


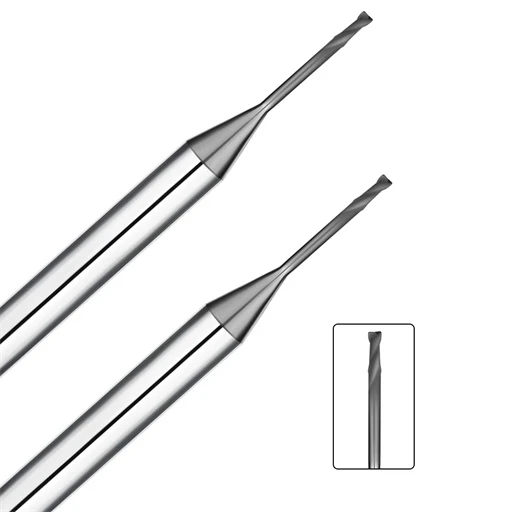
在批量生产电火花加工石墨电极的过程中,一家加工厂在生产到一半时开始发现尺寸偏差和边缘粗糙的问题。操作人员最初怀疑是数控主轴的热膨胀或轴线校准偏差造成的。但通过显微镜快速检查,证实了真正的原因:硬质合金切削刃严重且持续的后刀面磨损以及局部微崩刃。
尽管合成石墨手感柔软,加工时无需施加很大的切削力,但它对标准刀具的磨损却非常严重。许多机械加工人员在使用未涂层或通用硬质合金刀具时,都会对石墨刀具的快速磨损措手不及。如果不加以控制,这种过早的磨损会导致电极报废、表面均匀性差,并大幅缩短石墨刀具的整体使用寿命。
问题的关键在于石墨独特的微观结构,而非其整体硬度。当立铣刀切入多孔晶粒基体时,会产生源源不断的、高磨蚀性的脆性微粒。这些微粒不会形成连续的切屑来带走热量,而是像超细研磨剂一样,在切削界面处造成持续的磨粒侵蚀。
排屑不畅会使这个问题更加严重。当细小的粉尘积聚在切削区时,反复的石墨粉尘磨损会冲刷切削刃,并剥落硬质合金中的钴粘结剂基体。如果不解决硬质合金立铣刀磨损的根本机制,调整进给量和转速只能带来短暂且微乎其微的改善。
真正的工艺控制需要使材料的晶粒尺寸和硬度与正确的刀具几何形状和基材相匹配。在高精度电极制造中,将裸钨钢立铣刀升级为金刚石涂层硬质合金立铣刀是防止颗粒磨损最有效的方法。这种升级可以恢复严格的公差,保持刀刃几何形状的完整性,并确保在长时间的加工过程中表面光洁度的一致性。

为什么石墨具有磨蚀性?石墨磨蚀磨损的机理
在加工石墨电极和模具时,假设石墨的肖氏硬度可以预测刀具寿命是一个常见的错误。在实际应用中,使用相同的硬质合金立铣刀加工两种不同的石墨牌号,往往会产生截然不同的结果。一种刀具能够保持刃口完整性,而另一种刀具则会很快出现严重的后刀面磨损,这并非由于石墨的整体硬度问题,而是由于晶粒不规则和微观颗粒的冲蚀作用造成的。
评估石墨的磨蚀性需要超越基本的规格参数表。在切削过程中,石墨会在微观层面发生断裂,不断释放出坚硬的微粒,磨损刀具的切削面。这种持续的摩擦会造成典型的石墨磨粒磨损,导致尺寸偏差和表面光洁度下降。当刀刃寿命缩短时,材料的微观结构完整性通常是罪魁祸首。
石墨材料的硬度和微观结构
在实际的数控加工中,块状石墨材料的硬度对刀具的实际磨损情况几乎没有参考价值。经验丰富的加工人员更关注微观结构特征:平均晶粒尺寸、密度、粘结相分布和孔隙率。这些微观特征决定了材料在剪切面下是发生干净利落的屈服,还是在切削刃处发生不可预测的断裂。
细晶粒石墨能产生可预测且均匀的切屑粉尘,从而最大限度地减少局部切削刃冲击。相反,孔隙粗大的不均匀石墨会使刀具持续受到微观冲击。仅依靠整体硬度等级会严重低估石墨加工硬质合金刀具的磨损率。根据微观结构密度选择合适的刀具牌号,可以显著提高生产可靠性。
石墨晶粒、孔隙率和颗粒对磨粒磨损的影响
对磨损的石墨立铣刀进行侧面检查时,通常会发现光滑的磨粒冲蚀痕迹,而不是热损伤或积屑瘤。铣削过程中,单个石墨颗粒脱落,松散的颗粒进入刀具侧面与工件的接触区。这种持续的磨粒会形成严重的三体磨蚀循环,在长时间的加工过程中迅速侵蚀裸露的碳化钨。
材料的孔隙率会直接加速这种磨粒侵蚀。高孔隙率的石墨材料会沿着内部空隙发生不规则断裂,产生尺寸不规则的颗粒和大量的粉尘。这种不规则的碎屑流会加速刀具后刀面的磨损,并将钴粘结剂从碳化物基体中剥离。当不同批次的石墨材料刀具寿命出现差异时,评估孔隙结构和粉尘量可以提供明确的答案。
石墨脆性断裂和切削刀具磨损形成
与金属不同,金属会发生塑性变形,产生连续卷曲的切屑,而石墨则会沿着晶界发生脆性微断裂。这一过程会持续在切削区域产生细小且高磨蚀性的碎屑。这些粉碎的颗粒会流过刀具的前刀面和后刀面,导致每次切削都会累积性地磨损石墨刀具。
在刀具显微镜下分析磨损形貌可以揭示真正的切削机制。稳定的磨粒摩擦会产生均匀的后刀面磨损带,而微崩刃则表明存在剧烈的断裂冲击或每齿进给量不当。虽然脆性断裂是石墨切削的特性,但控制其碎屑流对于理解石墨切削刀具的磨损机制和保护刀具几何形状至关重要。

石墨切削刀具的磨损是如何发生的?
在石墨电极加工中,刀具的磨损是一个渐进的过程,而非突发性的。初始加工的零件通常能够通过检验,具有严格的公差和清晰的边缘轮廓。随着切削长度的增加,微小的边缘钝化会逐渐累积,导致尺寸偏差和表面粗糙。这种渐进式的磨损是连续生产循环下石墨切削刀具典型的磨损表现。
要找出根本原因,不能仅仅关注主轴运行时间。当石墨破碎成细小的磨料碎屑时,这些颗粒会不断地在切削区循环。这会造成机械磨损、刀具侧面摩擦和微观冲击的持续叠加。与其简单地更换磨损的刀具,不如分析磨损模式,从而确定是否需要调整排屑、刀具等级或加工参数。
石墨颗粒和硬质合金切削刀具的磨损
在放大镜下检查磨损的刀具,通常会发现刀具后刀面上有均匀的磨粒磨损痕迹,而非热裂纹。这是因为石墨会断裂成数十亿个脆性微粒,这些坚硬的细小颗粒会反复摩擦刀具的后刀面。这种剧烈的摩擦会不断侵蚀裸露的硬质合金刀具上的钴粘结剂,加速刀具的过早失效。
在我们的车间试验中,在相同的数控加工参数下,疏松晶粒结构的石墨材料比致密超细石墨材料更容易造成刀具后刀面磨损。刀具快速磨损很少仅仅是由刀具基材本身造成的;高效的真空抽吸和材料密度在缓解颗粒驱动磨损方面起着同等重要的作用。
石墨磨粒磨损如何影响切削刃
切削刃轮廓是衡量刀具状况的主要指标。新铣刀初始状态锋利无比,切削半径清晰明确。随着时间的推移,颗粒的持续冲刷会导致刃口变圆,有效切削区域发生偏移,径向刀具挠度增大。这一过程充分说明了石墨磨粒磨损是如何降低零件加工精度的。
切削性能通常在发生灾难性的刃口损坏之前很久就开始下降。一些细微的预警信号包括薄电极肋条底部边缘的毛刺、尺寸重复性轻微下降或切削声学特性的明显变化。在石墨立铣刀磨损机制的早期圆角阶段就发现问题,可以避免零件报废,并节省宝贵的电火花加工设置时间。
石墨加工中的后刀面磨损和微崩刃
区分均匀的后刀面磨损和局部微崩刃对于有效排除故障至关重要。均匀的后刀面磨损表明刀具沿后刀壁存在标准的磨粒摩擦。相比之下,缺口或锯齿状的切削刃则表明刀具受到间歇性冲击、切屑负荷过大或石墨块内部存在结构性空隙。
在高速精加工过程中出现刀尖崩刃时,提高刀具硬度通常并非最佳解决方案。相反,加工人员必须重新评估刀刃预处理、刀具刚性、径向步距和每齿进给量。刀具的实际寿命取决于在耐磨性和足够的韧性之间取得平衡,以吸收连续加工过程中产生的微机械冲击。

石墨粉尘与刀具磨损:为什么粉尘会加速失效?
在石墨电极铣削过程中,操作人员通常将空气中的颗粒物视为清洁问题,而非影响切削效果的因素。在一次客户试验中,当细小的碳粉尘积聚在封闭的工作空间内时,电极的公差发生了显著变化。显微镜检查显示,不良的排尘效果从根本上改变了接触区的摩擦学特性,使悬浮的碎屑转化为磨料,对硬质合金电极侧面进行研磨。
石墨粉尘并非无害的废料,而是一种具有破坏性的物理因素。高速铣削每秒会产生数百万个微粒,如果真空速度下降,这些微粒会在切削刃上循环。这种持续的摩擦会导致石墨粉尘对刀具造成严重的磨损,尤其是在深腔铣削和干式加工过程中。因此,控制真空气流与选择合适的基材同样重要。
石墨粉尘与硬质合金刀具之间的摩擦相互作用
分析刀具刃口过早磨损需要评估后刀面与工件之间的动态边界层。当微小颗粒滞留在切削通道内时,高速主轴旋转会将这些硬质细粉直接推入刀具与工件的界面。这种持续的三体摩擦会磨损硬质合金刀具的后刀面,导致钴粘结剂快速渗出。
诊断这种失效模式需要评估吸尘速度、颗粒尺寸和局部刀具间隙。严重的后刀面磨损以及刀槽内可见的粉尘堆积表明,是吸尘失效(而非进给不当)加速了刀刃的磨损。优化局部真空吸嘴的位置可以直接阻止这种严重的磨损,而无需更换刀具。
石墨粉尘如何加速刀具磨损
粉尘引起的刀具劣化在生产过程中呈非线性发展。在初始加工阶段,锋利的刀刃预处理能够以最小的摩擦切入基体。随着加工时间的延长,细粉尘在主后角周围循环,导致切削摩擦和热量积聚急剧增加。这种变化解释了为什么石墨刀具的磨损在早期阶段似乎可以忽略不计,但在批次中期会急剧加剧。
当加工过程中尺寸重复性下降时,检查局部除尘情况可立即找到原因。配合高风量(CFM)专用抽尘装置,使用高压气流可防止微粒被再次切割。将高效除尘与合适的刀具几何形状相结合,可稳定切削力并防止刀刃过早磨损。
粉尘引起的磨损对加工稳定性和刀具寿命的影响
在高精度电火花加工电极制造中,粉尘引起的劣化会在结构性刀具失效之前很久就直接导致零件不合格。随着磨料冲刷侵蚀切削刃,加工力增大,造成薄肋变形、底角崩裂和表面粗糙。颗粒清除不彻底仍然是导致零件不可预测报废的主要原因。
刀具的真正寿命取决于尺寸重复性,而非灾难性断裂。一旦刃口圆角导致尺寸偏移或毛刺过多,刀具的生产周期就结束了。在计划好的刀具补偿基础上,实施优化的真空抽吸系统,可以稳定石墨加工刀具在无人值守生产模式下的使用寿命。

石墨加工用硬质合金刀具:为什么石墨会导致快速磨损?
标准硬质合金立铣刀在铣削石墨电极和模具时,初始切削效果良好。然而,长时间加工后刀刃保持性仍然是车间面临的一大挑战。在一次客户生产中,零件最初公差控制严格,但很快在精细加工区域出现了尺寸偏差。刀具检测发现,刀具后刀面严重磨损是由持续的微磨损造成的,而非程序错误。
分析石墨加工硬质合金刀具的磨损,不能仅仅关注其整体硬度。材料密度、晶粒结构和孔隙率决定了脆性颗粒如何脱落并与刀具界面摩擦。当相同的刀具在不同的石墨批次上表现出不一致的刀具寿命时,真正的原因在于微观接触区域,而非刀具本身的缺陷。
碳化钨与石墨的磨损关系
碳化钨刀具具有石墨铣削所需的高抗压强度和硬度。即便如此,它也无法完全抵抗持续碳粉的冲蚀作用。在长时间、高去除率的加工循环中,数十亿脱落的微粒会穿过刀具的后表面。这种持续的机械摩擦会不断磨损切削刃。
即使刀具整体尺寸相同,在相同的进给速度下,其磨损曲线也往往截然不同。评估碳化钨刀具在石墨加工中的磨损情况,需要分析基体的晶粒尺寸、粘结剂比例和刃口珩磨情况。仅比较标称硬度图表是不够的;必须通过检查生产铣削后的实际后刀面磨损带来验证刀具的真实耐久性。
硬质合金切削刀具中WC晶粒和粘结相的磨损
在高倍放大下,硬质合金呈现出由嵌入钴粘结剂中的硬质碳化钨 (WC) 晶粒构成的复合结构。切削过程中,磨料中的石墨碎屑首先侵蚀较软的钴粘结剂,使裸露的硬质晶粒松动。这种粘结剂的选择性损耗会加速刃口圆化、侧刃冲蚀以及沿主形面的局部微崩刃。
在选择刀具基体时,平衡硬相晶粒尺寸和钴含量至关重要。亚微米级WC晶粒和低粘结剂含量可提高精加工过程中的耐磨性。相反,高粘结剂等级则能提供冲击韧性,以应对重切削。选择合适的基体可以最大限度地减少在各种加工条件下WC晶粒和粘结剂的磨损。
硬质合金刀具石墨加工中的切削刃磨损机制
评估刀具状况需要评估切削刃几何形状,而不仅仅是主轴运转时间。锋利的新刀具切削干净利落,但持续的颗粒接触会导致刃口逐渐变圆和后刀面磨损。在高速石墨铣削中,这种磨损循环会增加径向切削力并加速刃口退化。
尺寸偏差、薄电极肋条上的毛刺以及粗糙的表面光洁度表明刀刃已发生磨损。操作人员绝不应在刀刃发生灾难性失效或断裂之前继续使用刀具。在石墨加工中跟踪硬质合金刀刃的磨损情况,有助于加工车间主动更换刀具,从而保持电极精度并减少废料。

硬质合金立铣刀磨损如何影响石墨切削刀具的寿命?
在精密石墨电极铣削中,刀具寿命绝不能仅以运行小时数来衡量。在一次长时间的生产过程中,操作员注意到精细部位的尺寸出现了偏差,尽管刀具并未发生灾难性的断裂。显微镜检查显示,随着时间的推移,刀具侧面出现了持续的磨损和轻微的切削刃圆角。这种隐蔽的硬质合金立铣刀磨损会在刀具完全失效之前很久就改变其切削力学特性。
要确定刀具的真正寿命,需要评估零件的一致性,而不仅仅是询问刀具是否还能去除材料。随着刃口圆角的加剧,切削力会急剧增大,导致刀具挠曲、肋条崩裂和表面光洁度不均匀。当尺寸重复性在班次间下降时,分析渐进式磨损模式和材料密度可以为稳定铣削过程提供明确的解决方案。
硬质合金立铣刀磨损的关键迹象
石墨加工中刀具性能下降的常见指标包括刃口钝化、微半径圆角、后刀面磨损和局部边角崩刃。在高速精加工中,即使是极小的刃口损失也会增加切削阻力并改变刀具的标称几何形状。及早发现这些细微的变化可以避免电极报废和昂贵的电火花加工返工。
在石墨加工中识别硬质合金立铣刀的磨损迹象需要同时检查切削刃和加工后的工件。刀具可能肉眼看起来仍然可用,但实际上已经在精细的肋状结构上产生了微毛刺和崩刃。将光学放大与表面粗糙度检查相结合,可以确保在几何形状严重损坏之前及早发现问题。
刀具磨损如何影响石墨切削刀具的寿命
一旦初始刃口圆化开始,刀具磨损便遵循加速磨损曲线。微粒的持续冲刷会磨损锋利的切削半径,增加刀具与工件之间的摩擦力和局部切削压力。如果进给速度保持不变,这种增加的摩擦力会加速后刀面侵蚀,并直接导致刀具过早的刀尖失效。
在生产环境中,有效使用寿命取决于保持严格公差和精确拐角半径的能力。一旦立铣刀无法再保证关键电极尺寸,其石墨切削刀具的实际使用寿命就结束了。通过适当的涂层和真空抽吸来控制早期磨损,可以延长刀具在无人值守加工循环中的使用寿命。
石墨切削刀具磨损与表面质量的关系
表面光洁度劣化几乎总是先于可见的刀具失效出现。新刀具能干净利落地切入石墨,而磨损的切削刃则会犁过基体,将松散的石墨颗粒带出而非干净利落地切入。这种动态变化会导致表面纹理粗糙、细节线条模糊以及电极肋条崩裂。
当切削参数保持不变时,表面光洁度下降,检查石墨刀具的磨损情况是第一步。刃口逐渐钝化会直接影响表面粗糙度Ra值,并导致同一批次石墨刀具的表面光洁度质量不一致。为了保持严格的质量标准,应根据刀具的表面完整性来决定是否报废,而不是等到刀具完全失效才停止使用。

如何最大限度地减少石墨对硬质合金切削刀具的磨损影响?
解决石墨加工中刀具快速磨损的问题,很少像购买优质刀具那样简单。在一个电极项目中,尽管初始切削稳定,但相同的硬质合金刀具却出现了严重的磨损加速。系统性分析表明,切削载荷、刃口珩磨和除尘等因素同时对刀具造成了不利影响。通过依次调整这些变量,刀具磨损趋于稳定,生产恢复了可靠性。
要减轻石墨磨料的严重磨损,需要将数控机床的设置视为一个整体系统。主轴转速、切屑负荷、刀具几何形状、机床刚性和真空吸尘速度都会直接影响磨损率。在排查刀具寿命异常问题时,在更改参数之前先确定主要的磨损机制,可以确保准确了解是哪项调整解决了问题。
优化石墨加工参数以减少刀具磨损
调整切削参数应始终首先分析刀具的具体磨损模式。严重的后刀面磨损表明切削速度过高,而微崩刃则表明切屑负荷过大、径向切削深度过深或主轴振动。为了最大化材料去除率而过度调整参数往往会导致严重的刀具损坏,最终降低整体加工效率。
找到最佳加工窗口需要在加工周期和可预测的刀具寿命之间取得平衡。调整石墨刀具的加工参数需要根据具体的石墨晶粒尺寸和加工类型来调整每齿进给量和切削深度。将粗加工和精加工参数分开,并在每次调整后记录刀刃磨损情况,是降低生产批次中石墨刀具磨损的最可靠方法。
优化硬质合金立铣刀几何形状以延长刀具寿命
刀具几何形状对刀具寿命的影响与硬质合金基体本身的影响同样显著。在并排车间测试中,直径相同的刀具由于刀槽芯厚度、螺旋角和刃口预处理等方面的细微差异,磨损率却截然不同。合适的几何形状能够平衡切削力分布和有效的排屑效果。
对于电极精加工而言,选择合适的硬质合金立铣刀几何形状需要在刃口锋利度和结构强度之间取得平衡。过锋利的刃口在磨料冲击下容易崩刃,而过度磨刃则会增加切削压力和工件变形。选择优化的石墨立铣刀几何形状可以延长刀具寿命,并确保刀具结构满足您特定的粗加工或精加工需求。
控制石墨粉尘引起的磨损以提高加工稳定性
车间中,粉尘控制常常被忽视,但它却是影响机床磨损的重要因素。在一家客户的工厂里,尽管进给速度和加工速度都达到了最佳状态,但由于高密度碳粉在深腔内积聚,机床侧面磨损仍然严重加剧。重新调整高压气嘴并增强局部真空吸尘后,磨料擦洗循环立即停止。
防止石墨粉尘对刀具造成严重磨损,需要确保空气中的细粉尘能够立即排出切削区,而不是循环扩散。利用高风量(CFM)的抽气装置配合高速气流,可以在刀槽再次切削之前清除磨粒。有效控制石墨粉尘,延长刀具寿命,能够为无人值守电极加工创造稳定、可重复的环境。

金刚石涂层硬质合金立铣刀能否减轻石墨刀具的磨损?
石墨刀具的磨损并非单一因素造成,而是多种摩擦机制共同作用的结果。脆性晶粒断裂会释放磨粒粉尘,加速刀具后刀面磨损;而高主轴载荷和过大的步距则会引发局部崩刃。当未涂层刀具过早磨损时,若不分析失效模式就直接更换涂层刀具,往往难以解决根本的装配问题。
如果磨料侧刃磨损和尺寸偏差是精加工过程中的主要问题,金刚石涂层硬质合金立铣刀是一种行之有效的解决方案。然而,要充分发挥其性能,需要根据您所使用的石墨牌号,匹配基体晶粒结构、金刚石厚度和真空气流。涂层可以防止磨料颗粒的磨损,但无法弥补进给量、转速或除尘不足等问题。
金刚石涂层如何减少石墨磨料的磨损
化学气相沉积金刚石层可提供卓越的表面硬度(高达 10,000 HV),形成一道超强韧的屏障,有效抵御磨蚀性碳粉。当微粒粉碎流过刀具时,金刚石基体可防止钴粘结剂的侵蚀。这层坚固的金刚石层最大限度地减少了石墨磨料的磨损,使刀具能够在长时间的生产周期中保持极小的拐角半径。
在铣削超细高密度石墨材料时,标准刀具在持续的颗粒摩擦下会迅速变钝。在我们的车间评估中,在相同参数下对金刚石刀具和裸硬质合金刀具进行对比测试,结果显示金刚石刀具的刃口保持性显著提升。通过验证涂层附着力和均匀的刃口预处理,可以确保保护层在连续高速精加工下不易剥落。
磨损差异:金刚石涂层刀具与标准硬质合金刀具
评估金刚石涂层与裸基材的性能时,重点在于磨损速率而非初始切削手感。未涂层的碳化钨刀具在接触磨料粉尘后会迅速出现侧刃磨损和切削刃圆角。相比之下,金刚石涂层刀具能够保持其原始切削轮廓,从而防止刀具发生不规则偏转和零件尺寸偏差。
比较金刚石涂层硬质合金立铣刀和未涂层硬质合金立铣刀在石墨加工中的性能时,需要测量总切削距离,而不仅仅是运行时间。在相同的进给速度下,跟踪尺寸偏差、刃口完整性和工件表面粗糙度,可以验证实际应用中的成本效益。这种并排对比的数据能够准确揭示金刚石刀具的超长使用寿命何时能够抵消其初始投资。
金刚石涂层硬质合金立铣刀如何延长刀具寿命
实际刀具寿命取决于立铣刀保持关键公差和清晰表面光洁度的时间。金刚石涂层通过防止切削刃过早圆化,稳定径向切削力并消除不规则的肋状崩刃。这种稳定的性能直接延长了石墨切削刀具在要求严苛的无人值守电火花加工电极制造中的使用寿命。
如果您的加工循环中存在刀刃快速钝化的问题,那么改用金刚石刀具可以立即延长刀具寿命。然而,如果刀具过早失效是由刀刃崩刃或刀具挠曲引起的,则必须首先优化刀具刚性、切屑负荷和步距。在大批量石墨铣削中,通过合理选择涂层和合适的切削参数,可以确保可靠且可重复的精度。

常见问题:石墨切削刀具磨损和硬质合金立铣刀磨损
在车间现场,石墨电极铣削的故障排除通常围绕着磨料磨损、批次间刀具寿命差异以及涂层选择等反复出现的问题展开。虽然这些问题看似各自独立,但它们都与材料晶粒结构、切削区摩擦以及切屑排出动力学密切相关。
诊断刀具过早失效需要评估整个加工生态系统,而不是仅仅归咎于单一参数。比较石墨晶粒尺寸、除尘效率和刀具磨损形态,可以为解决硬质合金立铣刀磨损问题和提高零件精度提供清晰的路线图。
为什么石墨会对硬质合金刀具造成磨损?
石墨的磨蚀性并非源于其整体硬度,而是源于微粒间的摩擦。切削过程中,石墨发生脆性断裂,释放出数十亿颗坚硬的、脱落的碳粉。这些颗粒不断摩擦刀具的切削面,加速钴粘结剂的消耗,并导致刃口圆化。
要了解石墨为何会对硬质合金刀具造成磨损,需要分析其微观结构密度和磨损模式。当切削刃主要受后刀面冲蚀影响时,通过合理的刀具几何形状和涂层来控制微粒摩擦是防止刀具过早失效的关键。
为什么石墨会磨损硬质合金立铣刀?
石墨会磨损硬质合金刀具,因为松散的碳颗粒会形成持续的三体磨粒接触区。石墨的孔隙率、堆积密度和晶粒尺寸的差异会显著改变脱落颗粒的体积和锋利度,从而导致不同等级石墨刀具的使用寿命存在显著差异。
如果初始电极符合严格的公差要求,但后续零件出现毛刺和尺寸偏差,则说明切削刃逐渐变圆。解决硬质合金立铣刀石墨磨损问题,首先要检查切削刃的完整性,然后再微调主轴转速、进给速度和径向步距。
石墨粉尘会加速硬质合金刀具的磨损吗?
未经处理的石墨粉尘会显著加速刀具磨损。当细小的碳颗粒残留在切削区域时,高速旋转的主轴会不断地将这些磨料颗粒反复切削并摩擦刀具侧面,从而加剧长时间干式加工过程中的正常机械磨损。
优化局部真空速度并将气流直接吹入深槽可防止磨料循环。有效的除尘措施可保护切削刃,确保石墨粉尘造成的刀具磨损不会影响加工一致性或表面光洁度。
如何延长石墨切削刀具的使用寿命?
延长刀具寿命需要同时平衡切屑负荷、刀具几何形状和碎屑排出。在高精度电极制造中,机械师必须首先在放大镜下检查磨损的刀具,以确认刀具后刀面磨损或微崩刃是主要失效模式。
稳定进给速度和切削速度、使用亚微米级硬质合金以及确保充足的真空气流是延长石墨刀具寿命的关键步骤。一旦切削参数优化完毕,升级到专用耐磨涂层即可在长时间生产过程中最大限度地延长刀具寿命。
金刚石涂层硬质合金立铣刀更适合石墨加工吗?
在磨损剧烈、加工距离较长的精加工应用中,金刚石涂层刀具的性能显著优于未涂层硬质合金刀具。超硬金刚石层能够抵抗磨粒的磨损,并保持刀刃的原始几何形状,这使得用于石墨加工的金刚石涂层硬质合金立铣刀成为高精度电极制造的行业标杆。
然而,金刚石涂层无法解决机械振动、刀柄跳动或切屑负荷过大等问题。首先验证机床刚性并优化进给速度,才能确保充分发挥金刚石涂层刀具的使用寿命和成本效益优势。






