


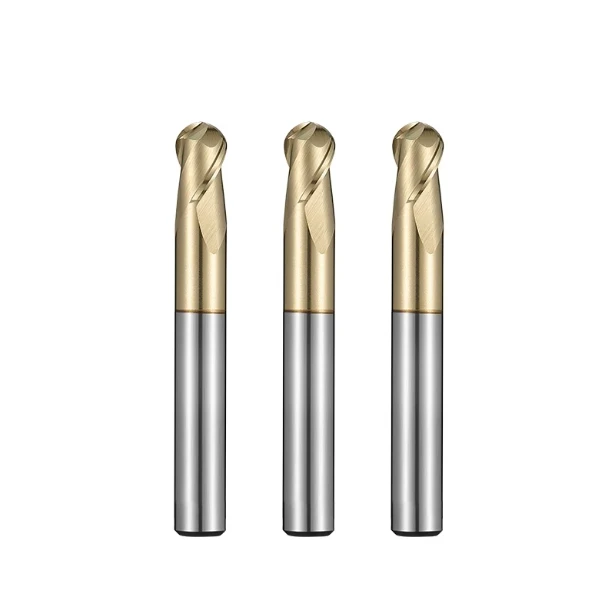
Nous avons récemment reçu un courriel d'un client B2B basé à Munich, en Allemagne, et sa frustration était palpable. Son atelier utilisait une machine 5 axes pour usiner des pièces médicales en acier inoxydable 316L. Malgré un cycle prévu de quatre minutes, les outils s'ébréchaient constamment lors de la deuxième opération, accompagnés de fortes vibrations. Ils respectaient pourtant les vitesses et avances indiquées sur l'emballage, mais les outils ont cassé après moins de 15 pièces.
Pour des ingénieurs comme nous qui avons passé plus de 15 ans sur le terrain, ce scénario est malheureusement trop fréquent.
Lors de l'usinage d'alliages durs, de nombreux ateliers se fient exclusivement aux données des manuels standard ou aux recommandations des catalogues d'outillage. Cependant, la forte tendance à l'écrouissage, la faible conductivité thermique et la nature collante de l'acier inoxydable font que les valeurs théoriques s'avèrent rapidement inadaptées aux conditions réelles d'utilisation. La maîtrise des paramètres des fraises pour l'acier inoxydable exige un équilibre entre la rigidité de la machine, le faux-rond du porte-outil, l'alimentation en liquide de refroidissement et les stratégies de fraisage dynamiques.
Sur nos propres lignes de rectification et dans les ateliers de nos clients, nous avons réalisé des milliers d'essais de coupe. Qu'il s'agisse d'utiliser des fraises à deux dents pour l'acier inoxydable (pour le rainurage profond) ou des fraises hémisphériques pour le contournage 3D, l'optimisation des paramètres exige une approche personnalisée. En tant que fabricant chinois spécialisé dans les fraises pour acier inoxydable, nous avons élaboré des recommandations de paramètres éprouvées sur le terrain, basées sur des essais destructifs réalisés dans nos laboratoires et sur les retours directs de nos clients.
Si vous utilisez des fraises en carbure pour l'usinage de l'acier inoxydable, avez-vous rencontré les mêmes problèmes ? Pourquoi les outils en carbure à revêtement haut de gamme produisent-ils toujours un bruit de coupe important et n'atteignent-ils même pas 80 % de leur durée de vie prévue ?
Pourquoi les paramètres de coupe de l'acier inoxydable déterminés dans notre atelier diffèrent-ils si radicalement des données théoriques ?
Lorsqu'on assiste les techniciens d'atelier, la plainte la plus fréquente est : « Nous avons réglé nos vitesses et avances exactement comme indiqué dans le manuel, alors pourquoi nos outils se sont-ils ébréchés immédiatement ? » Le problème fondamental réside dans le fait que les formules théoriques supposent des conditions de coupe idéales. En production, l'acier inoxydable retient plus de 80 % de la chaleur de coupe au niveau de l'arête de coupe en raison de sa faible conductivité thermique. Dès lors qu'on prend en compte la déformation réelle de la machine, la force de serrage du porte-outil et la pression du liquide de refroidissement, ces valeurs théoriques deviennent rapidement caduques.
Dans notre centre d'essais, nous avons soumis des fraises haut de gamme pour acier inoxydable à des centaines de tests de rupture limite. Notre principale conclusion est simple : pour optimiser le rendement d'enlèvement de matière et la durée de vie de l'outil, il est impératif de ne plus se fier aveuglément aux formules standard des catalogues. Sous l'effet des forces de coupe réelles, l'acier inoxydable austénitique se déforme et s'écrouit instantanément. Si, par crainte, vous coupez avec trop de prudence, le tranchant frotte simplement contre la couche durcie de la passe précédente, détruisant la pointe de l'outil en quelques minutes.
Éviter le durcissement par écrouissage : la métrique essentielle « Alimentation par dent » (IPT) que les clients doivent maîtriser
Lorsque nos clients constatent une usure prématurée des outils sur l'acier inoxydable, notre premier réflexe n'est jamais de réduire la vitesse de rotation, mais de vérifier l'avance par dent. Au contact de la matière, la dureté superficielle de l'acier inoxydable austénitique peut passer de 200 HV à plus de 400 HV, créant une couche durcie de 0.02 mm à 0.05 mm d'épaisseur. Si votre avance par dent est trop faible, l'épaisseur réelle du copeau se situe dans cette zone durcie. L'outil frotte et comprime alors le matériau au lieu de le couper, ce qui provoque une forte accumulation de chaleur et une dégradation thermique rapide.
Lors de l'usinage de l'acier inoxydable avec des fraises en carbure, notre règle générale est que l'arête de coupe doit traverser complètement la couche écrouie en un seul tour. Par exemple, pour le rainurage avec une fraise de 10 mm, nous recommandons de maintenir la profondeur de coupe entre 0.035 mm et 0.06 mm, même si la charge sur la broche augmente légèrement. Nos tests sur 5 axes démontrent qu'une fois le seuil d'écrouissage dépassé, les forces de coupe se stabilisent car les copeaux s'enroulent proprement, permettant ainsi à la ténacité intrinsèque du carbure de supporter la charge.
Comparaison des vitesses de coupe sécuritaires (VCS) pour l'acier inoxydable 304 et 316/316L basée sur des essais pratiques
Traiter les aciers inoxydables 304 et 316 de la même manière dans votre logiciel de FAO est une erreur dangereuse. Bien que tous deux soient austénitiques, les aciers 316 et 316L contiennent de 2 % à 3 % de molybdène, ce qui améliore leur résistance à la corrosion mais augmente également leur résistance au cisaillement à haute température. De ce fait, l'acier 316L est environ 15 % à 20 % plus difficile à usiner que l'acier 304. Utiliser l'acier 316L à des vitesses de coupe prévues pour l'acier 304 entraînera une usure rapide et exponentielle en dépouille et en entaille de votre outil.
Grâce à des essais approfondis en atelier, nous avons établi des seuils de vitesse de coupe (SFM) précis pour les deux alliages. Avec un lubrifiant de coupe hydrosoluble adapté, les fraises en acier inoxydable haute performance peuvent fonctionner sans problème à une vitesse de coupe de 180 à 240 SFM (55 à 73 m/min) dans l'alliage 304. Cependant, lors de l'usinage de l'alliage 316L, nous recommandons de réduire la vitesse à 130-180 SFM (40 à 55 m/min) afin d'éviter l'usure par adhérence à haute température et la formation d'arêtes rapportées. Un léger compromis sur la vitesse permet d'obtenir une bien meilleure prévisibilité de l'outil, un facteur essentiel pour les systèmes d'usinage automatisés.

Évacuation des copeaux et rainurage profond : optimisation de l’avance et de la vitesse pour les fraises en acier inoxydable à 2 dents
Lors du rainurage profond ou de l'ébauche de cavités, un dégagement insuffisant des copeaux est bien plus souvent responsable de défaillances d'outils que leur manque de rigidité. Les opérateurs optent fréquemment pour des outils à 4 dents afin d'obtenir des vitesses d'avance élevées, mais les copeaux s'accumulent alors dans les rainures étroites, provoquant des ruptures catastrophiques. Forts de notre expérience dans la résolution de centaines de cas, nous avons constaté que la conception à gorge ouverte d'un outil à 2 dents offre la meilleure protection contre l'accumulation de copeaux lors du rainurage à une profondeur supérieure à 1D (1 fois le diamètre).
Lors de la mise en place de ces usinages exigeants, notre objectif n'est pas de compromettre l'efficacité, mais de synchroniser la vitesse de rotation avec la vitesse d'avance afin que les copeaux s'enroulent et s'évacuent correctement. Le secret de la réussite avec les fraises à deux dents pour l'acier inoxydable réside dans la maîtrise de la géométrie des copeaux : ceux-ci ne doivent être ni trop fins (ce qui provoque des frottements), ni trop épais (ce qui surcharge l'arête de coupe). Nous présentons ci-dessous notre approche mathématique éprouvée sur le terrain pour calculer les charges de copeaux et gérer la stratégie d'avance lors du rainurage intensif.
Calcul de la charge de copeaux pour les fraises à 2 dents lors du rainurage sur toute la largeur
Le rainurage pleine largeur (100 % Ae) génère les forces de coupe et les niveaux de chaleur les plus élevés lors de l'usinage de l'acier inoxydable, car l'angle d'engagement de l'outil atteint 180 degrés. Sous cet engagement radial important, l'épaisseur moyenne des copeaux est bien supérieure à celle du fraisage périphérique. Si l'on utilise ici des avances standard pour le fraisage latéral, la contrainte sur l'arête de coupe sera extrêmement élevée. En tant que fournisseur fiable de fraises en carbure pour l'acier inoxydable , nous ajustons systématiquement les calculs d'avance en fonction des coefficients d'angle d'engagement afin de protéger l'arête de coupe contre les micro-écaillages à l'entrée.
Pour les outils de rainurage à deux dents, nous calculons les avances à rebours à partir de l'épaisseur de copeau maximale cible. Par exemple, lors du rainurage d'acier inoxydable 304 avec une fraise à deux dents de 12 mm, si l'épaisseur de copeau maximale cible est de 0.04 mm, l'avance par passe (IPT) doit être réglée précisément à 0.04 mm pour compenser la rotation de 180°. Si la profondeur de passe (Ap) dépasse 0.5D, nous réduisons par précaution l'avance calculée de 10 à 15 % afin de maintenir la stabilité de la broche et d'assurer une évacuation propre des copeaux.
Éviter les défauts d'usinage : stratégies de refroidissement et d'avance pour les fraises à 2 dents en usinage de l'acier inoxydable
L'apparition d'arêtes rapportées (BUE) se produit lorsque de faibles vitesses de coupe et des températures modérées entraînent la soudure à froid de l'acier inoxydable sur la face de coupe de l'outil. Lors de l'usinage, ces fragments soudés arrachent des micrograins du substrat en carbure, provoquant un écaillage important. En tant que fabricant chinois de fraises pour acier inoxydable, nos tests internes montrent que l'apparition d'arêtes rapportées lors de longs cycles de rainurage est presque toujours due à une alimentation insuffisante en liquide de refroidissement ou à une hésitation de l'avance.
Pour éliminer les défauts d'usinage, nous combinons un système d'arrosage haute pression à des avances dynamiques constantes. La pression du liquide de refroidissement doit idéalement dépasser 20 bars (290 PSI) afin de rincer directement la face de coupe, refroidissant ainsi la zone de coupe et empêchant la soudure de matière à la pointe. Parallèlement, la vitesse d'avance doit rester constante, sans palier. Maintenir une avance par dent adéquate sur les fraises à deux dents pour acier inoxydable permet de piéger la chaleur de coupe à l'intérieur même du copeau, favorisant ainsi son évacuation et préservant la propreté de l'arête de coupe.

Usinage de surfaces courbes et profilage 3D : Règles de correction de la vitesse de coupe pour les fraises hémisphériques en acier inoxydable
Le fraisage de profils 3D demeure un défi majeur pour l'usinage de moules en acier inoxydable, d'implants médicaux et de pièces aérospatiales. De nombreux ingénieurs d'atelier constatent que, même avec des fraises hémisphériques haut de gamme, la pointe centrale subit une usure anormale ou des micro-écaillages en moins de 30 minutes sur des profils peu inclinés. Ce phénomène est dû au déplacement du point de coupe le long du rayon sphérique, entraînant une chute drastique de la vitesse de surface vers la pointe de l'outil.
Pour préserver la durée de vie des outils sur les contours 3D, il est impossible de se fier aux tableaux de paramètres statiques traditionnels. Lors de l'utilisation de fraises hémisphériques pour l'acier inoxydable, la logique de vitesse doit s'adapter dynamiquement à la profondeur de coupe réelle et à l'inclinaison de la surface. L'ajustement dynamique de la vitesse de rotation de la broche et de l'avance empêche le frottement de la pointe centrale contre le métal à des vitesses de coupe quasi nulles, garantissant ainsi un fonctionnement optimal lors des passes d'ébauche et de finition.
L'impact réel du diamètre effectif sur le régime moteur : ne calculez pas en fonction du diamètre nominal.
Programmer une fraise à bout sphérique en utilisant son diamètre nominal (par exemple, calculer la vitesse de rotation pour 6 mm sur un outil R3) entraîne une sous-vitesse importante lors des passes peu profondes. Si la profondeur de passe est faible, le diamètre de contact réel peut n'être que de 1.5 mm. Cela provoque une chute de la vitesse de coupe réelle de plus de 80 %, forçant la pointe de l'outil à frotter contre la surface en acier inoxydable, générant une chaleur intense et une usure prématurée.
Calculez toujours la vitesse de rotation de la broche en utilisant le diamètre de coupe effectif au point de contact réel. Lors de l'usinage de l'acier inoxydable avec des fraises hémisphériques, l'utilisation de la formule du diamètre de contact effectif permet d'augmenter la vitesse de broche en toute sécurité. Cette simple correction géométrique rétablit la vitesse de coupe optimale, améliorant ainsi immédiatement le confort acoustique et réduisant l'accumulation de chaleur.
Prolonger la durée de vie des fraises à bout sphérique : stratégies de compensation du pas latéral et de l’avance
Le réglage d'un pas latéral (Ae) très faible pour obtenir des finitions de surface ultra-lisses entraîne un amincissement radial important des copeaux. L'épaisseur réelle du copeau devient alors une fraction de l'avance programmée par dent ; sans compensation d'avance, l'arête de coupe frotte et écrouit la surface au lieu de cisailler le métal. Pour préserver la durée de vie d'une fraise hémisphérique pour acier inoxydable, il est nécessaire d'ajuster l'avance afin de compenser cet effet géométrique.
Lorsque le pas latéral descend en dessous de 10 % du rayon de l'outil, augmentez la vitesse d'entrée programmée de 30 à 50 % afin que l'arête de coupe morde efficacement dans la pièce. De plus, l'inclinaison de la broche sur une machine 5 axes permet d'éviter que la pointe de la contre-pointe à vitesse nulle ne touche la pièce. Cette technique prolonge considérablement la durée de vie de l'outil tout en éliminant des heures de polissage manuel fastidieux.
L'usinage à haute performance en pratique : les secrets pour optimiser les paramètres avec des fraises en carbure pour l'acier inoxydable
La règle traditionnelle du « faible régime, faible avance et faible profondeur de passe » pour l'acier inoxydable est inefficace et obsolète. Le fraisage haute performance (HEM) moderne utilise un faible engagement radial (faible Ae) associé à une profondeur axiale maximale (Ap élevée). Cette stratégie dynamique transfère la chaleur de coupe directement dans le copeau plutôt que dans la pièce, ce qui permet d'améliorer considérablement le taux d'enlèvement de matière (MRR) et la durée de vie de l'outil.
L'exécution de trajectoires HEM dynamiques exige une géométrie d'outil rigide et des nuances de carbure résistantes à la chaleur. Lors de l'utilisation de fraises en carbure haute performance pour l'acier inoxydable, les paramètres de réglage ne peuvent être identiques à ceux du fraisage latéral traditionnel. En appliquant des formules d'amincissement radial des copeaux, il est possible d'atteindre des vitesses d'avance de table autrefois considérées comme impossibles, tout en maintenant une charge de broche régulière et des temps de cycle extrêmement courts.
Exploiter l'effet d'amincissement des copeaux : augmenter les vitesses d'avance de 200 % avec un faible engagement radial (Ae)
Un usinage avec une largeur de passe radiale (Ae) de 5 à 10 % selon les spécifications IPT standard du catalogue produit des copeaux ultrafins et poudreux. Ceci provoque un frottement répété du tranchant à la sortie de la coupe, générant un échauffement important et un écrouissage rapide. Dans un acier inoxydable dur, ce microfriction constant dégrade la face de dépouille de l'outil en quelques minutes.
Pour corriger ce problème, appliquez un facteur d'amincissement radial des copeaux (RCTF) afin de recalculer les avances. Lors d'une passe de 5 % d'épaisseur de copeaux avec des fraises en carbure dédiées à l'usinage de l'acier inoxydable, nous recommandons d'augmenter les avances programmées de 150 % à 200 %. Ceci rétablit l'épaisseur réelle des copeaux à une charge de coupe optimale, évitant ainsi le frottement des arêtes et réduisant le temps d'exposition thermique de chaque dent.
Réglage de la rétraction et de la vitesse d'avance pour les fraises en carbure à 4 et 5 dents lors du fraisage latéral de finition
Lors du passage de l'ébauche à la finition des parois latérales ou au nettoyage des angles, l'accent est mis sur la perpendicularité des parois et l'état de surface. L'acier inoxydable a tendance à exercer une résistance élastique sur l'outil, laissant des marques de vibration si le nombre de dents ou les trajectoires de retrait sont incorrects. Nos essais sur le terrain mettent en évidence des différences notables de rigidité et de répartition des forces entre les fraises à 4 et 5 dents lors des passes latérales.
Pour l'usinage de parois latérales de haute précision, nous recommandons l'utilisation de fraises en carbure à 5 dents pour l'acier inoxydable. Le noyau à 5 dents offre une rigidité statique accrue, limitant ainsi la déformation de l'outil, tandis que les arêtes de coupe supplémentaires permettent des avances de table élevées avec des charges de copeaux de l'ordre du micron. Il est impératif d'utiliser des mouvements d'entrée en arc de cercle (rampe d'entrée/sortie) afin d'éviter les marques d'arrêt et d'obtenir une finition de paroi quasi miroir en une seule passe.
L’impact critique du faux-rond de l’outil et des systèmes de serrage sur les vitesses d’avance réelles des fraises en acier inoxydable
Après avoir diagnostiqué des milliers de problèmes sur le terrain, nous constatons que le faux-rond du porte-outil est une cause de détérioration des fraises largement sous-estimée. Lorsque des outils cassent ou que les finitions des parois sont rugueuses, les opérateurs incriminent souvent la qualité de la fraise ou une vitesse de coupe insuffisante. En réalité, même les fraises en acier inoxydable haut de gamme s'usent rapidement si le faux-rond du serrage perturbe l'équilibre de la charge de coupe entre les goujures.
Le faux-rond entraîne une charge inégale sur les dents : un outil présentant un faux-rond de 0.01 mm contraint une dent à supporter le double de sa charge nominale, tandis que la dent opposée peine à couper. Sur l’acier inoxydable dur, cette surcharge d’une seule dent provoque un écaillage instantané, aggravant l’effet domino et détruisant la fraise en quelques secondes. La précision du système est indispensable pour garantir des performances constantes de l’outil.
Réglage de l'avance par dent pour éviter la casse de l'outil lorsque le faux-rond dépasse 0.005 mm
Nous conseillons systématiquement à nos clients de maintenir le faux-rond total de l'assemblage en dessous de 0.003 mm. Cependant, en production, l'usure des cônes de broche, l'encrassement des pinces ou un couple de serrage incorrect peuvent entraîner un faux-rond supérieur à 0.005 mm. Lorsque nos clients constatent des ruptures d'outils fréquentes sur l'acier inoxydable 316L, notre première étape de dépannage consiste à réévaluer la charge maximale sur la goujure la plus sollicitée.
Si vous ne pouvez pas remplacer immédiatement les porte-outils usés, appliquez une méthode de compensation de l'avance. Lors de l'usinage d'une fraise à quatre dents pour acier inoxydable présentant un faux-rond de 0.008 mm, réduisez l'avance programmée de 20 à 30 %. Ce réglage ramène les charges maximales sur les dents dans une zone de fonctionnement sûre, évitant ainsi la rupture soudaine de l'outil jusqu'à l'installation de porte-outils adaptés.
Différences mesurées dans les paramètres limites des fraises en acier inoxydable : porte-fraises à frettage vs porte-fraises hydrauliques
Dans notre laboratoire d'essais, nous avons utilisé des fraises en carbure identiques pour l'usinage de l'acier inoxydable, montées sur des mandrins à pinces, des porte-outils hydrauliques et des porte-outils à frettage. Les résultats ont été frappants : la rigidité du porte-outil et l'amortissement des vibrations déterminent directement les limites des paramètres de fonctionnement.
Les porte-outils à frettage excellent en fraisage dynamique HEM grâce à un porte-à-faux minimal et un faux-rond répétable inférieur à 0.003 mm, permettant des profondeurs axiales maximales et une vitesse de coupe supérieure de 25 % sans vibrations. Parallèlement, les porte-outils hydrauliques excellent dans la finition de cavités profondes car leurs chambres à fluide internes absorbent les micro-vibrations, offrant des états de surface quasi miroir. Adapter la mécanique du porte-outil à votre procédé permet d'exploiter pleinement le potentiel de votre fraise.
Limites des paramètres du point de vue de la production : validation empirique par un fabricant chinois de fraises en acier inoxydable
Les utilisateurs finaux s'interrogent souvent sur l'élaboration des abaques de coupe, supposant qu'elles reposent sur une théorie simple. Or, en tant qu'usine spécialisée dans la fabrication de fraises pour acier inoxydable, nous savons que chaque paramètre d'atelier est issu d'essais de coupe rigoureux. Les difficultés liées à l'usinage de l'acier inoxydable — telles que la forte chaleur, l'arête rapportée et l'écrouissage — nous obligent à valider les limites physiques de l'outil pendant la production.
Les données recueillies lors de nos ateliers de rectification et d'essais expliquent pourquoi les valeurs théoriques ne sont pas atteintes dans les applications concrètes. Les limites des paramètres ne sont pas arbitraires ; elles dépendent de la structure des phases du substrat en carbure, de la qualité de la préparation des arêtes et des seuils thermiques du revêtement. La compréhension de ces limites physiques permet aux ingénieurs d'optimiser les vitesses et les avances en toute sécurité, d'éviter les ruptures d'arêtes catastrophiques et de maximiser l'efficacité d'usinage.
Point de vue du fabricant : Comment la granulométrie du substrat et les revêtements déterminent les limites de température des fraises en acier inoxydable
La macro-géométrie est importante, mais la microstructure détermine la véritable limite opérationnelle d'un outil. Nous concevons des outils à partir de substrats en carbure ultrafins (0.4 µm à 0.6 µm), alliant une dureté de coupe extrême à une résistance à la rupture transversale (TRS) élevée. Lors de la coupe de l'acier inoxydable, qui génère d'intenses contraintes thermiques, ce substrat à grains fins empêche la propagation des microfissures, permettant ainsi des vitesses d'avance recommandées (IPT) plus élevées.
Les revêtements constituent la seconde ligne de défense contre les limites de vitesse de coupe (SFM). Les revêtements TiAlN traditionnels se dégradent au-delà de 800 °C, un seuil facilement franchi lors du rainurage de l'acier inoxydable 316L. Sur nos fraises en carbure haut de gamme pour l'usinage de l'acier inoxydable, nous appliquons des nano-revêtements AlCrN à haute teneur en aluminium, résistants jusqu'à 1100 °C. Cette couche réduit le frottement, empêche le soudage à froid et augmente les vitesses de coupe en régime permanent de plus de 30 %.
Réalisation d'essais destructifs dans notre usine de fraises en acier inoxydable
Afin de fournir des paramètres fiables à nos clients B2B internationaux, notre laboratoire qualité est équipé de centres d'usinage 5 axes et de capteurs de force dynamiques. Spécialisés dans la fabrication de fraises pour acier inoxydable en Chine, nous soumettons chaque lot à des tests destructifs. Au lieu de collecter des données sous de faibles charges, nous usinons directement des rainures sur des blocs d'acier inoxydable 304, en augmentant la vitesse de rotation et la profondeur de coupe par paliers de 5 % jusqu'à rupture.
Ces tests rigoureux permettent de cartographier précisément les limites physiques de l'outil en cas de surcharge mécanique et de défaillance thermique. À l'aide de microscopes électroniques, nous analysons les premiers motifs d'écaillage le long du tranchant. Ces résultats de tests destructifs, obtenus directement dans notre usine de fabrication, constituent le fondement technique de la résolution des problèmes complexes rencontrés sur le terrain.

Approvisionnement et optimisation sur site : comment obtenir une fiche de paramètres personnalisée auprès de votre fournisseur de fraises en carbure pour l’acier inoxydable
Il n'existe pas de formule universelle pour le réglage des outils d'usinage de l'acier inoxydable. Notre expérience en assistance technique démontre que des outils de coupe identiques peuvent avoir des performances différentes sur un centre d'usinage de 15 kW par rapport à une fraiseuse légère de 7.5 kW. Plutôt que de vous fier aux étiquettes génériques des emballages, considérez votre fournisseur comme un véritable partenaire d'ingénierie pour adapter les outils aux conditions réelles d'usinage et optimiser ainsi les performances de vos outils.
Pour optimiser votre efficacité, demandez à votre fournisseur de fraises carbure pour acier inoxydable une base de données de coupe personnalisée . Si vous êtes confronté à une usure importante des outils ou à l'usinage de pièces difficiles en acier inoxydable 304/316, établissez une liste des courbes de puissance de votre machine, des types de porte-outils et de la pression du liquide de refroidissement. Le partage de ces données permet d'éliminer plus de 80 % des problèmes d'écaillage prématuré dus à une faible rigidité de la machine ou à un couple de broche inadapté.
Fournir à votre fournisseur de fraises en carbure les données relatives à la rigidité de la machine et à la puissance de la broche pour des paramètres de coupe personnalisés.
Les courbes de couple des machines sont souvent négligées lors du paramétrage. Une broche peut fournir un couple constant à 3 000 tr/min, mais subir une chute de puissance significative à 8 000 tr/min. Si vous utilisez une fraise de grand diamètre dans une zone de faible couple, de légères fluctuations de régime provoquent de fortes vibrations, endommageant instantanément le tranchant des fraises pour acier inoxydable.
Lors de l'évaluation de nouveaux travaux d'usinage d'acier inoxydable, fournissez à votre fournisseur l'interface de votre machine (BT/HSK), les courbes de puissance et de couple de la broche, ainsi que l'âge de la machine. Grâce à ces informations, les équipes techniques peuvent calculer avec précision les pourcentages de charge de la broche pour différentes profondeurs de coupe. Elles peuvent ainsi élaborer une courbe de vitesse et d'avance personnalisée, optimisant la capacité de la machine et la durée de vie des outils.
Liste de vérification pour le dépannage sur site : Ajustement rapide des paramètres S/F en fonction de la couleur et du bruit de la puce
Il n'est pas nécessaire d'utiliser un microscope pour contrôler l'usure des outils en production ; l'aspect des copeaux et le bruit de coupe constituent les meilleurs indicateurs. Lors du fraisage de l'acier inoxydable avec des fraises en bout pour acier inoxydable, les copeaux idéaux doivent être blanc argenté ou jaune pâle, enroulés en forme de C. Des copeaux bleu foncé indiquent que la température de coupe a dépassé 600 °C ; il faut alors immédiatement réduire la vitesse de coupe (SFM) ou ajuster le débit de liquide de refroidissement.
Un crissement aigu ou des bords de copeaux irréguliers indiquent des vibrations du système ; vérifiez d’abord le faux-rond du porte-outil, puis augmentez l’avance par dent (IPT) de 10 à 15 % pour favoriser une meilleure pénétration dans l’arête de coupe. Un grondement sourd accompagné d’une augmentation soudaine de la charge sur la broche signifie que les goujures sont obstruées par les copeaux. Réduisez immédiatement la profondeur de passe axiale ou optez pour une fraise à deux goujures pour une meilleure évacuation des copeaux.






