


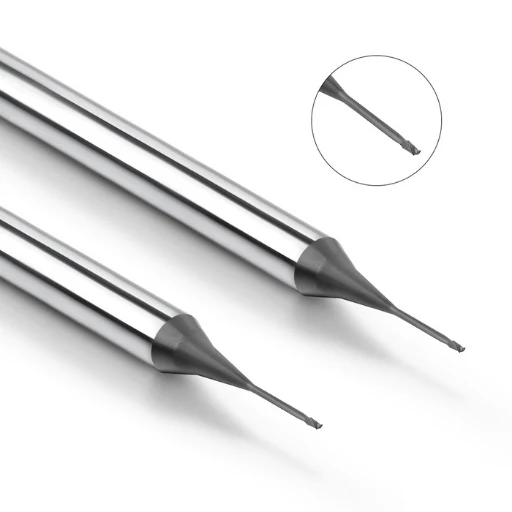
Dans l'usinage de précision du graphite, un problème récurrent et frustrant se pose. Même après avoir optimisé la précision des machines, la programmation FAO et les flux de travail en atelier, les opérateurs sont toujours confrontés à des défaillances soudaines des fraises en graphite en cours de production.
Nous avons récemment accompagné un client spécialisé dans l'usinage complexe d'électrodes en graphite. Si les premiers prototypes ont passé avec succès le contrôle dimensionnel, la production en série a souffert de fréquents dommages aux outils. Les opérations d'usinage en cavité profonde avec des outils à longue portée ont entraîné d'importants micro-écaillages et des ruptures complètes de la tige, augmentant ainsi les temps d'arrêt et les coûts d'outillage.
L'analyse des causes profondes sur site a révélé que la défaillance des outils en graphite résulte rarement d'un seul facteur. Elle est généralement due à une combinaison de fluctuations de la force de coupe, de chocs thermiques, d'une géométrie d'outil inadéquate et d'une accumulation de poussière abrasive.
En adoptant des fraises en graphite à collet spécifique, en optimisant l'évacuation des copeaux et en modifiant les paramètres d'engagement, nous avons réussi à éliminer les ruptures d'outils catastrophiques. La stabilité du processus exige le choix d'outils de coupe conçus spécifiquement pour l'abrasivité particulière du graphite.
Les ingénieurs se demandent souvent pourquoi des outils identiques présentent des durées de vie très différentes, même avec les mêmes vitesses d'avance programmées. Pour résoudre ce problème de casse d'outils imprévisible, il est nécessaire d'établir un diagnostic structuré à trois niveaux clés : la conception de l'outil, les paramètres de coupe et la rigidité du système machine.

Analyse de la rupture des fraises en graphite : pourquoi les dommages aux outils sont-ils fréquents dans l’usinage CNC du graphite ?
Dans la production d'électrodes en graphite de précision, la rupture inattendue des fraises en graphite constitue un défi majeur pour la stabilité de la production en continu. De nombreux responsables d'atelier incriminent initialement la dureté du matériau de l'outil, mais les diagnostics sur site montrent que le comportement du graphite, la géométrie de l'outil, les forces de coupe et l'évacuation des copeaux déterminent conjointement les performances de l'outil.
Lors d'un récent projet d'usinage de cavités pour électrodes de moule, les outils carbure standard ont donné des résultats acceptables en ébauche, mais ont subi un écaillage soudain des arêtes lors des passes de finition. En optimisant la géométrie de l'outil, en ajustant les paramètres de coupe et en améliorant la gestion des poussières, nous avons rétabli la stabilité d'usinage. La prévention des défaillances d'outils nécessite une évaluation complète du système d'usinage CNC pour graphite, plutôt que l'analyse d'une seule variable.
Comment les propriétés du graphite influencent-elles la casse des outils ?
Bien que le graphite présente une faible dureté globale, sa structure fragile et sa composition microgranulaire mettent à rude épreuve les arêtes de coupe. Lors de la coupe, des particules abrasives se détachent et provoquent des micro-impacts sur la pointe de l'outil. Si le tranchant et la résistance de l'arête de coupe ne sont pas adaptés à la densité du matériau, la fraise en graphite se casse rapidement.
Lors de l'usinage de graphite dense à grains fins pour les électrodes d'électroérosion, la stabilité des arêtes devient primordiale. Des profondeurs de passe importantes ou des vitesses d'avance élevées peuvent provoquer des pics soudains de force de coupe dans le graphite haute densité, accélérant la transition d'une usure par cannelures prévisible à une rupture catastrophique de la tige.
Comment la poussière de graphite accélère-t-elle l'écaillage des bords ?
La gestion des micropoussières abrasives est souvent négligée en atelier. Sans extraction immédiate, les fines poussières de graphite s'accumulent dans la zone de coupe, sur les cannelures des outils et les dispositifs de fixation. Cette poudre piégée augmente considérablement le frottement, générant un choc thermique et une fatigue localisée le long de la ligne de coupe.
Nous avons diagnostiqué une ligne de micro-usinage où des outils de petit diamètre présentaient un écaillage inexpliqué de leur pointe après quelques heures de fonctionnement. L'inspection a révélé qu'un encrassement localisé réduisait l'efficacité du refroidissement par air et obstruait le jeu des goujures. L'intégration d'un système d'aspiration des poussières sous vide poussé et d'une conception optimisée des goujures a permis d'éliminer complètement cet écaillage prématuré.
Comment des conditions d'usinage inappropriées peuvent-elles entraîner la défaillance des fraises en graphite ?
Dans de nombreux cas, la défaillance des fraises en graphite est due à une dynamique de coupe inadaptée plutôt qu'à une qualité d'outil insuffisante. Les opérations d'usinage en cavité profonde avec un porte-à-faux important induisent souvent de fortes vibrations de l'outil si la vitesse de broche, l'avance par dent et l'engagement radial sont mal équilibrés. Ces vibrations soumettent les arêtes de coupe fragiles de l'outil à des charges cycliques destructrices.
La rigidité et la stabilité du serrage sont essentielles lors de l'utilisation de fraises à grande portée ou de micro-diamètre. En cas de forte augmentation des cassures d'outils, nous conseillons d'analyser les forces de coupe dynamiques et le faux-rond avant d'opter pour des nuances de carbure haut de gamme ; l'instabilité du système est généralement la véritable cause du problème.
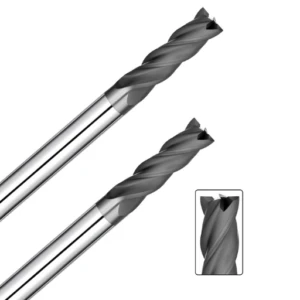
Analyse des forces de coupe lors du fraisage du graphite : comment les forces de coupe provoquent-elles la rupture des fraises en graphite ?
Lors de l'usinage de précision avec des électrodes en graphite, les pics instantanés de force de coupe constituent une cause majeure de rupture inattendue de l'outil. Si les opérateurs se concentrent généralement sur la vitesse de broche et l'avance, les matériaux fragiles comme le graphite sont extrêmement sensibles aux variations brusques de charge. Lors de passes de rainurage profond ou d'enlèvement de matière important, les forces de coupe non contrôlées dépassent rapidement le seuil de rupture mécanique du tranchant de l'outil.
Nous avons diagnostiqué un problème sur un projet d'électrodes de moule : les outils cassaient régulièrement lors de la transition entre l'ébauche et la finition de cavités profondes. L'analyse a confirmé que la défaillance n'était pas due à une faible résistance à l'usure, mais plutôt à des pics de charge dynamiques lors des changements de direction de la trajectoire d'outil. En optimisant les angles d'engagement et les surépaisseurs, nous avons stabilisé les forces de coupe du fraisage du graphite, résolvant ainsi complètement le problème de rupture des outils.
Comment les forces de coupe excessives lors du fraisage du graphite provoquent-elles l'écaillage ou la rupture de l'outil ?
Lors des investigations sur le terrain, les outils en graphite présentent rarement une usure lente et uniforme en dépouille ; ils subissent plutôt un écaillage soudain des arêtes ou une rupture catastrophique. Ce mode de défaillance est directement lié à des pics de charge de coupe importants. Des vitesses d'avance trop élevées, une profondeur de passe axiale excessive ou des entrées d'outil brutales induisent des charges d'impact élevées qui amorcent des microfissures le long des arêtes fragiles du carbure.
Lors de l'usinage d'électrodes en graphite à parois minces avec des fraises de micro-diamètre, la maîtrise de l'effort de coupe est primordiale. Réduire la profondeur de passe et utiliser des trajectoires d'outil adaptatives et fluides offre des résultats bien supérieurs à la simple vitesse de coupe. Préserver l'intégrité du tranchant tout au long du cycle d'usinage est essentiel pour éviter la rupture des fraises en graphite.
Comment une charge d'outil inégale réduit-elle la durée de vie des fraises en graphite ?
Les machinistes se demandent souvent pourquoi des outils provenant d'un même lot présentent des taux d'usure très différents, même avec des réglages identiques. Un déséquilibre de la charge sur l'outil est presque toujours en cause. Un faux-rond important, une déformation dynamique du porte-outil ou des trajectoires d'outil concentrant la charge sur une seule dent accélèrent l'écaillage localisé et réduisent considérablement la durée de vie totale des fraises en graphite.
Pour optimiser la durée de vie des outils, il est indispensable de vérifier le faux-rond de la broche, la force de serrage du porte-outil et la compatibilité de la conception des goujures avant l'usinage. Si les outils à plusieurs goujures complexifient l'évacuation des copeaux, des géométries adaptées permettent un meilleur équilibre des forces radiales. Adapter la géométrie de l'outil aux nuances de graphite spécifiques garantit une stabilité de processus bien supérieure à celle obtenue en repoussant des paramètres dangereux.
Pourquoi les fraises en graphite à col long sont-elles plus sujettes à la casse lors de l'usinage de cavités profondes ?
L'usinage d'électrodes en graphite à cavité profonde nécessite des porte-à-faux importants, ce qui réduit intrinsèquement la rigidité de l'outil. Les fraises en graphite à long col perdent en résistance à la flexion à mesure que leur portée augmente, les rendant très sensibles aux micro-vibrations sous l'effet des forces de coupe latérales. Un mauvais réglage de la charge radiale pour les rapports longueur/diamètre élevés provoque rapidement de fortes vibrations et la rupture de la queue.
Dans le cadre d'un projet d'électrodes pour cavités profondes, un client a constaté un écaillage constant de la pointe lors de la réalisation de cavités profondes en une seule passe. Nous avons résolu ce problème en réduisant la longueur de l'outil au strict minimum, en diminuant l'engagement radial et en introduisant des trajectoires d'entrée trochoïdales. L'utilisation optimale des outils à long col exige un équilibre précis entre la rigidité de l'outil, la direction de la force et la stabilité de l'amortissement.

L’impact de la géométrie des fraises en graphite : comment la structure de l’outil détermine la résistance à la rupture
En usinage de graphite de haute précision, la défaillance d'un outil est rarement uniquement due à la dureté du matériau ou à la vitesse d'avance ; elle est fortement influencée par sa conception structurelle. Des éléments architecturaux clés, tels que l'épaisseur du noyau, le volume de la goujure et la préparation du tranchant, déterminent l'efficacité avec laquelle une fraise en graphite répartit les contraintes de coupe dynamiques. L'optimisation de la géométrie globale de la fraise en graphite garantit une répartition équilibrée de la charge, prévenant ainsi l'usure prématurée et la rupture brutale de l'outil.
Lors d'un projet complexe d'électrodes de moule, des outils fabriqués à partir de nuances de carbure identiques ont présenté des durées de vie très différentes en raison de variations géométriques. Si un modèle offrait initialement une coupe fluide, il a subi une grave défaillance des arêtes à mesure que la profondeur de la cavité augmentait, car la rigidité de son noyau était inadaptée aux forces de coupe. Par conséquent, nous évaluons la conception des cannelures, la densité du matériau et la géométrie de la pièce de manière globale, plutôt que de nous fier uniquement au nombre de cannelures ou aux dimensions standard des outils.
Comment le nombre de cannelures influence-t-il la casse des fraises en graphite ?
Le choix du nombre de goujures influe directement sur l'équilibre des forces de coupe et l'efficacité de l'évacuation des copeaux. Le graphite produisant une fine poussière abrasive plutôt que des copeaux métalliques continus, un jeu insuffisant entre les goujures entraîne un compactage rapide de la poussière. Cette poudre compactée génère une chaleur de friction intense et une pression localisée, augmentant considérablement le risque de rupture prématurée de la fraise en graphite.
Les passes d'ébauche nécessitent des goujures larges pour évacuer d'importants volumes de poussière, tandis que les opérations de finition requièrent une densité d'arêtes plus élevée afin d'optimiser l'état de surface et la rigidité de l'outil. Lors de l'usinage d'électrodes en graphite complexes, l'utilisation d'un outil comportant trop de goujures restreint l'évacuation des poussières, tandis qu'un nombre insuffisant compromet la résistance du noyau. L'adéquation du nombre de goujures aux objectifs d'usinage spécifiques est essentielle à la stabilité du processus.
Comment la conception de l'angle d'hélice et de l'épaisseur du noyau optimise-t-elle la stabilité d'usinage du graphite ?
L'évaluation des angles d'hélice et de l'épaisseur du noyau est essentielle pour diagnostiquer les défaillances persistantes des outils en graphite. Un angle d'hélice optimisé adoucit l'entrée de l'outil et redirige les forces de coupe verticalement vers le haut de la broche, tandis qu'un noyau épais renforce la rigidité en flexion afin de minimiser la déformation dynamique. Ensemble, ces caractéristiques géométriques empêchent les vibrations harmoniques dues à la microfracturation des cannelures fragiles en carbure.
Nous avons résolu un problème d'usinage complexe où les outils fins laissaient des marques de vibration et s'ébréchaient fréquemment. En optant pour une fraise à profil conique et à âme renforcée, nous avons stabilisé la colonne d'outil et éliminé les vibrations. Lors de l'usinage avec de longs porte-à-faux, privilégier la rigidité structurelle à des vitesses de coupe élevées garantit une fiabilité supérieure.
Comment la géométrie des fraises en graphite réduit-elle le risque d'écaillage des bords ?
L'écaillage des arêtes représente un risque constant lors du fraisage de parois minces, d'angles vifs et d'électrodes en graphite de haute précision. Pour éviter les microfissures, l'arête de coupe doit présenter un équilibre optimal entre tranchant et résistance structurelle. L'adaptation de la géométrie des fraises en graphite assure une dissipation efficace des forces le long de l'arête de coupe, réduisant considérablement le risque d'écaillage lors de la production en continu.
Pour éviter l'écaillage des arêtes, il ne suffit pas d'augmenter la dureté du carbure ; il faut une préparation précise de l'affûtage, des angles de coupe positifs et un support robuste de l'âme de l'outil. Lors des passes de finition, une arête trop affûtée, sans support structurel adéquat, peut certes donner de beaux états de surface au départ, mais elle s'écaille rapidement sous l'effet du frottement continu. Adapter la géométrie de l'arête à l'application permet d'obtenir un équilibre idéal entre précision dimensionnelle et durée de vie de l'outil.

Causes de rupture des fraises en graphite de petit diamètre : enjeux clés de l’usinage de micro-outils
Dans les ateliers d'usinage d'électrodes de haute précision, la rupture des outils, notamment des fraises en graphite de petit diamètre, demeure une cause majeure d'arrêts de production imprévus. Lors du fraisage de nervures complexes, de rainures étroites et de microcavités, les fraises de petit diamètre répondent aux exigences de précision, mais leur rigidité en flexion est considérablement réduite. L'utilisation de micro-outils requiert un contrôle environnemental rigoureux et des stratégies FAO optimisées afin de garantir la stabilité de la fraise.
Nous avons récemment accompagné un client dans l'usinage d'électrodes pour micro-moules présentant des rainures profondes et étroites ainsi que des angles internes aigus. Leurs fraises standard pour micro-usinage cassaient fréquemment après seulement quelques pièces, en raison d'un porte-à-faux excessif, de vibrations dynamiques et de pics de force imprévisibles. En réduisant la projection de l'outil, en lissant les trajectoires d'entrée et en diminuant l'engagement radial, nous avons obtenu une durée de vie d'outil constante et une production en série fiable.
Pourquoi les fraises en graphite de petit diamètre sont-elles plus sujettes à la casse ?
Lorsque le diamètre de l'outil diminue, sa section transversale chute de façon exponentielle, compromettant fortement sa résistance à la flexion. Au contact de zones dures localisées dans le graphite, de vitesses d'avance élevées ou de changements brusques de vecteur, les fraises en graphite de petit diamètre subissent une déformation élastique. Cette flexion concentre des contraintes mécaniques intenses au niveau du tranchant, provoquant une rupture immédiate de la queue ou une défaillance de la pointe.
L'usinage par micro-outils d'électrodes en graphite de précision exige souvent de grands rapports de portée pour dégager les détails profonds. Le choix d'une fraise à longueur de goujure excessive induit des vibrations harmoniques et une fatigue rapide, même à des vitesses d'avance modérées. Pour éviter une défaillance prématurée de l'outil, il est nécessaire de sélectionner la longueur de goujure la plus courte possible et le diamètre de noyau le plus grand admissible par la géométrie de la pièce.
Comment contrôler les vibrations et les forces de coupe lors de l'utilisation d'outils en graphite de micro-diamètre ?
La réussite de l'usinage avec des micro-outils repose sur le maintien d'une charge de coupe uniforme plutôt que sur des vitesses de broche élevées. Les outils de petit diamètre amplifient les vibrations infimes du système, soumettant leurs pointes fragiles à des micro-impacts incessants. Un faux-rond de broche non contrôlé, un déséquilibre du porte-outil ou un serrage incorrect de la pince de serrage détérioreront instantanément les arêtes de coupe et réduiront considérablement la durée de vie de l'outil.
Pour atténuer les vibrations, nous minimisons le porte-à-faux de l'outil, optimisons la charge de copeaux par dent et réduisons la profondeur de passe axiale. L'utilisation de broches à haut régime avec un faux-rond quasi nul et l'adoption de trajectoires de dégagement trochoïdales adaptatives stabilisent les charges dynamiques bien plus efficacement que les ajustements de vitesse de coupe. En cas de défaillance d'outils de précision, il convient de toujours diagnostiquer les sources de vibrations avant d'envisager un changement de marque.
Comment choisir la fraise en bout de petit diamètre adaptée à l'usinage de précision du graphite ?
Le choix de la fraise de petit diamètre optimale pour l'usinage de précision du graphite nécessite l'évaluation de la granulométrie du matériau, de l'épaisseur de paroi et de la profondeur de la pièce à usiner. Le fraisage de détails fins d'électrodes exige une grande affûtage et des tolérances dimensionnelles serrées, tandis que le rainurage profond requiert une épaisseur de noyau maximale et des cannelures assurant un dégagement de poussière important. À diamètre d'outil identique, les géométries requises varient considérablement selon la pièce à usiner.
La réussite d'un procédé de micro-usinage repose sur l'adéquation du rapport longueur/diamètre à la précision de la machine-outil et à la rigidité du bridage. Pour les pièces en graphite de haute précision, l'adaptation de la longueur du col de l'outil à la profondeur du motif et le réglage des paramètres de coupe à la densité du matériau garantissent la précision dimensionnelle tout en optimisant la durée de vie de l'outil.

Optimisation des systèmes d'usinage du graphite : comment réduire la casse des outils ?
Dans la fabrication de composants semi-conducteurs et d'électrodes de précision, les dommages anormaux causés aux outils sont rarement imputables à l'outil lui-même. On observe fréquemment en atelier des situations où des lots d'outils identiques, usinés avec le même matériau en graphite, présentent des durées de vie très différentes d'une machine CNC à l'autre. Alors qu'un centre d'usinage fonctionne en continu sans problème, un autre souffre d'écaillage persistant des arêtes et d'une rupture prématurée de la queue.
L'expérience sur le terrain démontre que l'usinage stable du graphite exige une évaluation complète de l'écosystème : rigidité de la machine, état de la broche, paramètres de coupe et extraction des poussières abrasives. Un système fiable favorise une synergie dynamique entre l'outil de coupe, la machine-outil et l'environnement d'exploitation, plutôt que de se fier uniquement à l'amélioration des outils. Face à des défaillances d'outils fréquentes, il est toujours plus efficace d'examiner la compatibilité des processus dans l'ensemble de l'atelier que de changer d'outils.
Comment la rigidité de la machine CNC et la stabilité de la broche affectent-elles la durée de vie de l'outil ?
L'état de la machine est un facteur souvent négligé lors de l'analyse des causes profondes de défaillance des fraises en graphite. Bien que le graphite présente une résistance à la coupe relativement faible, sa structure fragile rend les arêtes en carbure très sensibles aux vibrations dynamiques. Si les guidages de la machine manquent de rigidité, si le faux-rond de la broche dépasse les tolérances ou si les porte-outils ne serrent pas suffisamment, des micro-vibrations se développent pendant la coupe et provoquent un écaillage rapide.
Lors d'une production d'électrodes, un client a constaté une durée de vie des outils irrégulière sur des centres d'usinage verticaux (VMC) identiques utilisant les mêmes programmes. Un diagnostic dynamique a révélé un faux-rond important de la broche d'une des machines sous charge. Après réalignement de la géométrie de la machine, rééquilibrage de la broche et installation de porte-outils à frettage de précision, le taux de défaillance des outils a considérablement diminué. Garantir la stabilité de la broche et la précision de la machine est essentiel pour une longue durée de vie des outils.
Comment optimiser les paramètres d'usinage dans un système d'usinage du graphite ?
L'optimisation des paramètres ne se limite pas à la simple réduction de la vitesse de broche ou de l'avance en cas de casse d'outil. Une optimisation efficace requiert un équilibre entre la granulométrie du matériau, la géométrie de la fraise et la profondeur de la pièce. Diminuer l'avance sans ajuster la profondeur de passe axiale ni la trajectoire d'outil ne résout généralement pas les problèmes de casse.
Grâce à des essais sur le terrain, nous harmonisons la vitesse de rotation de la broche, l'avance par dent et la profondeur d'engagement en fonction du porte-à-faux de l'outil et de la géométrie de la pièce. Lors des passes d'usinage de cavités profondes ou de nervures fines, la réduction de la charge de copeaux par dent prévient les chocs mécaniques soudains le long des cannelures fragiles. Un réglage précis des paramètres permet aux responsables d'atelier de minimiser la casse d'outils tout en préservant des taux d'enlèvement de matière élevés et des tolérances serrées.
Comment la gestion des poussières réduit-elle l'usure anormale des outils lors de l'usinage du graphite ?
Le suivi continu du projet confirme que l'évacuation des poussières abrasives influe directement sur la stabilité des arêtes. L'usinage CNC du graphite génère d'importants volumes de poussières fines qui, si elles restent dans la coupe, s'accumulent dans les gorges et les zones de réusinage. Lors du fraisage à grande vitesse, les poussières de graphite piégées augmentent le frottement, provoquent des pics de température et accélèrent l'usure anormale des outils.
Nous avons résolu un problème de fraisage continu où les outils, initialement performants, se dégradaient rapidement après quelques heures d'utilisation. Le diagnostic a révélé un système d'aspiration insuffisant, provoquant la recirculation de fines poussières abrasives et l'abrasion des goujures. En augmentant le volume d'aspiration, en sélectionnant des outils à espacement optimisé et en utilisant des trajectoires d'outil avec soufflage d'air, nous avons rétabli un dégagement de copeaux stable et éliminé l'usure prématurée.

Choisir un fabricant de fraises en graphite : comment la conception des outils prévient leur casse
Dans l'usinage de précision d'électrodes et de composants en graphite, les dommages importants aux outils sont souvent dus à une conception inadéquate de la fraise plutôt qu'à une erreur de l'opérateur. Le graphite étant extrêmement fragile et abrasif, des paramètres essentiels tels que la résistance du tranchant, le volume de la goujure, la densité du substrat et l'intégrité du revêtement déterminent directement les performances. Choisir un partenaire d'outillage expérimenté permet d'éviter des essais et erreurs coûteux en atelier.
Nous avons déjà réalisé une mission de conseil pour un atelier confronté à un écaillage important des arêtes de ses électrodes en graphite complexes, malgré l'optimisation des paramètres machine et des trajectoires d'outil. L'analyse technique a révélé que leur outillage standard ne présentait pas la préparation d'arêtes et le volume de goujure nécessaires à l'évacuation des poussières abrasives. Un fabricant fiable de fraises en graphite doit proposer des conceptions spécifiques, adaptées aux nuances de graphite et aux géométries des pièces, et non des fraises génériques.
Comment les fabricants professionnels de fraises en graphite optimisent-ils la structure de leurs outils ?
La conception de fraises en graphite haute performance exige un équilibre précis entre l'affûtage du tranchant, l'épaisseur du noyau, les angles d'hélice et la géométrie de coupe. Un affûtage excessif réduit la capacité de charge mécanique, provoquant un écaillage immédiat. À l'inverse, un renforcement excessif du tranchant augmente la résistance à la coupe, induisant une déformation de l'outil et des finitions de surface médiocres.
Pour optimiser l'outillage d'un projet d'électrodes à cavité profonde, nous avons repensé le rapport largeur/diamètre de la fraise, agrandi les canaux d'évacuation des poussières et renforcé la rigidité du noyau. Cette refonte structurelle a permis d'éliminer les vibrations et d'assurer un fraisage continu et sans vibrations, même lors de longues périodes d'utilisation autonome. La conception de pointe des outils en graphite intègre les propriétés du substrat, la profondeur des motifs et la dynamique de la machine dans une conception unique et cohérente.
Comment les fraises en graphite revêtues de diamant améliorent-elles la résistance à l'usure ?
Lors du fraisage en continu de graphite de haute pureté ou à grains fins, les outils en carbure standard subissent rapidement une usure abrasive et une dérive dimensionnelle. Les micro-poussières abrasives érodent constamment les cannelures en carbure nu pendant les longues séries de production. Pour la fabrication en grande série, les fraises en graphite revêtues de diamant offrent la dureté nécessaire pour maintenir des tolérances serrées et un tranchant durable.
Dans les applications d'électrodes de haute précision, les revêtements diamantés augmentent considérablement la dureté de surface et réduisent les coefficients de frottement le long de la cannelure. Cependant, les revêtements ne constituent pas une solution miracle ; le substrat en carbure sous-jacent et la macro-géométrie doivent être adaptés à l'application. Sans un substrat rigide et un affûtage correct des arêtes, même les revêtements diamantés CVD les plus performants subiront un écaillage prématuré et une défaillance des arêtes.
Comment choisir la fraise en graphite adaptée à une application spécifique ?
Pour optimiser la durée de vie des outils, il est essentiel d'évaluer la granulométrie du graphite, la géométrie des pièces, la profondeur des poches et les objectifs de finition de surface, plutôt que de se fier uniquement au choix des outils standards. Le fraisage électrochimique de précision exige une excellente tenue du tranchant, tandis que l'ébauche intensive requiert une grande résistance du noyau et des taux d'enlèvement de matière élevés. Les spécifications exactes de l'outil dépendent des exigences de l'application.
Le choix d'une fraise en graphite adaptée nécessite une compatibilité entre le diamètre de l'outil, le porte-à-faux, la géométrie des goujures et le revêtement, et les capacités de la broche de la machine. Les pièces de grande taille requièrent des fraises à col long et haute rigidité, tandis que les pièces complexes exigent des micro-outils stabilisés. L'essentiel n'est pas de trouver l'outil « le plus dur » en général, mais de sélectionner la fraise spécifiquement conçue pour répondre aux exigences précises de votre usinage.

Prévention de la rupture des fraises en graphite : méthodes pour réduire le risque de casse de l’outil
En atelier, la rupture soudaine d'un outil de coupe est rarement due à un défaut isolé. Elle résulte plutôt de défaillances interdépendantes touchant l'outillage, la précision machine, le choix des paramètres et la programmation FAO. Face à une panne, les opérateurs ont souvent le réflexe d'opter pour des outils en carbure haut de gamme ; or, sans s'attaquer aux causes profondes du problème, ces nouveaux outils s'useront tout aussi rapidement.
Nous avons réalisé une mission de conseil auprès d'un fabricant d'électrodes confronté à une durée de vie irrégulière de ses outils de coupe. Des outils identiques, capables de produire plusieurs pièces un jour, s'ébréchaient en cours de passe le lendemain. Les journaux d'audit ont révélé que cette instabilité était due à des vitesses d'avance inadaptées, un porte-à-faux excessif de l'outil et un faux-rond de la broche. Pour résoudre ce problème, il est nécessaire d'optimiser l'ensemble du processus de fabrication plutôt que d'appliquer des solutions temporaires à des symptômes isolés.
Optimisation des paramètres d'usinage du graphite pour prolonger la durée de vie des outils
Le choix des paramètres de coupe appropriés est essentiel pour garantir la stabilité des arêtes de coupe dans les matériaux fragiles. Bien que le graphite offre une résistance à la coupe inférieure à celle des aciers alliés, son caractère abrasif implique que des avances non contrôlées, des profondeurs de passe importantes ou des pics de force peuvent fracturer les arêtes de coupe en carbure. Les paramètres doivent être ajustés en fonction de la densité du matériau, de la géométrie de la pièce et des dimensions de l'outil de coupe.
Lors du fraisage d'électrodes en graphite de haute précision, la réduction de la profondeur de passe axiale assure une coupe stable. En revanche, l'ébauche nécessite un équilibre entre les taux d'enlèvement de matière et la capacité de charge de l'outil. Augmenter les avances sans discernement accroît souvent les temps d'arrêt dus aux changements d'outils fréquents, perturbant ainsi la production. Un réglage précis de la vitesse de broche, de l'avance par dent, de l'engagement radial et de la profondeur de passe axiale est essentiel pour éviter la rupture des fraises en graphite.
Sélection de la géométrie de fraise en graphite appropriée en fonction du scénario d'usinage
L'adaptation de l'architecture de l'outil de coupe aux caractéristiques spécifiques de la pièce est déterminante pour la fiabilité d'usinage à long terme. Des outils de coupe de diamètre et de qualité de substrat identiques présentent des durées de vie très différentes selon la conception de leur noyau. Le fraisage de poches profondes exige une rigidité maximale du noyau et une excellente résistance aux vibrations, tandis que la finition de nervures à parois fines requiert une stabilité de coupe irréprochable et un contrôle dimensionnel précis.
Nous avons repensé la stratégie d'outillage d'un atelier d'usinage d'électrodes de moules à surfaces complexes afin de remédier aux problèmes d'inconstance de la durée de vie des outils et de qualité de surface. Grâce à l'optimisation de la conicité du noyau, du rapport de profondeur des goujures et des canaux d'évacuation des poussières, les nouveaux outils répartissent uniformément les efforts de coupe. Il n'existe pas de conception d'outil « idéale » universelle ; la prévention des défaillances d'outils repose sur le choix de géométries spécifiques pour les rainures profondes, les microstructures ou les parois minces.
Améliorer l'efficacité de l'usinage du graphite grâce à la synergie des outils, des équipements et des paramètres
Les optimisations isolées n'apportent que des gains de performance limités en atelier. Pour garantir une stabilité de production à long terme, il est indispensable d'assurer une synergie parfaite entre les capacités de l'outil de coupe, la rigidité de la machine-outil, la précision du bridage et les paramètres FAO. Même les fraises en bout à revêtement diamant de haute qualité subiront une usure prématurée ou une rupture de la queue si elles sont montées sur une broche usée ou entraînées par des trajectoires d'outil agressives.
Pour optimiser l'efficacité de l'usinage du graphite, il est nécessaire d'évaluer simultanément l'usure en dépouille, le faux-rond dynamique de la broche, la force de serrage du porte-outil et la capacité d'aspiration. Cette approche d'ingénierie globale minimise les temps d'arrêt imprévus tout en prolongeant la durée de vie des outils. Pour les fabricants à grand volume, une productivité durable repose sur l'optimisation continue de l'ensemble de l'écosystème d'usinage.
Réaliser un usinage stable du graphite grâce à un système d'usinage du graphite
Forts de plusieurs années d'expérience dans l'usinage d'électrodes en graphite de précision et de composants de moules, notre équipe d'ingénieurs a démontré que les défaillances d'outils sont rarement des incidents isolés. Pour garantir une stabilité opérationnelle à long terme, il est essentiel d'intégrer la conception des outils de coupe, la programmation FAO, la rigidité des machines-outils et le contrôle des poussières en atelier au sein d'un système d'usinage du graphite cohérent.
Si votre atelier constate une durée de vie irrégulière des outils de coupe, un écaillage prématuré ou une rupture de la queue de l'outil dans les cavités profondes, commencez par analyser les conditions de coupe dynamiques. Vérifiez la dureté du matériau, le rapport d'allongement de l'outil, le faux-rond dynamique de la broche et l'efficacité de l'aspiration. L'analyse systématique des profils d'usure des outils permet de trouver des solutions durables bien plus rapidement qu'un simple changement de nuance de carbure.
Résumé des causes de rupture des fraises en graphite
Comme démontré tout au long de ce guide, l'endommagement des outils résulte d'une interaction complexe entre la fragilité du matériau, les pics de charge dynamiques, la géométrie des goujures et l'accumulation de poussières abrasives. Lors des audits sur site, nous constatons fréquemment que les causes de rupture des fraises en graphite sont liées à un mauvais appariement des processus plutôt qu'à une résistance insuffisante du carbure.
En cas de défaillance catastrophique, examinez précisément le site de rupture sur l'outil de coupe. Des micro-ébréchures à l'extrémité indiquent une concentration de contraintes localisée et une usure abrasive importante due aux poussières de recoupe, tandis que des cassures nettes sur la tige signalent directement une déflexion excessive du porte-à-faux ou des vitesses d'avance trop élevées. L'identification de ces indices visuels permet aux ingénieurs de corriger rapidement les causes profondes du problème.
Optimisation des paramètres d'usinage du graphite et de la géométrie de l'outil
L'architecture des goujures et les paramètres de FAO doivent toujours être conçus conjointement. Même les outils haut de gamme à revêtement diamanté s'useront prématurément si la géométrie de la fraise en graphite sous-jacente est inadaptée à la profondeur de l'usinage ou si les vitesses d'avance ne sont pas optimales.
Lors du fraisage de cavités profondes, de nervures fines ou de microstructures, assurez-vous que le rétrécissement de l'outil, la conicité du noyau et la profondeur d'engagement axial soient parfaitement adaptés. Les fraises à grande portée exigent une rigidité maximale du noyau pour limiter les vibrations harmoniques, tandis que les outils de micro-diamètre nécessitent des transitions d'avance fluides pour éliminer les forces d'impact dynamiques. Les paramètres d'usinage doivent être ajustés en continu en fonction de la rigidité de la machine et de la densité du matériau.
S'associer à un fabricant spécialisé de fraises en graphite pour améliorer la fiabilité de l'usinage
Pour garantir une productivité prévisible, il ne suffit pas d'acheter des outils standard ; il est indispensable de collaborer avec une équipe d'ingénierie d'application expérimentée. Un fabricant spécialisé de fraises en graphite apporte une expertise technique pointue en matière de caractéristiques abrasives des matériaux, de géométrie des fraises et de diagnostic en atelier, permettant ainsi d'éliminer les temps d'arrêt imprévus.
Pour optimiser une application d'électrode complexe, rassemblez les spécifications actuelles de vos outils de coupe, les nuances de matériaux, les données CAO/FAO et les rapports de défaillance. Collaborer avec des ingénieurs maîtrisant les dynamiques réelles d'un atelier d'usinage CNC permet une personnalisation précise des outils et une optimisation des paramètres, garantissant une production en série stable et des coûts unitaires réduits.

FAQ : Rupture d'outils lors de l'usinage du graphite
Dans la production d'électrodes de précision et la fabrication de moules sur mesure, les opérateurs sont régulièrement confrontés à des problèmes de casse d'outils, d'écaillage et de durée de vie irrégulière des outils. Si le premier réflexe est souvent de changer de marque d'outil, l'expérience pratique en atelier montre que ces défaillances résultent d'une combinaison de facteurs : abrasivité du matériau, géométrie de l'outil, réglages FAO, rigidité de la machine et évacuation des poussières.
Cette FAQ s'appuie directement sur des diagnostics d'ingénierie concrets pour aborder les facteurs critiques influençant la stabilité d'usinage. Si vous rencontrez des problèmes similaires en atelier, comparer la qualité de votre graphite, le porte-à-faux de votre outil, la profondeur de coupe et les zones de rupture avec ces solutions vous aidera à identifier la véritable cause du problème.
Pourquoi ma fraise en graphite se casse-t-elle sans cesse lors de l'usinage CNC ?
Un problème fréquent chez les opérateurs est de comprendre pourquoi un outil réglé de la même manière coupe parfaitement plusieurs pièces, pour ensuite se casser subitement lors d'une passe de routine. L'analyse sur le terrain révèle que lorsqu'une fraise en graphite casse fréquemment, cela est rarement dû à un défaut isolé de la fraise ; il s'agit plutôt d'un déséquilibre important des contraintes dynamiques au sein du système d'usinage.
Si vous constatez des cassures d'outils fréquentes, examinez immédiatement les principaux facteurs de risque : avance par dent excessive, profondeur de passe axiale trop importante, porte-à-faux d'outil trop long ou faux-rond de la broche. Les forces de coupe latérales augmentent considérablement lors du fraisage de poches profondes ou du micro-fraisage, ce qui provoque une fatigue rapide des goujures en carbure si les paramètres ne sont pas correctement compensés.
Qu’est-ce qui provoque l’écaillage du tranchant des fraises en graphite ?
Une analyse détaillée de l'usure montre que les fraises se cassent rarement brutalement ; elles subissent plutôt un micro-écaillage qui peut mener à une rupture catastrophique. Cette dégradation est due aux limites de résistance des arêtes de coupe, aux impacts dynamiques de la coupe et à la poussière abrasive non éliminée. La structure granulaire du graphite agit comme un papier de verre fin, micro-écaillant rapidement les arêtes de coupe non affûtées lors des passes à grande vitesse.
Si vous constatez une dégradation de l'état de surface ou de minuscules entailles sur la pointe de l'outil, vérifiez la préparation des arêtes, la stabilité des paramètres et le flux d'air d'aspiration. Le choix de géométries de goujures optimisées, la réduction des charges radiales sur les copeaux et le maintien de taux d'aspiration des poussières élevés permettent de prévenir efficacement l'écaillage des arêtes des fraises en graphite.
Comment puis-je réduire la casse des outils d'usinage en graphite ?
Pour garantir une stabilité d'usinage à long terme, il est nécessaire d'analyser l'ensemble du système de production plutôt que de modifier un seul réglage de vitesse ou d'avance. Les variables clés qui influent sur la durée de vie des outils comprennent l'architecture de la fraise, la rigidité de la machine-outil, la rigidité du bridage, les charges de copeaux et les stratégies d'entrée du logiciel de FAO.
Pour réduire systématiquement la casse des outils d'usinage en graphite, il est essentiel d'adapter la géométrie de l'outil à la densité du matériau, de minimiser les porte-à-faux et d'éliminer les pics de force de coupe. Notre expérience en ingénierie démontre que la stabilité du processus repose sur une synergie harmonieuse entre la machine-outil, la géométrie de l'outil de coupe et la programmation FAO, plutôt que sur l'utilisation de valeurs de paramètres élevées.
Quelle fraise en graphite convient à l'usinage de cavités profondes ?
Le choix des fraises pour les électrodes à cavité profonde exige un équilibre entre portée et rigidité structurelle. Les opérations de fraisage de poches nécessitent des porte-à-faux importants, mais la rigidité en flexion diminue de façon exponentielle avec l'augmentation de la longueur du col. Opter pour une géométrie à col long spécialement conçue est bien plus efficace que de forcer l'utilisation d'outils standard au-delà de leurs limites de conception.
Pour le choix d'une fraise en graphite destinée à l'usinage de cavités profondes, privilégiez l'épaisseur de conicité du noyau, le rapport longueur de goujure/col et les supports amortissant les vibrations. Pour les nervures profondes ou les cavités complexes, l'analyse des plans de la pièce, de la granulométrie du graphite et des spécifications de la broche de la machine permet aux ingénieurs d'application de déterminer l'outil à col long idéal.






