



Ao longo de mais de uma década prestando suporte a máquinas de precisão na Europa e na América do Norte, vemos frequentemente o mesmo cenário: um programador CAM cria trajetórias de ferramenta perfeitas e o operador da máquina está pronto. No entanto, no instante em que uma ferramenta de pequeno diâmetro entra em contato com o material endurecido — estalo — a ferramenta quebra instantaneamente.
Essa falha inesperada ao usar fresas de topo micrométricas em aço continua sendo um problema diário para oficinas mecânicas em todo o mundo. Muitos operadores atribuem a culpa à qualidade da ferramenta ou à alta dureza do material. No entanto, a análise das superfícies de fratura sob alta ampliação geralmente revela uma história diferente, envolvendo excentricidade dinâmica do fuso, avanço microscópico por dente (FPT) e compactação de cavacos.
A usinagem de aço com microferramentas exige o equilíbrio entre tolerâncias em nível micrométrico e forças de cisalhamento extremas. Seja na usinagem de ranhuras em ligas pré-endurecidas, no perfilamento de aços inoxidáveis ou no uso de fresas de topo esféricas HRC55 para desbaste de cantos profundos de moldes, a tensão radial repentina pode quebrar uma ferramenta em milissegundos se o desvio exceder 3 microns ou se o fluido de corte não atingir o ponto de corte.
Como uma fábrica dedicada à produção de fresas de topo para aço na China, sabemos que a quebra de uma ferramenta custa muito mais do que a própria fresa. Ela acarreta o risco de descarte de peças caras, causa paradas não programadas do fuso e impede o cumprimento de prazos de entrega apertados para os clientes.
Para alcançar altas taxas de remoção de metal com vida útil previsível da ferramenta, é preciso ir além dos gráficos básicos dos livros didáticos. Ao considerar variáveis do mundo real, como a metragem da superfície, a evacuação de microcavacos e as táticas de entrada adequadas, os engenheiros podem aumentar drasticamente a confiabilidade do processo e eliminar a quebra prematura da ferramenta.
Quebras imprevisíveis de ferramentas estão atualmente prejudicando suas operações de fresagem de aço de pequeno diâmetro?
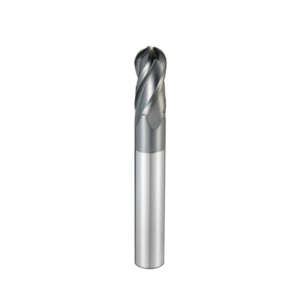
Por que as fresas de topo micro quebram prematuramente durante a usinagem de aço?
Após inspecionarmos milhares de fresas quebradas devolvidas e realizarmos extensos testes de corte, descobrimos que mais de 90% das microferramentas não atingem os limites normais de desgaste. Em vez disso, elas quebram repentinamente, sem aviso prévio. Ao cortar aços como P20, H13 ou 4140, os operadores frequentemente presumem que a velocidade de corte era muito alta ou que a classe de metal duro não tinha a dureza adequada. No entanto, a microgeometria torna essas ferramentas excepcionalmente sensíveis a erros sutis de ajuste que as fresas padrão toleram facilmente.
O diâmetro fino do núcleo das fresas de aço de pequeno diâmetro reduz drasticamente sua resistência à flexão. Quando as forças de corte excedem os limites críticos ou sofrem impactos repentinos, a quebra ocorre em milissegundos. Para solucionar esse problema, precisamos avaliar todo o sistema de usinagem — o fuso, o porta-ferramentas, a fresa e o método de evacuação de cavacos. Após anos de experiência em campo, identificamos três causas principais para a falha prematura da ferramenta.
A excentricidade é fatal: o impacto oculto dos porta-ferramentas em fresas de topo de microescala.
Um desvio radial de 0.008 mm (8 mícrons) pode causar apenas pequenos problemas de acabamento superficial em uma fresa padrão de 6 mm. No entanto, para fresas de topo micrométricas de 0.5 mm, esse mesmo desvio representa um desastre imediato. Ao solucionar problemas em uma peça de aço inoxidável 316L para um cliente da indústria médica, descobrimos que suas pinças ER padrão apresentavam um desvio estático de 0.01 mm. Em altas rotações, uma única aresta de corte perfurava mais de 80% da carga de trabalho, sobrecarregando a aresta e provocando a fratura instantânea da ferramenta.
Para usinagem de aço de pequeno diâmetro, recomendamos manter o Desvio Total Indicado (TIR) abaixo de 0.003 mm na ponta da ferramenta. Pinças ER padrão têm dificuldade em manter essa precisão ao longo do tempo devido ao desgaste cônico e à presença de micropartículas. A substituição por porta-ferramentas hidráulicos ou de contração de alta precisão, combinados com pinças retificadas com precisão, oferece a maneira mais econômica de prolongar a vida útil da ferramenta sem a necessidade de comprar fresas mais caras.
Empacotamento e recorte de cavacos em pequenos volumes de flautas
Os cavacos de aço são inerentemente resistentes e pegajosos, enquanto as ranhuras de pequeno diâmetro oferecem um espaço muito limitado para a sua remoção. Ao usinar ranhuras ou cavidades profundas, a falha na evacuação instantânea dos cavacos faz com que finos detritos de aço se acumulem firmemente dentro das ranhuras. A ferramenta rotativa então comprime e corta novamente esses cavacos endurecidos, gerando forças instantâneas extremas que rapidamente excedem a resistência à fratura de qualquer fresa de metal duro.
Nossos testes em oficina mostram que o recorte de cavacos geralmente deixa marcas de fratura por tração nítidas ao longo da aresta de corte. Depender exclusivamente de refrigeração por inundação muitas vezes piora o acúmulo de cavacos, pois a tensão superficial do fluido aprisiona os cavacos finos dentro de cavidades estreitas. A combinação de ar seco de alta pressão (acima de 0.6 MPa) com Lubrificação de Quantidade Mínima (MQL) remove rapidamente os cavacos finos das ranhuras, mantendo a zona de corte limpa e evitando quebras catastróficas.
Deflexão e momento fletor sob profundidade de corte radial excessiva
Muitos programadores CNC aplicam a lógica de desbaste padrão — grande profundidade de corte radial (Ae) com pequeno degrau axial (Ap) — a fresas pequenas. No entanto, essa abordagem cria tensão excessiva de flexão lateral em ferramentas com alta relação comprimento/diâmetro (L/D). Mesmo uma deflexão da ponta em nível micrométrico altera o ângulo de ataque efetivo, induzindo vibração e concentrando tensão severa na transição do pescoço até que a fresa se quebre.
Para eliminar a deflexão da ferramenta ao usar fresas de topo em aço, inverta os parâmetros de corte adotando trajetórias trocoidais ou passes radiais leves e passes axiais profundos. Restringir a largura radial (Ae) a 2%–5% do diâmetro da ferramenta, enquanto aumenta a velocidade de rotação e a taxa de avanço, reduz as forças laterais em mais de 70%. Essa estratégia garante um corte suave e sem vibrações, mesmo em aços de alta dureza.
Cálculo de velocidades e avanços para fresas de aço com diâmetro inferior a 1.0 mm
A configuração dos parâmetros de corte para ferramentas de pequeno diâmetro (abaixo de 1.0 mm) é um verdadeiro teste da expertise de um programador CNC. Muitos técnicos aplicam diretamente as fórmulas do manual ou reduzem linearmente os parâmetros de ferramentas maiores, o que geralmente leva à quebra imediata da ferramenta. À medida que o diâmetro da ferramenta diminui para menos de 0.8 mm, a resistência ao corte do material em nível microscópico aumenta significativamente, tornando os modelos de corte tradicionais idealizados demais para a produção no mundo real.
Para fresas de topo de aço de microdiâmetro, a seleção de parâmetros não se trata de buscar taxas máximas de remoção de metal. Trata-se de encontrar o ponto ideal que equilibre produtividade com vida útil previsível da ferramenta, evitando falhas por fadiga. Devemos ajustar dinamicamente a velocidade de corte (SFM), o avanço por dente (FPT) e a profundidade de corte com base na dureza do material. Aqui está a lógica de velocidades e avanços que utilizamos em nossa fábrica.
Seleção da velocidade de corte alvo (SFM - pés por minuto) e da rotação por minuto (RPM) para fresas de aço.
Selecionar a velocidade de corte (VCC) correta é o primeiro passo para controlar o calor gerado durante a fresagem de aços-liga como o 4140, P20 ou H13. Teoricamente, ferramentas de pequeno diâmetro exigem rotações extremamente altas para atingir os valores de VCC recomendados, mas a maioria dos fusos de usinagem atinge um limite entre 20,000 e 40,000 RPM. Forçar cegamente os limites do fuso para corresponder à VCC teórica geralmente causa aquecimento excessivo por atrito, recozendo rapidamente a ponta da ferramenta.
Ao usinar aço-liga HRC45, recomendamos definir velocidades de corte conservadoras entre 30 e 50 m/min (aproximadamente 100–165 SFM). Se o seu fuso estiver limitado a 24,000 RPM, uma fresa de topo de metal duro de 0.5 mm pode operar a apenas 38 m/min, o que é perfeitamente aceitável. Manter uma alta estabilidade dinâmica do fuso evita flutuações repentinas de torque, prolongando significativamente a vida útil da ferramenta.
Limiares de avanço por dente (FPT) para microgeometria de fresas de topo de metal duro.
O controle do avanço por dente (FPT) exige extrema precisão. As microferramentas possuem uma aresta de corte fina (de 1 a 3 mícrons) para evitar lascas. Se o FPT for ajustado para um valor menor que esse raio de aresta, a ferramenta fricciona e brune o aço em vez de cortá-lo, gerando calor intenso. Por outro lado, ajustar o FPT para um valor ligeiramente maior exerce forças de corte excessivas que podem quebrar instantaneamente o delicado corpo da ferramenta.
Ao usar uma fresa de topo de metal duro de 0.5 mm em aço 42CrMo (HRC38), recomendamos manter um avanço por dente (FPT) entre 0.001 mm/dente e 0.003 mm/dente. A 30,000 RPM com uma ferramenta de duas arestas de corte, uma taxa de avanço de 120 a 180 mm/min proporciona uma base segura e confiável. Um ajuste de avanço de apenas 0.0005 mm/dente determina se uma ferramenta funcionará suavemente por horas ou quebrará em segundos.
Relação entre microdegrau de redução (Ap) e degrau de sobreposição (Ae) para aços de alta dureza
Ao usinar ranhuras ou perfilar aços endurecidos (HRC50–HRC58), a relação entre a profundidade de corte axial (Ap) e o avanço radial (Ae) determina a vida útil da ferramenta. Os parâmetros tradicionais — grande avanço radial (Ae = 30%D) combinado com passes axiais rasos (Ap = 2%D) — concentram cargas elevadas no raio da ponta, que é frágil, causando desgaste rápido e lascamento catastrófico.
Para aços de alta dureza, recomendamos uma "proporção áurea" utilizando um microavanço radial combinado com um avanço axial moderado. Mantenha Ae entre 2% e 5% do diâmetro da ferramenta, enquanto aumenta Ap para 10%–20%D. Isso distribui o calor de corte ao longo de uma seção maior da aresta de corte, reduzindo a carga lateral e permitindo que fresas de topo micro alcancem acabamentos espelhados de alta qualidade.

Melhores práticas de chão de fábrica para evitar a quebra de fresas de topo micro para aço
Os parâmetros teóricos são apenas o ponto de partida; a vida útil real da ferramenta depende muito dos hábitos diários na fábrica. Muitas vezes, os engenheiros projetam trajetórias de ferramentas CAM precisas, mas o operador acaba quebrando a ferramenta na entrada da ferramenta devido a um bico de refrigeração mal posicionado ou a uma penetração agressiva. A maioria das falhas prematuras pode ser completamente evitada com a otimização dos Procedimentos Operacionais Padrão (POPs).
Os operadores devem manusear as microferramentas com muito mais cuidado do que as fresas padrão de 10 mm ou 12 mm. Para obter sucesso na produção, é necessário controlar o choque térmico, minimizar o impacto na entrada da ferramenta e estabelecer transições adequadas entre as passagens. Ao longo de anos de experiência em configuração de máquinas e suporte ao cliente, estabelecemos um conjunto claro de regras práticas para reduzir o desgaste anormal das fresas de topo para aço.
Sopro de ar versus MQL: Fornecimento de fluido refrigerante para fresas de topo micro para aço
O uso de fluido de corte em grande volume em aços como P20, H13 ou SKD61 frequentemente causa choque térmico severo em microferramentas. À medida que a minúscula ponta de metal duro transita rapidamente entre a zona de corte quente e o fluido frio, microfissuras térmicas se formam ao longo da aresta de corte, causando lascamento inesperado. Testes em campo confirmam que ferramentas de pequeno diâmetro sofrem taxas de quebra significativamente maiores sob refrigeração por inundação do que sob fluxo de ar seco.
Uma abordagem muito melhor combina um jato de ar seco de alta pressão (acima de 0.6 MPa) com Lubrificação de Quantidade Mínima (MQL). O ar comprimido remove rapidamente cavacos finos e quentes de canais estreitos, evitando o recorte dos cavacos, enquanto a névoa de óleo da MQL reduz o atrito. Para fresas de topo de pequeno diâmetro para usinagem na China, em aplicações em siderúrgicas, priorizar a remoção completa dos cavacos em vez da refrigeração por inundação melhora drasticamente a estabilidade da ferramenta.
Calibração de ferramentas de ajuste e estratégias de entrada suave em aço endurecido
O ajuste da ferramenta é o primeiro grande obstáculo na microusinagem. Os calibradores mecânicos tradicionais ou blocos de ajuste aplicam forças de contato descendentes que facilmente excedem o limite elástico das micro-hastes, danificando as arestas antes mesmo do fuso girar. As microferramentas devem sempre ser ajustadas usando sistemas a laser sem contato ou pré-ajustadores ópticos de alta precisão calibrados com precisão de 1 mícron para garantir altura precisa e mínimo desvio.
Além disso, as forças de impacto na entrada frequentemente quebram ferramentas pequenas ao penetrar em material endurecido. O mergulho vertical direto ou a rampa íngreme devem ser estritamente evitados, dando-se preferência a ângulos de rampa rasos (1° a 2°) ou furos-piloto pré-perfurados. A implementação de uma redução de avanço na "entrada suave" (30% a 50% do avanço nominal nos primeiros 0.2 mm de contato) elimina efetivamente os choques destrutivos na entrada.
Combinação de microferramentas com fresas de topo esféricas HRC55 na usinagem de moldes
A utilização de uma única ferramenta de tamanho padrão para usinagem de moldes de cavidades profundas dificulta o equilíbrio entre eficiência e precisão na limpeza de cantos. Quando microferramentas entram em contato direto com material pesado e irregular deixado por passes de desbaste anteriores, picos repentinos de carga podem quebrar a ferramenta instantaneamente. Uma estratégia de ferramental escalonado remove o material em camadas uniformes, criando um ambiente de corte seguro e altamente controlado para ferramentas menores.
Em fluxos de trabalho típicos de moldagem, fresas de topo esféricas robustas de aço HRC55 realizam primeiro os passes de semiacabamento, deixando uma sobremedida uniforme de 0.01 mm a 0.02 mm em cantos apertados. Em seguida, fresas de topo microesféricas ou planas são introduzidas exclusivamente para o acabamento final dos cantos e detalhes finos. Essa transição gradual utiliza ferramentas maiores para preparar o terreno, garantindo cargas de corte seguras e máxima confiabilidade do processo para as microfresas.
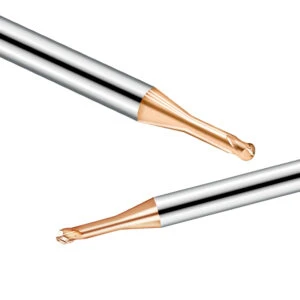
Padrões de fabricação em nossa fábrica para microfresas de corte de aço
Os operadores de máquinas europeus e americanos frequentemente levantam a mesma preocupação: a inconsistência entre lotes ao importar ferramentas, o que leva a uma vida útil imprevisível em aços como P20, H13 ou D2. Para ferramentas com menos de 1.0 mm de diâmetro, mesmo pequenas variações de diâmetro ou entalhes nas arestas resultam em quebra imediata e descarte de peças. É por isso que nossa fábrica se concentra inteiramente em manter o controle de tolerância em nível micrométrico em todas as etapas de fabricação.
Produzir ferramentas de corte confiáveis para aço temperado envolve muito mais do que simplesmente operar uma retificadora. O processo exige seleção de grãos de metal duro ultrafinos, tratamento térmico preciso do substrato, compensação de 5 eixos durante o processo e controle rigoroso da adesão do nanorevestimento. A aplicação de protocolos de inspeção rigorosos em cada etapa fornece a base de qualidade necessária para dar suporte a oficinas de usinagem de precisão em todo o mundo.
Substratos de carboneto submicrométricos para microfresas de aço de alta dureza
A usinagem de aço exige extrema dureza para resistir ao desgaste abrasivo e alta tenacidade à fratura para suportar microvibrações. Substratos convencionais frequentemente sofrem fratura intergranular em aços com dureza superior a HRC50 devido à distribuição irregular de cobalto. Selecionamos rigorosamente hastes de carboneto de grão ultrafino (<0.4 µm) que mantêm dureza acima de HRA 93.5 com excepcional resistência à ruptura transversal (TRS ≥ 4000 MPa), garantindo que nossas microfresas resistam tanto ao desgaste quanto à fratura frágil.
A passivação das arestas e a qualidade do revestimento definem ainda mais o desempenho da ferramenta. Arestas retificadas sem tratamento apresentam defeitos microscópicos irregulares que provocam lascamento instantâneo sob carga. Após a retificação, passivamos as arestas até um raio de 2–4 µm e aplicamos um revestimento nanocompósito de AlTiSiN. Este revestimento resistente ao calor suporta a oxidação até 1100 °C, bloqueando o desgaste por difusão de cobalto durante a usinagem em alta velocidade.
Inspeção da geometria das ferramentas e controle de concentricidade em nossa fábrica.
A produção de ferramentas de pequeno diâmetro exige rigidez excepcional das máquinas e um rigoroso controle climático. Em nossa oficina, todas as fresas são retificadas em retificadoras CNC de 5 eixos da Rollomatic e ANCA, dentro de uma sala climatizada mantida a 20°C ± 0.5°C para evitar a expansão térmica. Sistemas integrados de medição a laser do diâmetro e compensação automática mantêm as tolerâncias de diâmetro entre 0 e -0.005 mm e a concentricidade abaixo de 0.002 mm.
As ferramentas retificadas devem passar por inspeção óptica microscópica em unidades pré-ajustadoras alemãs Zoller ou Helicheck antes do revestimento. Atributos essenciais — incluindo tolerância do ângulo da hélice, planicidade do alívio e acabamento da superfície da canaleta — são meticulosamente verificados. Como uma fábrica consolidada de fresas de topo para aço na China, rejeitamos imediatamente qualquer lote que apresente marcas de retificação da canaleta, pois sabemos que acabamentos inadequados da canaleta impedem a evacuação de cavacos e podem causar falhas na ferramenta.
Soluções de ferramentas personalizadas de um fornecedor chinês de fresas de topo para corte de aço.
As fresas de catálogo padrão frequentemente apresentam dificuldades com cavidades profundas ou geometrias de peças complexas. Ao fresar cantos profundos com altas relações comprimento/diâmetro (L/D ≥ 10), as ferramentas padrão muitas vezes não possuem a folga ou rigidez necessárias no pescoço da fresa. Como fabricante com P&D integrada, somos especializados em solucionar desafios de aplicações personalizadas, projetando rapidamente folgas de pescoço ampliadas, hastes cônicas reforçadas ou geometrias de canal variáveis.
Por exemplo, personalizamos fresas de hélice variável de 0.8 mm para um cliente norte-americano que usina cavidades profundas em aço para moldes HRC52. Ao otimizar o raio de transição do pescoço, aumentamos a rigidez à flexão em 35%, permitindo que a oficina dobrasse as taxas de avanço de usinagem, mantendo as especificações de acabamento superficial. Um fornecedor confiável de fresas de metal duro deve atuar como uma extensão da sua equipe de engenharia para superar os gargalos de usinagem mais complexos.
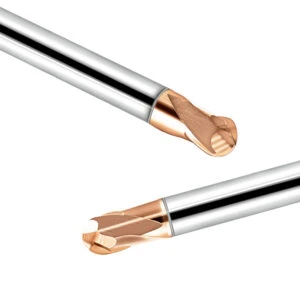
Guia de resolução de problemas para falhas comuns em fresas de topo de aço
Quando uma microferramenta quebra na fábrica, jogá-la no lixo sem inspeção é uma oportunidade de aprendizado perdida. Os padrões de desgaste e as superfícies de fratura fornecem feedback direto sobre o desalinhamento do fuso, a reprocessamento de cavacos, o choque térmico ou o impacto excessivo na entrada. Aprender a interpretar essas marcas de falha permite que os engenheiros de CNC passem de parâmetros baseados em palpites para o estabelecimento de processos de usinagem repetíveis e estáveis.
Falhas em microferramentas em aços pré-endurecidos (HRC40) ou endurecidos (HRC55+) raramente acontecem aleatoriamente. Comparar danos físicos na aresta de corte com as taxas de avanço, métodos de remoção de cavacos e rigidez do porta-ferramentas ajuda a identificar as causas principais. Combinar um diagnóstico preciso com parâmetros estruturados garante que suas fresas de topo para aço ofereçam um desempenho de corte confiável.
Diagnóstico de lascamento em microferramentas versus quebra catastrófica
A resolução de problemas começa por distinguir entre lascas na aresta e quebras catastróficas da haste. Pequenos entalhes localizados no raio da ponta geralmente indicam impacto de alta frequência ou concentração de tensão térmica. Se ocorrerem lascas em aço temperado, verifique se há choque térmico causado pelo excesso de fluido de corte, mude para uma estratégia de entrada com rampa rasa e verifique se o avanço por dente não excede o raio da aresta de afiação.
Por outro lado, uma quebra abrupta no raio de transição da haste indica fratura por sobrecarga severa. Verifique o desvio radial total (TIR) com um relógio comparador para garantir que permaneça abaixo de 0.003 mm e certifique-se de que o acúmulo de cavacos não esteja causando recorte. Reduzir o engate radial (Ae), adotar passes rasos de alta frequência e usar jatos de ar de alta pressão eliminam as tensões de flexão que causam quebras repentinas da ferramenta.
Ajuste dos parâmetros de usinagem para prolongar a vida útil da fresa de topo de aço.
Para maximizar a vida útil da ferramenta, é necessário ajustar dinamicamente os parâmetros com base nos padrões de desgaste observados, em vez de depender de configurações fixas. O desgaste saudável da ferramenta se manifesta como um desgaste uniforme da face de corte. Se você notar um desgaste rápido da face de corte acompanhado de ruído de fricção, é provável que a ferramenta esteja raspando devido à velocidade superficial excessiva ou ao avanço insuficiente por dente. Reduzir a velocidade do fuso em 10% a 15% ou aumentar ligeiramente o avanço ajuda a aresta a penetrar no material de forma limpa.
Ao usinar cantos apertados com fresas de topo esféricas HRC55 ou ao cortar cavidades de aço de paredes finas, as tabelas estáticas podem não ser suficientes. Se o ajuste de velocidades, avanços e estratégias de entrada não resolver o problema da curta vida útil da ferramenta, compartilhe conosco os desenhos da peça, as especificações de dureza e as configurações do porta-ferramentas. O ajuste fino dos ângulos de folga, a utilização de grãos de metal duro de melhor qualidade ou a aplicação de revestimentos personalizados estabilizarão seu processo e evitarão a quebra prematura da ferramenta.






