



去年年底,我们受邀前往一家德国精密模具厂解决模具故障危机。该团队正在对一块硬度为HRC 64-65.5的粉末冶金钢嵌件进行螺纹加工。这块零件此前已经过数十小时的电火花加工、精铣和真空热处理。
一名车间技工试图用标准刚性丝锥攻丝一个18毫米深的盲孔。攻到第二个螺纹时,丝锥突然断裂,与孔壁齐平。整个工件——价值数千欧元——面临报废,导致整个生产班次停工。
在过去16年为欧美模具制造商解决加工瓶颈的过程中,我们不断遇到这种情况。当硬度超过HRC 60时,模具钢几乎完全丧失塑性。攻丝会产生过大的扭矩、切屑堆积和主轴滞后,导致刀具脆性断裂不可避免。
这就是为什么我们始终引导精密模具制造商采用专门的HRC65 螺纹铣削策略。
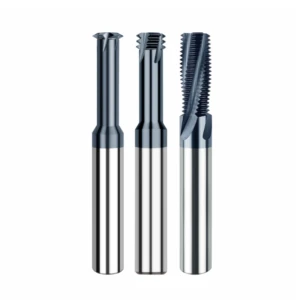
与刚性丝锥不同,整体硬质合金螺纹铣刀采用螺旋插补,将巨大的切削力转化为可控的局部剪切载荷。然而,成功加工需要的远不止是执行标准的 G02/G03 代码:
-
刚度与跳动:在三维悬臂结构中,即使是微小的跳动也会加剧循环疲劳应力。我们严格规定刀尖的总跳动上限为 0.003 毫米。
-
径向多道次加工逻辑:采用内螺纹铣削或深孔螺纹铣削策略时,单道次完全啮合会导致严重的刀具推出。因此,必须采用径向增量式加工。
-
热力学管理:冷却液过多会导致硬质合金刀齿出现热裂纹。稳定的刀具寿命需要精细调整切削速度,并配合高压气流喷射或微量润滑(MQL)。
当昂贵的、经过硬铣削的模芯放在您的 5 轴机床上时,您是否愿意冒着整个型腔被刚性丝锥损坏的风险——或者您是否准备采用经过验证的螺纹铣削工艺来保证零锥度?
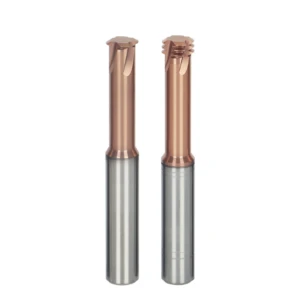
硬化钢螺纹铣削的基石:选择整体硬质合金螺纹铣刀并设计抗崩刃性能
当工件硬度超过HRC 60时,操作人员通常会将过早失效归咎于机床刚性或切削速度。在数十个技术支持案例中,我们发现超过70%的早期刃口崩裂是由于使用标准钢尺选择整体硬质合金螺纹铣刀造成的。当硬度达到HRC 65时,刀具在剧烈摩擦下进行高频微剪切,微小的应力点会立即引发微崩裂。
我们评估刀具的标准是其在横向切削载荷下的结构抗变形能力,而非切削速度。硬质合金晶粒断裂韧性、刃口珩磨微观几何形状和齿形横截面等因素必须与磨损进行权衡。如果您准备对硬化模芯进行螺纹加工,首先要仔细检查刀具的悬伸量和槽形结构。
对于 HRC65 模具钢,应选择短刃、多刃整体硬质合金螺纹铣刀,以防止刀具变形。
我们曾协助一家冲压模具厂,该厂使用的HRC 64粉末冶金刀片始终无法通过通止规检查。螺纹顶部松动,底部紧缩。我们发现,他们使用通用型三维槽长刀具一次性切削整个螺纹。这种巨大的径向啮合力导致细长的刀具偏离中心,从而切削出明显的锥度。
对于这些硬质合金,我们的标准规则是使用带颈部后角的短刃(1D 至 1.5D)整体硬质合金螺纹铣刀。4 刃或 6 刃设计能够分散切削载荷,并在极小的切屑负荷下保持实用的金属去除率。至关重要的是,短刃设计提供了最大的横截面刚度,从源头上消除了变形。
将超细晶粒硬质合金基体与耐高温涂层相结合,用于高硬度螺纹铣削
机械加工人员经常问我们,亚微米级碳化钨晶粒尺寸是否总是适用于硬钢加工。在我们的刀具磨削作业中,选择合适的螺纹铣刀需要权衡各种因素。我们采用的碳化钨晶粒尺寸为 0.2 至 0.4 微米,钴含量为 8% 至 10%。钴含量过低会导致脆性断裂,而钴含量过高则会降低高温硬度。
涂层化学性质同样至关重要,我们已逐步淘汰了标准TiAlN涂层。剪切区接触温度通常超过900°C,导致传统薄膜剥落。我们采用纳米复合TiAlSiN或AlCrN涂层。在干燥空气吹扫下,它们会形成一层非晶钝化层,可抵抗高达1100°C的氧化,同时将摩擦系数降低到0.35以下。
刀柄刚性控制:螺纹铣削硬化钢中热缩夹头和液压夹头的跳动极限为 0.003mm
在顶级模具车间,您很少会看到使用标准ER夹头铣削硬化钢螺纹。在刀具失效分析中,我们经常发现两个刀刃磨损严重,而另外两个刀刃却完好无损。罪魁祸首是动态跳动。在极小的每齿进给量下,仅仅0.008毫米的跳动就会使单个刀刃的工作量翻倍,从而引发快速崩刃。
我们的车间标准将切削齿的总指示跳动 (TIR) 控制在 0.003 毫米(3 微米)以内。我们强制使用热缩夹头或高刚性液压卡盘,并采用短刀具伸出长度。热缩夹头可提供近乎完美的同心度和卓越的夹紧力,确保螺旋切削过程中齿部受力均衡。淘汰磨损的筒夹夹头可大幅减少重复性刀具更换费用。
切削参数的内在逻辑:优化螺纹铣削硬化钢的切削速度和进给量
加工 HRC65 模具钢容不得半点误差。内螺纹铣削采用紧密的螺旋插补,刀具与孔的接触弧远大于端面铣削。如果采用通用的硬化钢铣削参数,摩擦力会瞬间飙升。由此产生的切削阻力会引发严重的颤振,在几秒钟内就毁掉昂贵的成品模具零件。
我们针对硬化钢的螺纹铣削策略优先考虑热稳定性和切屑形成,而非单纯追求加工周期。我们不追求HRC65零件的高金属去除率。相反,我们锁定精确的切削速度、轻齿载荷和精确的弧进给转换,从而确保每个切削刃都能平滑地剪切,避免产生加工硬化白层。
精确设定切削速度 (Vc) 和每齿进给量 (fz) 以防止热磨损和微崩刃
我们最近诊断了一家瑞士连接器模具车间,发现一名操作员以 80 米/分钟的速度加工 HRC65 冲头保持架。两把 M3 铣刀在完成第二个孔加工前就烧毁并崩刃。抗拉强度超过 2200 MPa 的冷作钢无法有效地通过切屑散热。我们的车间测试表明,将螺纹铣削速度限制在 35 至 55 米/分钟之间,可以在刀刃保持性和加工效率之间取得最佳平衡。
不要犯新手常犯的错误,将切削量降至零。如果每齿进给量 ( fz ) 低于 0.005 毫米/齿,刀具将发生摩擦而非切削,导致刀刃快速钝化。我们严格将fz控制在 0.008 至 0.02 毫米/齿之间。这样可以确保微珩磨刀刃干净利落地穿过剪切面,而不会产生破坏性的径向偏转。
内螺纹铣削进给转换(直线进给与圆弧进给)及刀具断裂预防
这是我们在精密加工车间最常遇到的编程错误。编程人员经常直接将CAM计算出的线性进给量粘贴到CNC控制系统中。由于刀具中心线的行进半径远小于外刃的行进半径,实际切屑负荷会发生剧烈波动。如果没有内部圆周进给补偿,原本预期的0.015毫米齿载荷可能会飙升至0.04毫米以上,导致刀具瞬间断裂。
为了保护刀具,必须强制执行直线进给与圆周进给之间的数学转换。使用经典比例:中心线进给 = 外刃进给 × (D – d) / D,其中 D 为螺纹标称直径,d 为刀具直径。对于使用 4.5 毫米铣刀加工的 M6 螺纹,程序设定的中心线进给必须降低至理论进给的约 25%。
冷却剂的工程选择:高压空气冷却、微量润滑和禁用液体冷却剂
有些机械师一看到切削热就立即向刀具喷洒冷却液。在HRC65盲孔螺纹加工中,过量冷却液会对硬质合金刀槽造成致命损害。螺纹铣削是一种断续切削。当高温硬质合金刀齿在炽热的剪切区和冷冷却液之间旋转时,会发生剧烈的热冲击。几秒钟内,切削刃上就会形成梳状微裂纹,最终导致灾难性的剥落。
在对硬化钢进行螺纹铣削时,我们严禁使用液体冷却剂。必须使用至少 6 巴的过滤压缩空气进行干式加工,或者使用微量润滑 (MQL) 系统。高压空气会将高温硬化切屑吹出孔外,彻底杜绝二次切削。添加一层轻质植物酯油雾可以形成坚固的边界膜,显著降低摩擦,且不会引发热微裂纹。
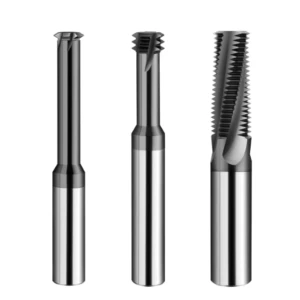
处理盲孔和深孔:内螺纹和深孔螺纹铣削的实用策略
在接近完成的模腔深处进行螺纹加工,是对任何机械师胆量的极大考验。深孔加工涉及刀具悬伸过长、切屑堆积不均匀以及视线受阻等诸多因素。任何一个共振颤动频率或切屑挤压都可能对硬化的侧壁造成无法修复的损坏。我们排查的刀具故障中,超过 80% 都发生在深盲孔底部,且切削力异常的情况下。
我们的内部螺纹铣削策略将深部特征视为独立的动态系统,而非延伸的浅孔。成功的关键在于三个物理控制:抑制刀具挠曲、规划平滑的进刀路径以及提供足够的排屑通道。将横向切削压力分散到稳定的螺旋切削路径上,即可消除风险。
模腔深孔螺纹铣削策略:一种径向多道次铣削方法
北美一家压铸厂最近向我们咨询,为什么他们在用H13刀片(硬度HRC 63-65)切削22毫米深的M6螺纹时,刀具会断裂。为了节省时间,编程人员采用单次径向走刀完成整个螺纹深度。切削到三分之二时,横向载荷导致刀具发生弹性弯曲,剧烈颤动并最终导致刀刃断裂。在高深径比下进行单次走刀螺纹加工,必然会导致锥度过大,从而造成刀具断裂。
我们成熟的深孔螺纹铣削策略采用径向多道次步进。对于 HRC65 硬度的坯料,将径向螺纹深度分为三到四道次:55% 粗加工,30% 半精加工,15% 精加工轮廓,以及一次无载荷弹簧切削。这种渐进式加工方法消除了刀具推离,并确保从孔口到孔底的螺纹节圆直径与孔径完全一致。
内螺纹铣削的进出料路径设计:采用 90° 圆弧避免瞬时冲击
切勿将螺纹铣刀垂直插入硬化孔中。软钢可以吸收初始冲击力,但HRC65工具钢则不能。测力计测试表明,垂直插入力峰值比稳态螺旋切削载荷高出三倍以上。初始冲击波很容易在新硬质合金刀齿上崩出锋利的齿尖。
按照我们标准的内螺纹铣削策略,您必须编程一个 90° 切向滚入和滚出弧。将径向入口弧与轴向 Z 轴抬升同步,该抬升量与您的螺距相匹配。刀具从零切屑厚度开始切削,扫过 360° 螺旋线,然后平稳地滚出。这消除了入口冲击,并留下无缝螺纹壁,没有停留痕迹。
盲孔切屑排出和残余应力控制:优先采用逆铣和提高导向孔公差
在深盲孔加工中,排屑效果决定刀具寿命。始终采用自下而上的爬铣方式,从孔底开始向上插补至孔口。这样可以将热切屑沿排屑槽排出,而不是堆积在孔底。此外,切勿盲目地按照通用加工手册中列出的标称导向直径进行钻孔。
在对硬化钢进行螺纹铣削时,导向孔的钻径应接近公差上限——通常比标准值大 0.05 至 0.10 毫米。对于 M6 螺纹孔,将预钻孔尺寸控制在 5.10 至 5.15 毫米,可使螺纹高度约为 70%。这一微小的改变可以显著减少刀具与螺纹顶部的啮合,形成排屑间隙,并消除因重复切削堆积的碎屑而导致的刃口崩裂。
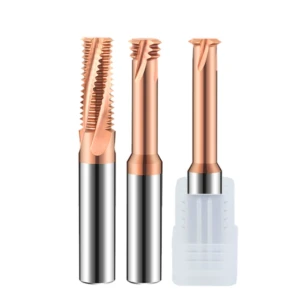
应对小直径孔:防止在硬化顶针孔和嵌件中铣削螺纹时刀具断裂的策略
M2 至 M4 螺纹常见于连接器模具和半导体嵌件中。在如此微小的范围内以 HRC65 的硬度切削螺纹,容错率几乎为零。由于刀芯直径迅速减小,扭转刚度和弯曲刚度呈立方级下降。即使是轻微的主轴方向偏差或冷却液残留阻力,也会导致微型刀具刀尖瞬间断裂。
在对硬化模具镶件进行小直径螺纹铣削时,应摒弃加工大螺纹时采用的加工方法。微加工需要控制刀具的动态挠度,而非依赖其静态刚度。必须计算刀具在运动过程中的弹性弯曲,并在加工前预先控制孔的几何形状,以确保即使使用比金属丝还细的刀具也能正常工作。
小直径螺纹铣削高悬伸比的挠度补偿和减速规则
瑞士一家微型模具加工厂在加工HRC64粉末冶金刀片上的M2.5盲孔时,连续两把刀具断裂。为了加工型腔侧壁,他们选择了一台悬伸量接近4D的微型铣床。在高深径比下,即使是最小的横向切削载荷也会导致严重的弹性弯曲。当刀具滞后于刀具路径并回弹时,齿面会过载并断裂。
根据我们的小直径螺纹铣削规则,两项安全措施同时生效。首先,在数控程序中应用微米级径向刀具偏移,将总螺纹深度分成 4 到 5 次走刀,径向步距 ( ae ) 小于 0.015 毫米。其次,将切削速度降低 20% 到 30%,保持在 25 到 35 米/分钟。每个孔多花几秒钟可以防止因电火花加工而导致的微型刀具断裂。
消除导向孔中的加工硬化层:预先进行硬质合金钻孔如何影响小直径螺纹铣刀的使用寿命
当微型螺纹铣刀发生崩刃时,操作人员往往会在未检查钻孔的情况下调整铣削参数。在我们的失效分析中,过早磨损通常可以追溯到预钻孔。使用略微磨损的硬质合金钻头钻削HRC65工具钢会产生高摩擦热,在孔壁上形成一层比基体金属更硬的加工硬化白层。
当整体硬质合金螺纹铣刀进入孔中时,其精细的切削刃会在第一次切削时触碰到这层易碎的白色层,导致快速磨损。我们要求对预钻孔的监控力度与螺纹加工本身一样严格。控制钻孔进给量以防止加工硬化,或者在攻丝前进行铰孔以确保材料组织均匀。
现场故障排除:西方模具制造车间常见陷阱及螺纹铣削策略优化清单
在我们走访欧美模具厂进行技术支持的过程中,成功很少取决于机器的价格,而是取决于严谨的故障排除逻辑。在HRC65硬度下,材料的高屈服强度会放大每一个细微的设置缺陷。刀具跳动、悬伸变形、弧形进给转换、气流冲击和径向走刀等问题必须协同解决,才能延长刀具寿命。
我们的螺纹铣削策略检查清单采用闭环诊断框架。当出现切削异常时,避免随意调整控制器参数。应将机床动力学、刀柄刚度和切削几何形状分别进行独立检查。使用可测量的物理指标来找出根本原因,是保护昂贵硬化刀片的最快方法。
螺纹规故障和锥度偏差的故障排除和刀具偏移校正
车间检查员经常反映,止规可以顺利通过,而通规却会在孔深一半时卡住。如果您遇到内螺纹锥度或螺距变形的问题,请按照我们的三步检查步骤进行操作:使用指示器检查主轴和刀尖的跳动;确认CAM软件中已启用弧进给补偿;并验证径向切削是否均匀分布了切削载荷。
如果在深度超过 2.5D 的深盲孔中遇到锥度问题,请编写程序,使用略微轴向锥度刀具偏移的无载荷弹簧切削。如果螺纹顶部摩擦力仍然较大,则将导向孔直径向上限方向扩大 0.05 毫米。采用使用渐进径向切削的内螺纹铣削策略可以吸收挠度,并确保螺纹始终通过量规检验。
从刀具磨损的金相形貌推断切削参数和刀具路径
磨损的刀刃能够直接反映切削力学。我们已在刀具显微镜下检查了数百个钝化的切削刃。后刀面上均匀的银灰色磨损带表明表面速度和润滑均已达到理想状态。如果观察到梳状热裂纹或齿状剥落,则可能是冷却液热冲击或气流不足造成的。
同样,第一齿的边角崩刃表明刀具突然直线切入孔壁;应立即用90°切向滚入弧线进行修正。如果您要切削卡尔迪钢、铬钼钢或高钒粉末钢等高韧性钢材,且切削深度与直径比较大,请提供您的零件图纸、孔深和机床规格。我们非常乐意审核切削数据并帮助您优化加工设置。





