


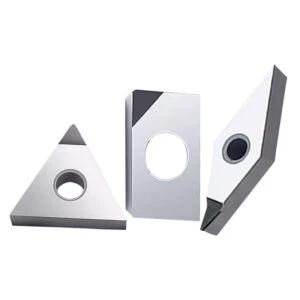
陶瓷作为一种非金属刀具材料,在金属切削领域得到广泛应用。本文基于陶瓷刀片和立方氮化硼刀片的类型和性能,简要讨论了二者在应用上的差异以及各自适用的加工材料。
陶瓷刀片的种类及发展
陶瓷刀片的种类及发展。陶瓷刀片最明显的发展脉络是刀片的韧性逐渐增强。氧化铝陶瓷刀片、复合氧化铝陶瓷刀片、氮化硅陶瓷刀片、立方氮化硼刀片。
在金属切削领域,氧化铝陶瓷刀片和氮化硅陶瓷刀片统称为陶瓷刀片。在无机非金属材料学中,立方氮化硼材料属于陶瓷材料范畴。立方氮化硼材料切削刀具的问世是陶瓷切削刀具的一场革命。纯氮化硼烧结陶瓷刀片的韧性和耐磨性显著提高。
陶瓷刀片的性能及适用加工材料
与硬质合金刀片相比,陶瓷刀片可承受2000℃的高温,而硬质合金在800℃时就会变软。因此,陶瓷刀片具有更好的高温化学稳定性,可以进行高速切割。然而,氧化铝陶瓷刀片的缺点是强度和韧性很低,容易断裂。由于陶瓷刀片耐高温,因此更有利于高温高速切割。
由于陶瓷的导热系数低,高温仅仅在刀尖处,高速切削产生的热量都随切屑带走。因此,大多数研究者认为,氧化铝陶瓷刀片能以比硬质合金切削高10倍的线速度切削才能真正体现陶瓷刀片的优势。
为了降低陶瓷刀片的断裂敏感性,人们会添加氧化锆或碳化钛和氮化钛的混合物,试图提高其韧性和抗冲击性能。尽管添加了这些添加剂,陶瓷刀片的韧性仍然远低于碳化物刀片。

提高氧化铝陶瓷刀片韧性的另一种方法是在材料中添加结晶纹理或碳化硅晶须。这些特殊的晶须平均直径仅为1纳米,长度为20微米。陶瓷的韧性、强度和抗热震性得到了相当大的提高。由于其良好的冲击韧性,它已应用于精密车削领域。
与氧化铝陶瓷刀片一样,氮化硅陶瓷刀片的热硬度比碳化物刀片更高。它还具有更好的耐高温和耐机械冲击性能。与氧化铝陶瓷刀片相比,氮化硅陶瓷刀片的缺点是在加工钢材时化学稳定性不够。然而,氮化硅陶瓷刀片可用于以440米/分钟(1450英尺/分钟)或更高的速度加工灰铸铁。
陶瓷刀片的适宜加工材料:陶瓷刀片不能用于加工铝,但特别适用于灰铸铁、球墨铸铁、淬硬钢以及一些非淬硬钢和耐热合金。然而,对于这些材料,陶瓷刀片可以成功应用。此外,对刀片刃口的外观和微观质量也有要求,并且需要采用最佳的切削参数。

CBN刀片性能及适用加工材料
立方氮化硼刀片的硬度远高于陶瓷刀片,与金刚石并称为超硬材料,常用于加工硬度高于HRC48的材料,并具有优异的高温硬度,可达2000℃。虽然它比硬质合金刀片脆性较大,但其冲击强度和抗破碎性能较陶瓷刀片有显著提高。此外,一些特殊的立方氮化硼刀片可以承受大残渣粗加工时的切屑负荷,并能承受断续切削时的冲击以及精加工时的磨损和切削热。这些特性可以满足使用立方氮化硼刀片粗加工淬硬钢等难加工材料的要求。
焊接CBN刀片的立方氮化硼复合层比较脆,因此常用于加工单面余量小于0.3mm的工件。整体烧结立方氮化硼刀片可以大余量切削难加工材料,特别是在强力断续切削方面,引领整个超硬材料刀具行业。
纯氮化硼烧结刀片。采用纯氮化硼材料制成的刀片,CBN含量达100%。纯烧结形成的氮化硼陶瓷刀片具有更高的硬度和导热率。在切削高硬度黑色金属材料时,刀片刃口不会出现常见的热裂和崩刃现象。与含有其他结合剂的CBN烧结体相比,氮化硼陶瓷刀片的使用寿命可延长6倍以上。
立方氮化硼刀片适用加工材料:灰铸铁、各种耐磨铸铁、铸钢、及高硬度材料加工。如淬硬冷作工具钢、高速钢、轴承钢、粉末冶金钢、高强度钢、高锰钢、高铬铸铁、白口铸铁、奥氏体铸铁、硬质合金等。

陶瓷刀片和CBN刀片的区别
虽然立方氮化硼在材料学中被归类为陶瓷,但由于CBN、SIN、Al2O3和SiN材料之间的性能差异,陶瓷刀片的韧性和硬度不如立方氮化硼刀片。因此,根据硬度和韧性的差异,在切削硬度低于50HRC的淬火钢工件,且切削深度和进给量较小时,陶瓷刀片是更好的选择。立方氮化硼刀片适用于硬度高于50HRC的工件。
此外,在相同的后刀面磨损量下,立方氮化硼刀片切削后工件表面的残余应力较陶瓷刀片相对稳定。因此,在适合使用陶瓷刀片的加工领域,也可以选择立方氮化硼刀片。用户可以根据成本效益和加工需求来确定哪种刀片材料更经济。






