哪种立铣刀可以高效加工铜

哪种立铣刀可以高效加工铜
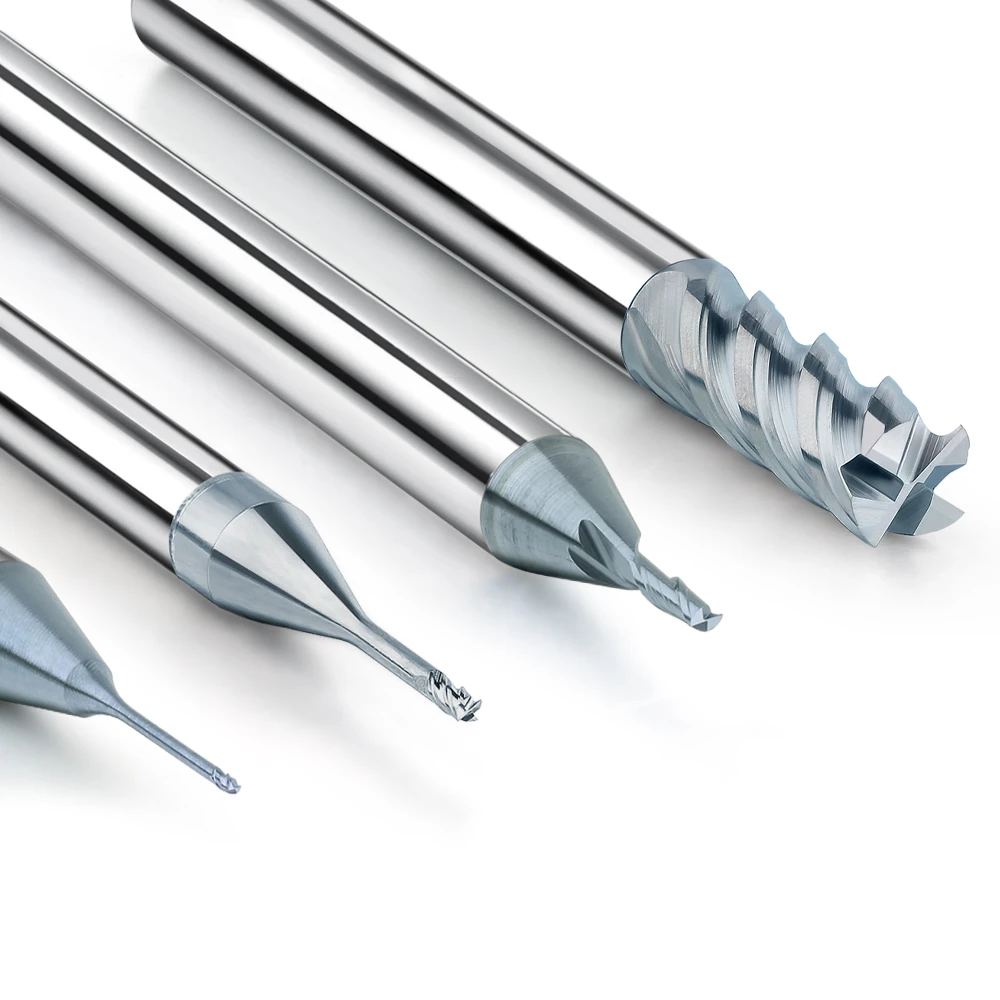
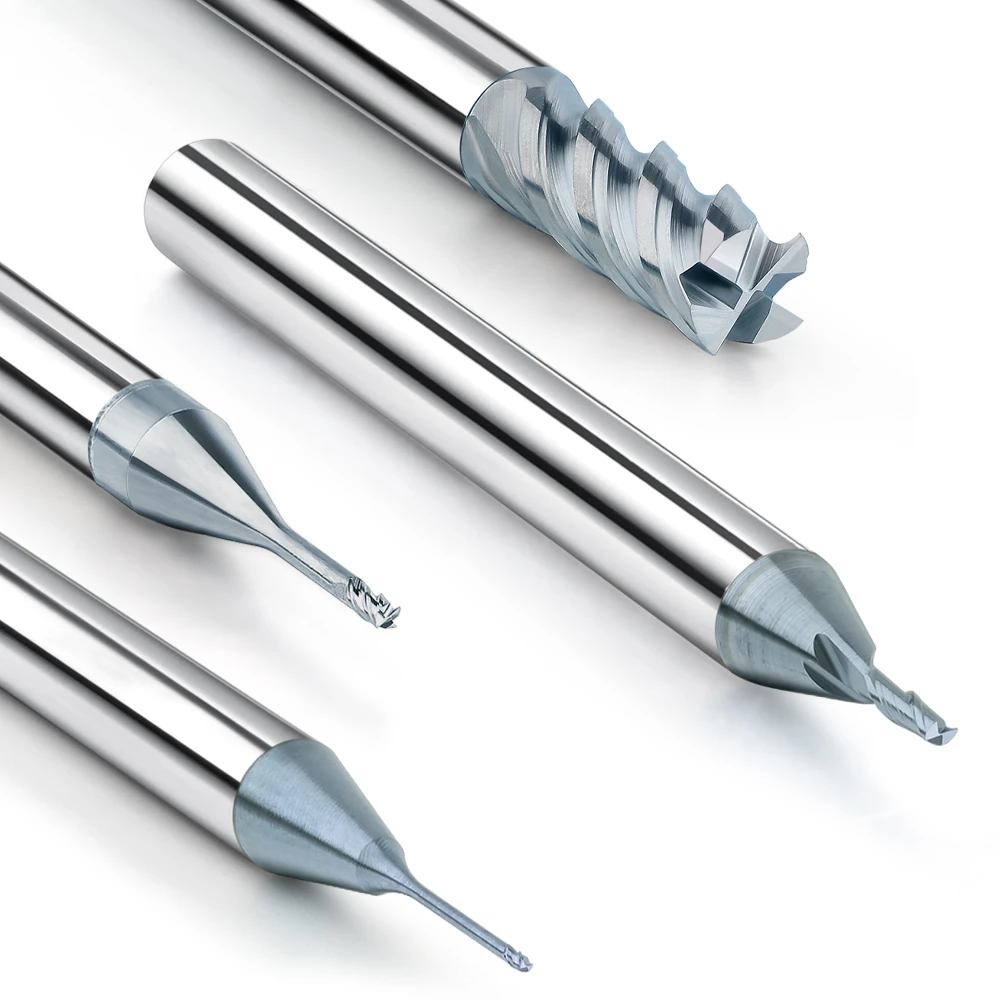
硬质合金铣刀

在铜金属立铣加工领域,各种铜材料的加工技术一直是数控工程师孜孜不倦的追求。实现高效的铜加工取决于对材料特性和复杂刀具的深刻理解。不同的铜合金需要不同的加工方法,从选择更合适的立铣刀到精细调整切削参数,都至关重要。材料硬度、刀具材料和切削策略等因素对提高加工效率和工件质量都起着至关重要的作用。

应对铜加工的复杂性需要一套涵盖立铣刀选择、切削技术和工艺优化的整体策略。通过深入研究立铣刀几何形状和切削力等细微差别,工程师可以减轻加工过程中遇到的应力,并充分发挥立铣刀在铜加工方面的潜力。通过周密的计划和持续的改进措施,提高铜加工效率不仅是一个目标,而且是一个可以实现的现实。

铜材料硬度分析

在金属加工行业中,了解不同铜材料之间的硬度差异对于高效加工铜材料至关重要。铜及其合金具有不同的HRC硬度,这会对立铣刀的选择和加工策略产生不同的影响。纯铜、黄铜、青铜、钨铜、白铜和铜铝合金在加工过程中的影响各不相同。

铜材料之间的硬度变化

  • 纯铜:纯铜以其优异的导热性和导电性而闻名,但硬度相对较低。这使得它更容易加工,但容易产生毛刺,并且需要更精确的刀具控制。
  • 黄铜:黄铜是一种铜锌合金,比纯铜硬度更高,加工性也更强。它常用于需要兼顾强度和加工性的场合。
  • 青铜:这种由铜和锡(有时也包含其他元素)组成的合金比黄铜和纯铜更坚硬。其更高的硬度赋予其更佳的耐磨性,使其适用于高应力应用。
  • 铜镍合金:这类合金以其耐腐蚀性而闻名,其硬度取决于镍含量。镍含量越高,硬度越高,但可加工性越差。

铜铝合金:这类合金具有更高的强度和硬度,适用于对机械性能要求较高的应用。与纯铜相比,它们更难加工,需要专门的刀具。

根据硬度选择刀具

加工不同硬度的铜材料时,选择合适的立铣刀至关重要。对于加工纯铜等较软的材料,高速钢 (HSS) 立铣刀就足够了,它具有出色的锋利度和切削性能。对于加工青铜或钨铜等较硬的合金,硬质合金立铣刀则非常合适。因为硬质合金立铣刀具有无与伦比的硬度和出色的耐磨性。

刀具几何形状也起着重要作用。前角较大的立铣刀有利于加工较软的材料,并能有效降低切削力和切削热的产生。相反,对于较硬的铜合金,则应选择前角较小、刃口强度较高的立铣刀,以承受更高的切削负荷并避免崩刃。

分析铜材料的硬度对于选择正确的刀具和持续改进加工工艺至关重要。了解纯铜、黄铜、青铜、钨铜、白铜和铜铝合金的独特特性,有助于数控工程师定制相应的加工方法,确保高效、精确地加工不同的铜材料。根据铜材料的硬度选择刀具,对于达到铜加工的目标要求至关重要。

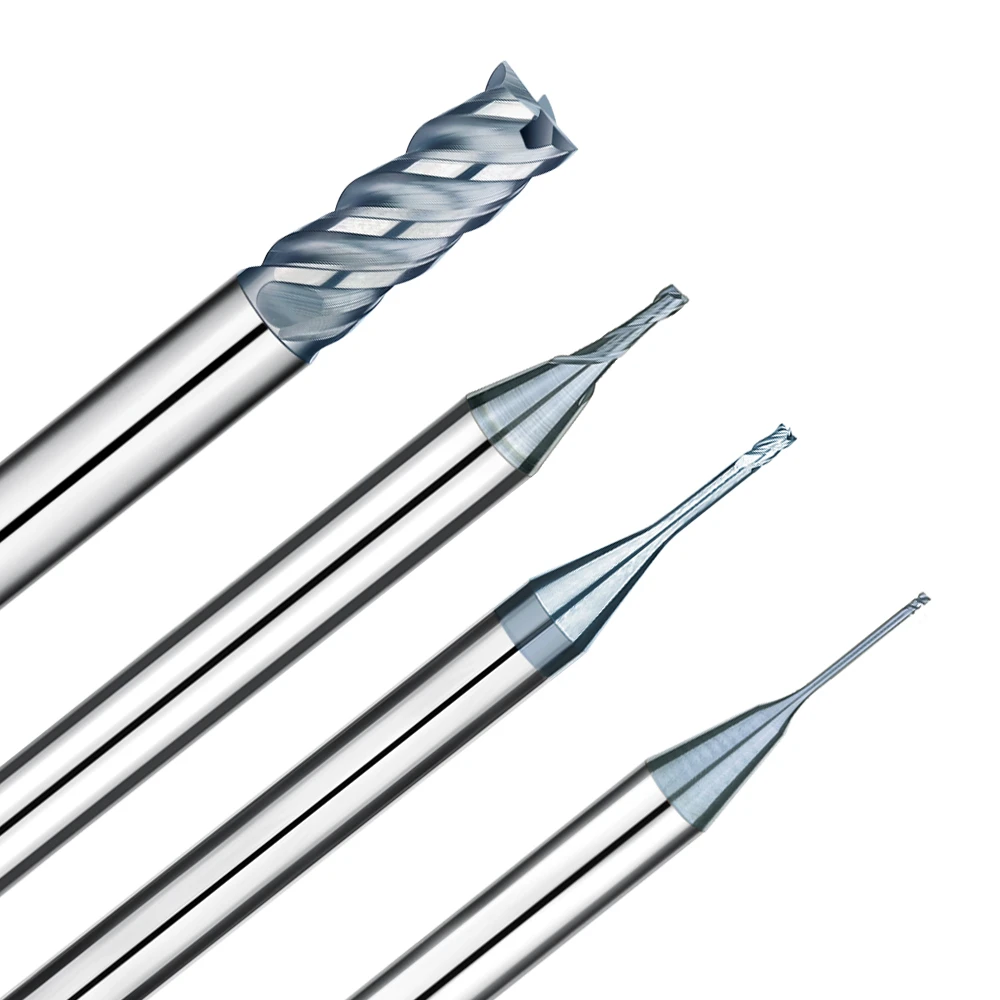
硬质合金铣刀

预热处理

预热处理对某些铜合金的切削加工非常有帮助。加工前加热可以增强材料的切削性能,降低加工难度和相关成本。预热处理尤其适用于纯铜、黄铜、青铜、钨铜、白铜、铜铝合金等合金。

预热对不同铜合金的好处

  • 纯铜:预热纯铜可以降低其固有的粘性,并提高其可加工性。高温有助于略微软化材料,使其更易于切割,并减少刀具磨损。
  • 黄铜:对于黄铜,预热有助于缓解内部应力并降低脆性。这使得切削更顺畅,刀具颤动更少,从而提高整体加工效率和表面光洁度。
  • 青铜:青铜比纯铜和黄铜更硬,预热后可以软化合金,使其更易于加工。这一工艺有助于减少刀具磨损,延长刀具寿命,尤其是在高速加工过程中。
  • 钨铜:钨铜以其高硬度和高导热性而闻名,预热工艺对其性能有显著的改善。预热工艺可以降低钨铜的脆性,使其更具延展性,更易于加工,且不会造成刀具过度磨损。
  • 铜镍合金:这类合金加工硬化速度很快。预热有助于降低加工硬化速度,实现更平滑的切削,并减少刀具更换频率。预热还有助于在加工过程中保持一致的材料结构。
  • 铜铝合金:预热铜铝合金可以降低其硬度并提高延展性,使其更易于加工。此工艺有助于获得更好的表面光洁度并延长刀具寿命。

实际考虑和技巧

实施预热处理需要仔细控制温度和加热时间,以避免过热,因为过热会对材料性能产生不利影响。通常,铜合金的预热温度范围为 150°C 至 300°C,具体取决于具体合金及其成分。

在铜合金预热过程中,均匀加热至关重要,因为它可以防止因热梯度引起的翘曲和残余应力。为了实现均匀加热,建议使用对流炉或感应加热器,这两种设备都能提供可控且均匀的加热。此外,应使用精密仪器监测材料温度,以确保其达到最佳预热温度,从而最大限度地提高加工性能。

除了均匀加热外,铜合金还必须保持预热温度足够长的时间,以确保材料内部热量均匀分布。这一步骤对于充分发挥预热处理的优势至关重要,例如减少刀具磨损和提高切削性能。

预热处理是提高各种铜合金(包括青铜、钨铜、白铜和铜铝合金)切削性能的关键技术。通过在加工前仔细加热材料,CNC 工程师可以显著改善材料的加工性能,并获得以下益处。

  • 降低材料硬度:加热使材料软化,使其更易于加工,减少刀具切削阻力,减少刀具磨损。
  • 提高材料延展性:预热后的材料延展性更强,不易断裂,从而提高加工安全性并降低废品率。
  • 提高加工表面质量:良好的机械加工性有助于获得更光滑、更精细的加工表面,提高零件的整体质量。
  • 简化加工工序:预热可以降低加工难度,使加工过程更加顺畅,减少加工时间和成本。
立铣刀切削速度

刀具材料的选择

加工不同硬度的铜材料时,立铣刀材料的选择对加工效率和寿命至关重要。不同的铜合金,例如青铜、钨铜、白铜、铜铝合金等,需要特定的刀具材料才能实现高效精密的加工。对于较硬的铜材料,必须选择具有高耐磨性和热稳定性的刀具,例如硬质合金或耐磨涂层刀具。

不同铜硬度等级的刀具材料选择

  • 纯铜:纯铜硬度相对较低,可以使用高速钢 (HSS) 刀具有效加工。但是,为了提高效率并延长刀具寿命,建议使用硬质合金刀具。这些刀具耐磨性更佳,并且能够承受更高的切削速度。
  • 黄铜:黄铜比纯铜更坚硬,因此使用硬质合金刀具效果更佳。硬质合金刀具能够更长时间地保持锋利的切削刃,并减少刀具更换频率,从而提高生产效率。
  • 青铜:青铜硬度更高,因此需要使用更耐用的刀具。硬质合金刀具是理想之选,但涂层硬质合金刀具,例如氮化钛 (TiN) 或氮化铝钛 (AlTiN) 涂层刀具,可以提供更高的耐磨性和热保护。
  • 钨铜:钨铜因其高硬度和高导热性而极具挑战性。整体硬质合金或涂层硬质合金刀具至关重要。金刚石或立方氮化硼 (CBN) 等涂层材料可以提供卓越的硬度和耐热性,从而进一步提升刀具性能。
  • 铜镍合金:这类合金,尤其是镍含量较高的合金,需要坚固耐用的刀具。采用 TiN 或 TiAlN 涂层的硬质合金刀具能够有效控制更高的硬度并保持切削效率。
  • 铜铝合金:铜铝合金以其强度高而闻名,需要高性能刀具。采用 AlTiN 或类金刚石 (DLC) 等特殊涂层的硬质合金刀具可提供必要的硬度和热稳定性,从而高效加工这些材料。

涂层刀具的优势

在加工较硬的铜材料时,使用涂层刀具具有诸多优势。涂层涂层可以有效减少刀具与工件之间的摩擦,从而降低切削阻力、减少热量并减少刀具磨损。涂层刀具具有更高的硬度和耐磨性,能够承受更严苛的加工条件,并延长刀具寿命。例如,TiN 和 TiAlN 涂层是通用加工的理想选择,而金刚石和 DLC 涂层则可为最苛刻的应用提供卓越的性能。这些涂层能够实现更高的切削速度和进给,从而提高生产率并获得更好的表面光洁度。

选择合适的立铣刀刀具材料对于有效加工不同硬度的铜材料至关重要。对于纯铜,高速钢和硬质合金刀具效果显著,而青铜和钨铜等较硬的合金则需要更坚固的解决方案,例如涂层硬质合金刀具。TiN、AlTiN、金刚石和DLC等涂层可提高刀具性能,并确保其耐磨性和热稳定性。通过根据铜合金硬度选择合适的立铣刀刀具材料,数控工程师可以优化加工工艺,以实现卓越的效率、精度和加工质量。涂层硬质合金刀具是加工硬质铜合金的最佳选择,可显著提高刀具性能和加工效果。

立铣刀尺寸

刀具直径的合理选择

选择合适的刀具直径对于加工不同硬度的铜材料至关重要。选择正确的直径可以提高加工效率和刀具寿命,从而节省生产成本。适用于加工纯铜、黄铜、青铜、钨铜、白铜、铜铝合金等材料,以实现高效、高精度、高质量的加工效果。

刀具直径在加工中的重要性

  • 纯铜:纯铜相对较软且延展性好。使用直径较小的刀具可以获得更高的精度和更精细的切割,但由于材料容易粘附在刀具上,刀具可能会很快磨损。直径稍大的刀具可以帮助更均匀地分配切削力,从而延长刀具寿命并降低刀具断裂的风险。
  • 黄铜:黄铜比纯铜更硬,因此可以使用较小直径的刀具,而不会造成过度磨损。然而,使用直径过小的刀具可能会导致切削力过大,并可能造成刀具变形。均衡的直径有助于保持精度并延长刀具寿命。
  • 青铜:青铜硬度较高,因此需要仔细选择刀具直径。为了承受更大的切削力并减少磨损,建议使用较大直径的刀具。这种选择还有助于保持刀具刚性,并防止加工过程中刀具变形。
  • 钨铜:钨铜的高硬度和高脆性要求刀具坚固耐用。为了分散巨大的切削力,更大直径的刀具至关重要。这种方法可以最大限度地减少刀具磨损,并提高加工过程的整体稳定性。
  • 铜镍合金:这类合金由于其加工硬化特性,加工难度较高。使用较大直径的刀具有助于控制切削力并减少刀具磨损。此外,它还有助于获得更好的表面光洁度并保持尺寸精度。
  • 铜铝合金:这类合金以其强度高而闻名,因此需要更大直径的刀具来承受更大的切削力。这种选择有助于实现高效的材料去除率,同时保持刀具寿命和加工精度。

选择刀具直径的实用指南

选择合适的刀具直径需要考虑多种因素,包括材料硬度、切削力、所需的表面光洁度以及刀具稳定性。以下是一些实用指南。

  • 刀具刚度:直径越大的刀具具有更高的刚度,这对于加工更硬的铜合金至关重要。这种刚度有助于保持精度并防止刀具挠曲。
  • 切削力分布:更大的刀具直径可将切削力分布到更大的区域,从而减少刀具任何一点的应力。这种分布对于加工较硬的材料非常有利,因为力集中会导致刀具快速磨损或失效。
  • 表面光洁度要求:对于需要精细表面光洁度的应用,较小直径的刀具可以提供更高的精度和更精细的切削。但是,必须密切监测刀具磨损以保持质量。
  • 加工效率:平衡刀具直径和加工效率至关重要。较大的刀具每次加工可以去除更多材料,从而提高生产率;而较小的刀具则可能更适合加工复杂的细节或严格的公差要求。

加工铜合金时,选择合适的刀具直径至关重要。它会影响加工效率、刀具寿命、加工精度和表面质量。一般来说,刀具直径越大,切削速度越快,但切削力也越大。对于较硬的铜合金,应选择较小的刀具直径以减小切削力并提高加工精度。对于较软的铜合金,可以选择较大的刀具直径以提高切削速度和加工效率。通过合理选择刀具直径,数控工程师可以优化加工工艺,实现高效、高精度、高质量的铜合金加工。

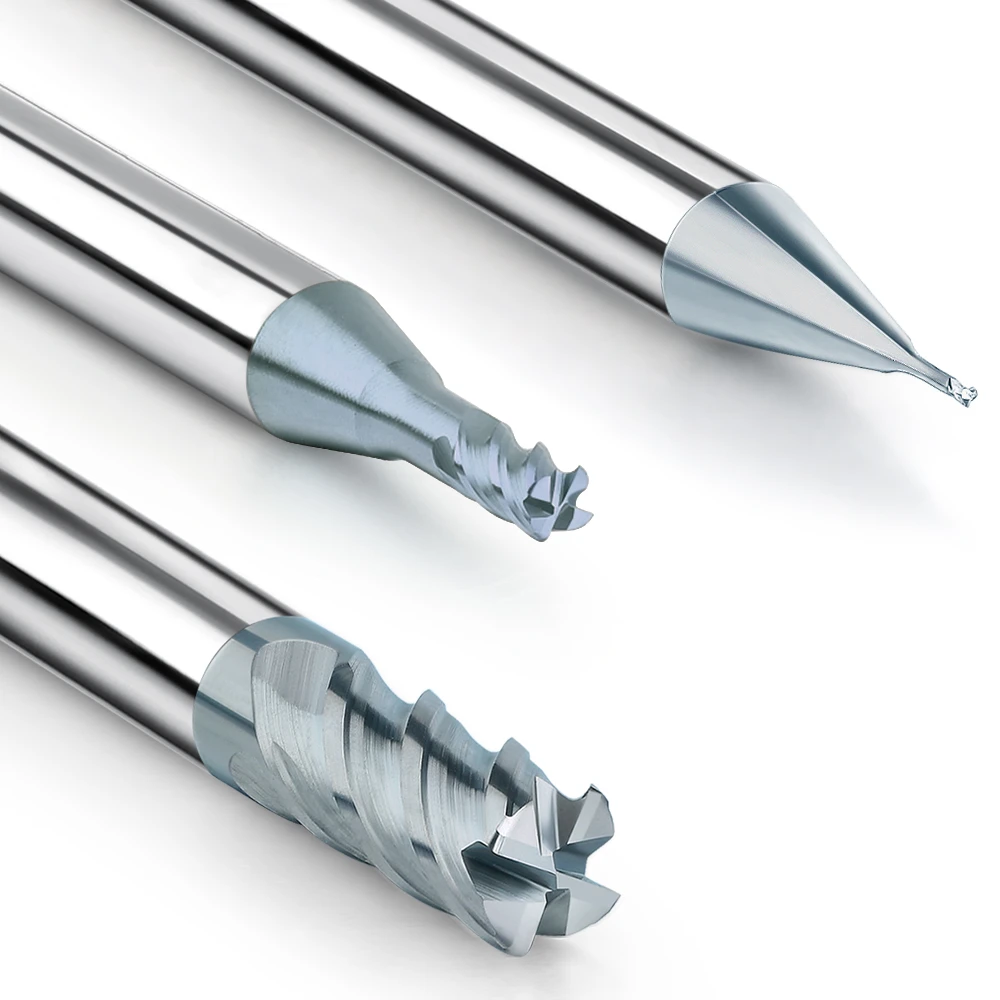
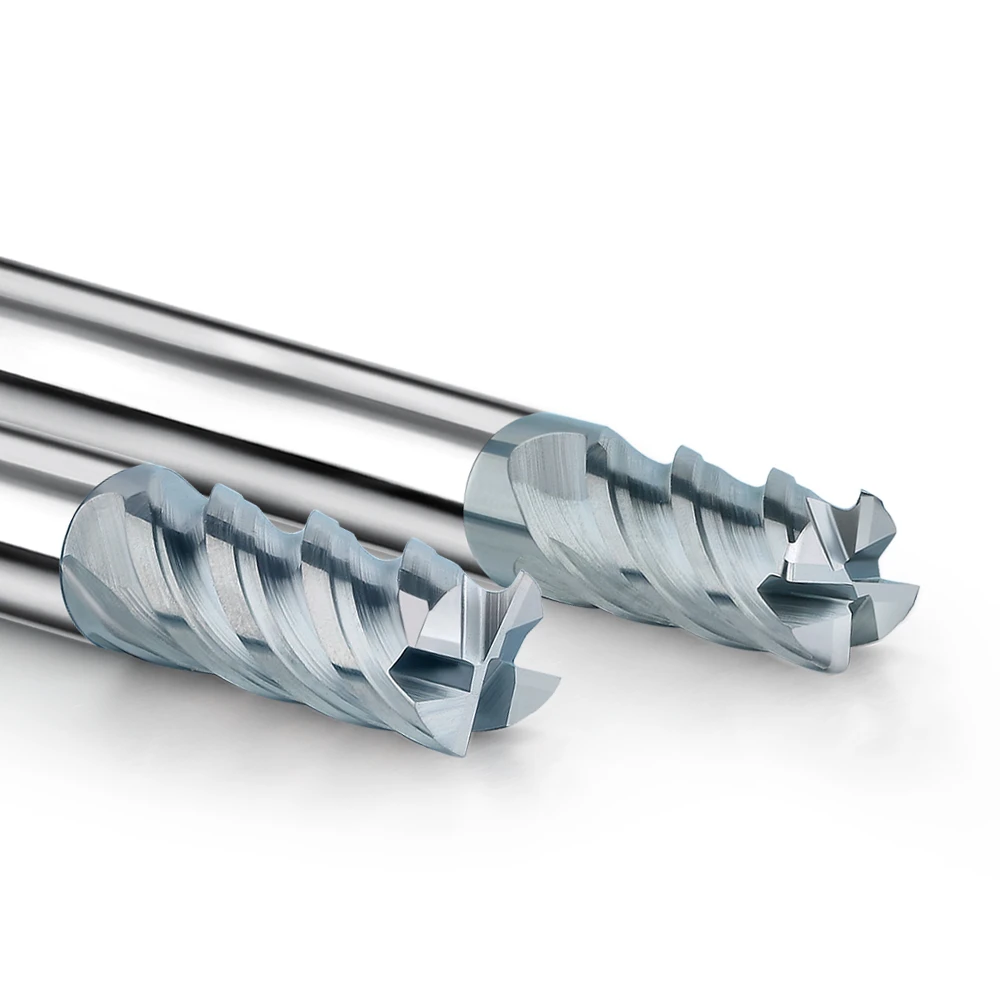
端铣刀加工

刀具几何形状优化

对于不同硬度的铜合金,包括纯铜、黄铜、青铜、钨铜、白铜和铜铝合金,选择合适的刀具几何形状至关重要。刀具几何形状,包括刀尖角、槽数和刃口设计等因素,将直接影响切削效率和表面质量。

刀具几何形状的关键要素

  • 刀尖角:刀尖角会影响切削力和切削热量的产生。对于纯铜等较软的材料,较大的刀尖角可以降低材料粘连的风险并改善表面光洁度。对于钨铜等较硬的材料,则需要较小的刀尖角来增强刀具强度并降低崩刃的风险。
  • 刃数:刃数会影响排屑和切削稳定性。对于纯铜和黄铜,刃数较少(例如两刃或三刃)的刀具是理想选择,因为它们可以提供更好的排屑空间并减少堵塞。对于青铜和钨铜等较硬的材料,刃数较多(例如四刃或更多)的刀具可以提供更好的稳定性,并使切削力分布更均匀。
  • 刃口设计:刃口设计(包括前角和后角)对切削性能至关重要。对于纯铜和较软的合金,锋利的刃口和正前角可以减小切削力并提高表面光洁度。对于较硬的材料,圆润的刃口和负前角或中性前角可以提高刀具的强度和耐用性。

为特定铜合金定制刀具几何形状

  • 纯铜:对于质地柔软且延展性良好的纯铜,刀具最好采用具有较大刀尖角(例如 60 度)、两刃或三刃、刃口锋利且前角为正值的刀具。这种几何形状可以最大限度地减少材料粘附,并确保表面光滑。
  • 黄铜:黄铜比纯铜略硬,因此采用类似的刀具几何形状更利于加工黄铜。约 60-70 度的刀尖角、两到四个刃口以及具有正前角的锋利刃口,有助于实现高效切削并获得良好的表面质量。
  • 青铜:由于青铜硬度较高,加工青铜时需要更坚固的刀具几何形状。较小的刀尖角(例如 50 度)、四个或更多的刃口以及具有中性前角的圆刃,能够提供高效加工所需的强度和稳定性。
  • 钨铜:钨铜材料硬度高,需要非常坚固的刀具几何形状。45-50度左右的刀尖角、四个或更多的刃口以及负前角的刃口设计对于承受高切削力和防止刀具磨损至关重要。
  • 铜镍合金:这类合金的硬度各不相同,通常需要适中的刀尖角(例如 55-60 度)、三到四个刃口以及适中的前角刃口。这种组合能够平衡切削效率和刀具寿命。
  • 铜铝合金:铜铝合金以其高强度而闻名,其优势在于适中的刀尖角(例如 55-60 度)、四个或更多的刃口以及略微正的前角刃口。这种几何形状可确保良好的切削性能和排屑性能,同时保持刀具的耐用性。

刀具几何形状在铜合金加工中的重要性

刀具几何形状是影响铜合金加工效率和表面质量的关键因素之一。通过针对不同硬度的铜合金选择合适的刀具几何形状,CNC工程师可以显著提高加工性能并实现最佳效果。

对于纯铜和黄铜等较软的铜合金,建议使用以下刀具几何形状:

  • 较大的刀尖角:有助于提高切削效率、减少切削力。
  • 更少的凹槽:减少与工件的摩擦,使表面更加光滑。
  • 锋利的边缘设计:有助于实现更锋利的切削刃和更精确的加工。

对于较硬的铜合金(例如青铜和钨铜),建议使用以下刀具几何形状:

  • 较小的顶角:提供更大的强度和更小的切削变形,以承受更高的切削力。
  • 更多刃口:有效去除切屑,减少切削区域的热量积聚。坚固的刃口设计:提高刀具的耐磨性并延长刀具寿命。
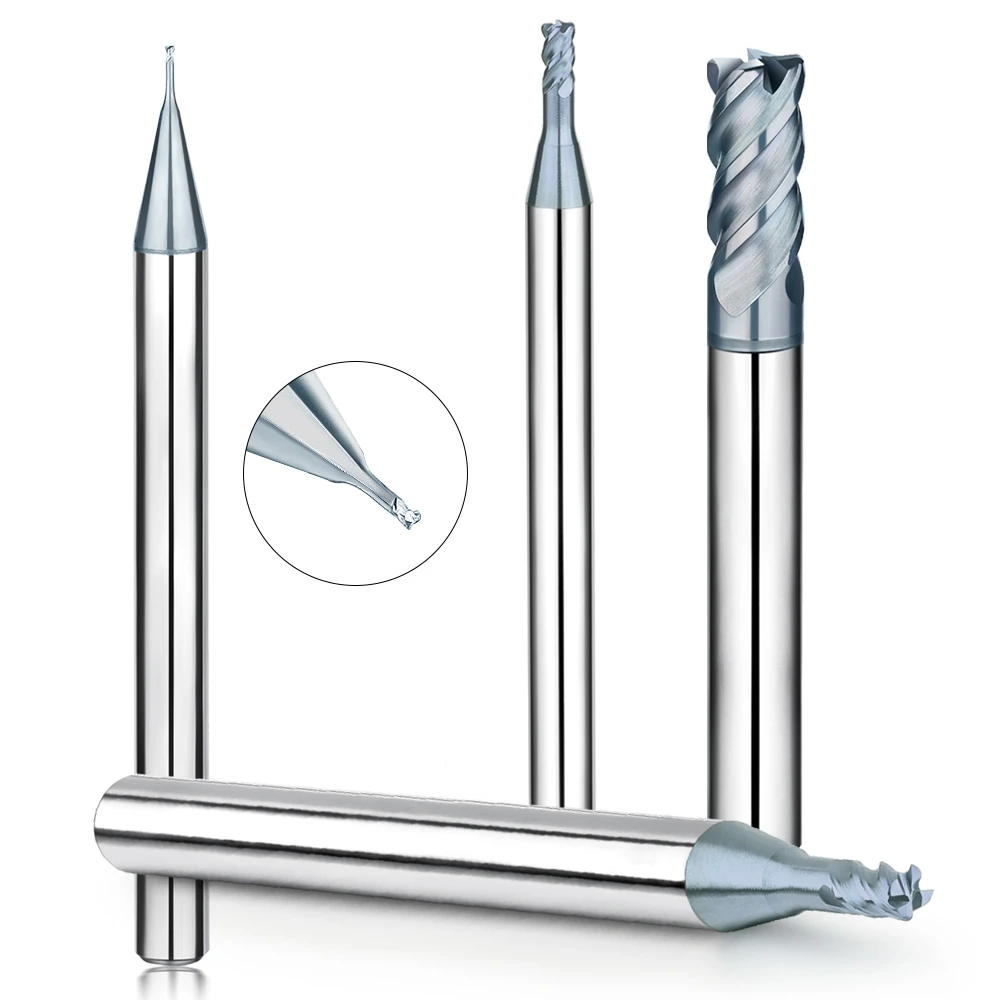
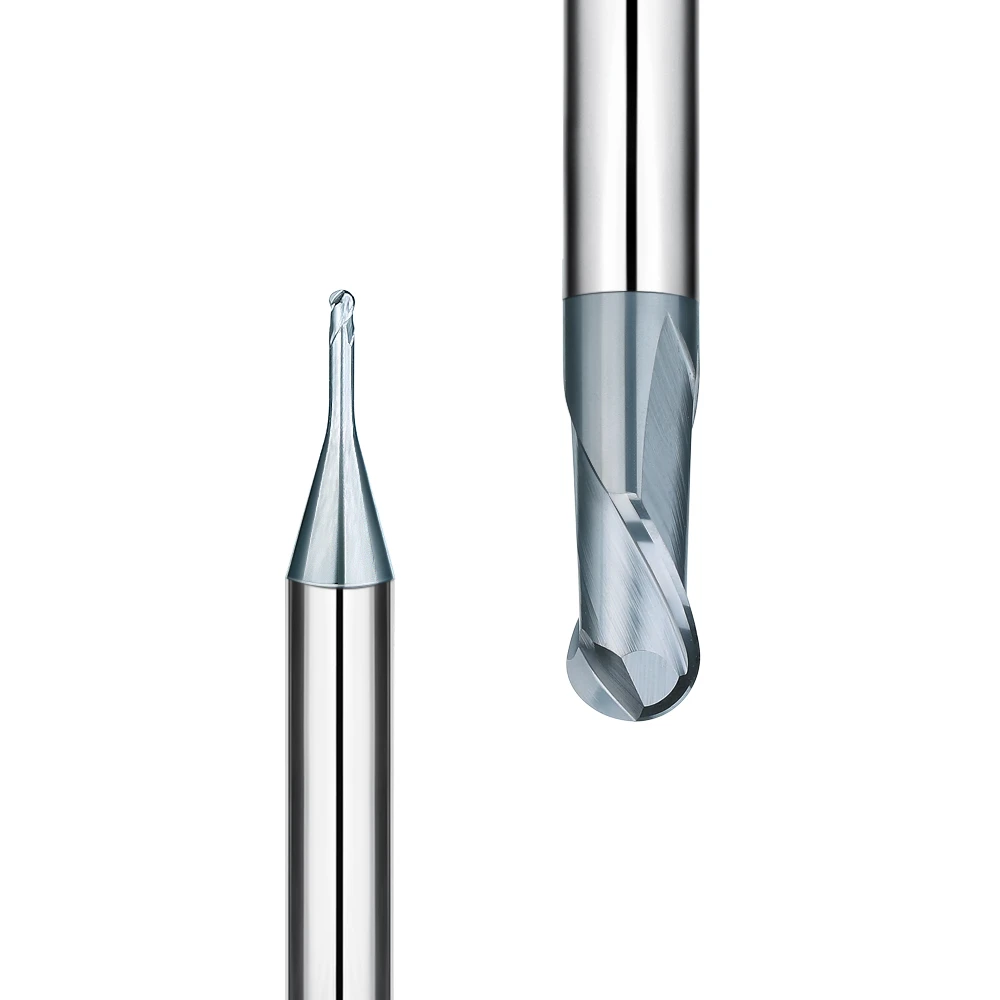
球头立铣刀

避免振动和共振

加工纯铜、黄铜、青铜、钨铜、白铜、铜铝合金等软铜材料时,防止刀具振动和共振至关重要。为了减少振动和挠度,确保加工过程稳定,需要采取适当的刀具和工件固定措施。

了解振动的影响

  • 刀具振动:刀具振动过大会导致表面光洁度差、尺寸不准确,并加速刀具磨损。由于刚性不足或切削条件不当,切削刀具在加工过程中发生振荡,就会发生这种情况。
  • 共振:当刀具或工件的固有频率与切削力的频率匹配时,就会发生共振,从而导致振动放大。共振可能导致灾难性的刀具故障、表面光洁度问题以及加工精度降低。

减少振动和共振的策略

  • 优化切削参数:调整切削速度、进给率和切削深度等切削参数有助于避免共振频率并最大限度地减少刀具振动。最佳参数可确保稳定的切削条件,并降低因振动而引发问题的风险。
  • 刀具选择:选择合适的刀具材料、槽型和涂层可以增强刀具刚性并抑制振动。刚度和阻尼特性较高的刀具不易产生振动和共振,从而确保更顺畅的加工操作。
  • 工件固定:将工件正确固定在机床或夹具上,可防止加工过程中出现不必要的移动。使用夹具、虎钳或专用工件夹持装置可确保工件稳定支撑,并最大限度地减少振动引起的误差。
  • 刀架刚度:选择刚性好且稳定的刀架对于最大程度地减少刀具挠度和振动至关重要。配备精密夹头或液压卡盘的高质量刀架能够更好地支撑刀具,并降低共振的可能性。
  • 阻尼技术:采用阻尼技术,例如添加减振材料或使用调谐质量阻尼器,可以吸收振动能量并最大限度地减少共振效应。阻尼系统可有效降低振动幅度,从而提高加工稳定性。
  • 机床状态监测:定期维护和监测机床状态有助于识别和解决潜在的振动源,例如轴承磨损或部件松动。保持机床刚性可确保稳定的加工性能,并降低振动相关问题的风险。

加工稳定性的重要性

使用软铜材料时,确保加工过程的稳定性对于获得高质量的加工结果至关重要。通过采用最小化振动和共振的策略,数控工程师可以提高加工效率、延长刀具寿命并保持工件的高尺寸精度。稳定的加工环境可以最大限度地降低出错风险并提高整体生产效率。

避免刀具振动和共振是高效加工纯铜、黄铜、青铜、钨铜、白铜和铜铝合金等铜材料的关键步骤。通过了解振动的影响,并采取适当的预防措施,例如优化切削参数、选择合适的刀具、有效固定工件以及保持机床刚性,CNC工程师可以确保加工过程的稳定性,从而获得令人满意的加工结果。优先考虑加工环境的稳定性可以有效降低振动带来的风险,提高生产效率并保持加工精度。

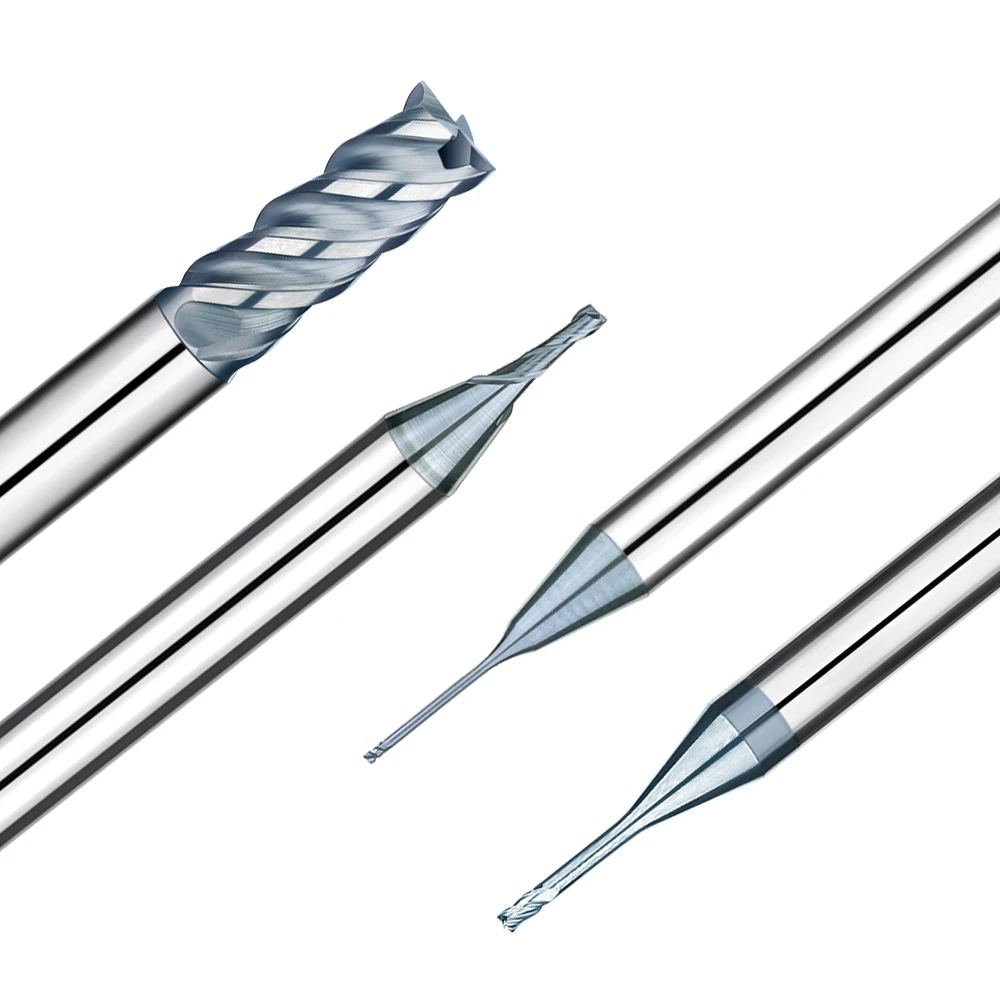
铣刀

切削参数的优化

对于纯铜、黄铜、青铜、钨铜、白铜、铜铝合金等不同类型的铜合金,选择合适的切削参数至关重要,这直接影响加工效率和最终结果。为了达到最佳加工性能,必须根据材料特性调整切削速度、进给速度和切削深度等参数。

了解材料特性

  • 纯铜:纯铜相对较软且延展性好,因此需要适度的切削参数,以防止刀具过度磨损并保持良好的表面光洁度。可以采用更高的切削速度和进给率,但必须小心避免切屑粘附和积屑瘤的形成。
  • 黄铜:黄铜比纯铜略硬,因此需要更高的切削速度和进给率。然而,由于黄铜易加工硬化,因此需要仔细考虑刀具啮合,以避免刀具过早磨损并保持尺寸精度。
  • 青铜:青铜的硬度高于纯铜和黄铜,因此通常需要较低的切削速度和进给率。通过减小切削深度和适中的进给率来控制切削力,有助于防止刀具磨损并保持表面光洁度。
  • 钨铜:钨铜具有高耐磨性和耐热性,需要保守的切削参数。为了有效控制刀具磨损和发热,需要较低的切削速度和进给率,并结合较小的切削深度。
  • 铜镍合金:这类合金的硬度取决于镍含量。通常采用中等切削参数,并根据具体合金特性进行调整,以达到最佳加工性能。
  • 铜铝合金:铜铝合金以其强度和散热性能而闻名。可以采用更高的切削速度和进给率,但必须小心操作,避免过热和刀具磨损。

参数优化策略

  • 切削速度:根据材料硬度和热导率调整切削速度至关重要。较高的切削速度可以提高生产率,但过快的速度可能会导致过热和刀具磨损。找到最佳平衡点,既能确保高效去除材料,又能保持刀具寿命。
  • 进给率:进给率会影响切屑形成、刀具磨损和表面光洁度。较高的进给率会提高材料去除率,但可能会导致表面质量不佳或刀具断裂。根据材料特性和刀具性能微调进给率可以优化加工效率。
  • 切削深度:控制切削深度对于控制切削力、刀具变形和排屑至关重要。切削深度越大,材料去除率越高,但可能会导致振动或颤动。根据材料硬度和机床刚度调整切削深度,可确保加工过程稳定高效。

参数优化的重要性

针对不同性质的铜合金(例如纯铜、黄铜、青铜、钨铜、白铜和铜铝合金)优化切削参数是实现高效高产加工的关键。通过精心调整切削速度、进给率和切削深度等参数,数控工程师可以显著提高加工效率并获得最佳加工效果。通过系统地优化切削参数,数控工程师可以确保加工过程的一致性和稳定性,最大限度地提高材料去除率,延长刀具寿命并获得高质量的表面光洁度。这对于高效、高产地加工铜合金至关重要。

硬质合金切削刀具制造商

切削润滑与冷却

对于加工过程中产生大量热量的铜材料,例如纯铜、黄铜、青铜、钨铜、白铜、铜铝合金等,需要选择合适的切削润滑剂和冷却液。适当的润滑和冷却可以减少刀具磨损,提高加工工件的质量,并有效防止刀具和工件的热损伤。

润滑和冷却的重要性

  • 散热:铜材料容易将热量从切削区传导出去,从而给切削刀具带来显著的热负荷。有效的润滑和冷却有助于散热,保持刀具的完整性,并防止工件热膨胀。
  • 减少刀具磨损:高温会加速刀具磨损,尤其是在加工较硬的铜合金时。润滑剂和冷却液可以减少切削界面的摩擦,延长刀具寿命并保持切削性能。
  • 表面质量:适当的冷却和润滑可减少积屑瘤的形成,并防止材料粘附在切削刀具上,从而改善表面光洁度。这可获得更光滑的表面和更高的尺寸精度。

润滑剂和冷却剂的类型

  • 水溶性冷却液:这类冷却液散热性能优异,适用于大多数铜材料。它们常用于加工纯铜、黄铜和铜铝合金。其高冷却能力可减少热损伤,并有助于保持刀具锋利。
  • 油基润滑剂:油基润滑剂润滑效果优异,但与水溶性冷却液相比,冷却效率可能较低。它们适用于青铜和铜镍合金等材料,在这些材料中,润滑对于防止刀具磨损和获得良好的表面光洁度至关重要。
  • 合成和半合成切削液:这类切削液兼具冷却和润滑功能。它们用途广泛,可用于各种铜合金,包括钨铜合金。钨铜合金需要有效的散热和润滑,以防止刀具快速磨损。

应用技术

  • 洪水冷却:洪水冷却是指将冷却液连续不断地喷射到切削区域。这种方法能够最大程度地保证散热和润滑,非常适合用于纯铜和黄铜等较软铜材料的高速加工。
  • 雾化润滑:雾化润滑采用细密的润滑剂喷雾与空气混合,以最低的流体消耗提供有效的冷却和润滑。该技术适用于较硬的铜合金,例如青铜和铜镍合金,这些情况下无需使用过多的冷却液。
  • 高压冷却液系统:高压冷却液系统将高压冷却液直接输送至切削区域。这种方法对于钨铜等坚硬耐热材料尤其有效,可确保彻底冷却和排屑。

选择合适的冷却液和润滑剂

  • 材料兼容性:选择与待加工铜合金兼容的冷却液和润滑剂。例如,水溶性冷却液适用于纯铜和黄铜,而合成冷却液可能更适合钨铜合金。
  • 加工操作:冷却液和润滑剂的选择也应取决于加工操作。高速加工可能需要漫射冷却,而精密加工则可能更适合雾化润滑。
  • 环境和安全考虑:考虑冷却液和润滑剂的环境影响和安全性。为了最大限度地减少对环境的影响并确保工作场所的安全,优先选择无毒、可生物降解的冷却液和润滑剂。

对于易发热的铜材料,选择合适的切削润滑与冷却方法是高效加工的重要环节。通过这一措施,可以减少刀具磨损,提高工件表面质量,提升铜加工的整体效率。根据铜合金的特性,选择合适的切削润滑与冷却方法,可以实现最佳的加工性能和成本效益,从而获得高质量的加工零件,并有效延长刀具寿命。

切割钢材的最佳工具

了解铜加工的细微差别涉及许多方面,包括材料特性、刀具选择和加工技术。例如,加工纯铜和黄铜等较软的材料时,需要仔细考虑刀具的几何形状和润滑方法,以减轻热损伤并确保切削平滑。相比之下,加工青铜和钨铜等较硬的铜合金时,则需要坚固的刀具和优化的切削参数,以承受更大的切削力并保持尺寸精度。此外,最大限度地减少振动和共振对于稳定的加工过程至关重要,尤其是在加工易受振动和刀具挠曲的软铜材料时。通过考虑这些因素并实施适当的技术,数控工程师可以充分发挥铜加工的潜力,在生产过程中实现高效率和令人满意的工件质量。

总体而言,优化铜加工需要深入了解材料特性,并注重刀具选择和加工策略的细节。通过定制切削参数、选择合适的润滑剂和冷却液,以及最大限度地减少振动和共振,数控工程师可以提高加工效率并获得优异的工件质量。使用不同的铜加工方法不仅可以提高生产效率,还能确保刀具寿命和加工零件的完整性。随着技术不断改进和适应不断发展的技术,对铜加工卓越的追求始终是一项持续不断的努力,推动着金属加工行业的创新和进步。

Telegram
Facebook
Reddit
LinkedIn
SAMHO的产品
最近发布
热门博客
联系 SAMHO
联系表格演示