



あらゆる機械加工工場で最も厄介な状況の一つは、高価な金型インサートの最終工程で発生します。ワークピースはすでにHRC65まで焼き入れされ、数十時間もの加工が施されています。ある作業員がタップを通そうとしますが、穴の底で折れてしまいます。別の作業員が標準的な超硬カッターを試しますが、2回転後に刃が欠けてしまいます。これは決して珍しいケースではなく、北米とヨーロッパの精密金型工場で私たちが解決している、継続的な課題です。
完全焼入れされたS136、D2、SKD11などの極限材料は、ほとんどミスが許されません。従来のタッピング加工では大量の不良品が発生し、放電加工で破損した工具を焼き切ると納期が大幅に短縮されます。このような状況では、超微細なサブミクロン基板と高温コーティングを備えた専用のHRC65超硬ねじ切り機が、唯一信頼できる選択肢となります。
深い止まり穴を切削する場合でも、UNC/UNFねじ切り盤でクラス3Bの厳しい公差を維持する場合でも、あらゆる細部が重要になります。工具の突き出し量、1歯あたりの実際の切削負荷、およびスピンドルトルク制限は、工具寿命とねじピッチ精度に直接影響します。
高価で厳しい公差を持つ硬化処理されたワークピースを加工する際、あなたの工場は本当に適切なツールパスとカッター形状を設定できているでしょうか?それとも、まだ脆弱な切削刃に頼っているのでしょうか?
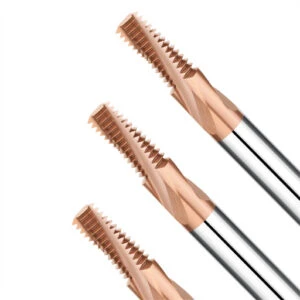
硬化部品の習得:熱処理鋼用ねじ切り機のコア基材と剛性
被削材の硬度がHRC60を超えると、金属は塑性変形能力をほぼ完全に失います。切削抵抗と切削ゾーンの温度上昇は急激に増加します。多くの機械加工工場では、焼入れ済みの工具鋼を、あらかじめ焼入れされた材料用に設定されたパラメータで切削しようと試みます。その結果、工具のたわみ、びびり振動、あるいは刃先の破損といった深刻な問題が発生します。熱処理鋼専用のねじ切り機を選ぶには、超硬粒子の密度と工具コアの断面強度とのバランスを考慮する必要があります。
スピンドルの振れが大きい場合やオーバーハングが長い場合、標準的なフルート設計ではたわみが生じます。当社では、静的および動的剛性を最大化するために、コア径を大きくしたカッターを設計しています。また、切削開始時の振動を抑制するために、不等なヘリックス角を採用しています。HRC65の材料では、工具の微細なたわみがテーパー誤差やピッチ不良の原因となります。そのため、切削屑排出用の広いフルートよりも、工具コアの剛性を常に優先する必要があります。
HRC65金型鋼用超硬ソリッドねじ切り工具:超微細粒基材
HRC65の粉末冶金鋼や冷間加工用工具鋼を機械加工すると、切削刃に沿って強いせん断応力が発生します。標準的な0.6ミクロンの超硬合金では、数回の加工で結晶粒界に微細な亀裂が生じます。当社の工場試験では、 0.2~0.4ミクロンのサブミクロン基材から作られた超硬ソリッドねじ切り工具が、この負荷に最もよく耐えることが分かりました。最適化されたコバルトバインダーと組み合わせることで、チッピングを防ぐために必要な横方向破断強度(TRS)が得られます。
サブミクロンサイズの超硬合金でさえ、不適切な刃先処理には耐えられません。作業者から刃先の早期剥離が報告された場合、拡大鏡で検査すると、通常は刃先にバリや鋭利な刃先が見つかります。当社では、刃先に制御されたマイクロホーニングまたは軽いネガティブTランド加工を施します。このマイクロ加工により、ラジアル切削力は3~5%増加しますが、マイクロチッピングを防ぎます。また、大量生産においてもねじ山形状の安定性を維持します。
超硬ねじ切りカッターの長寿命化のための高温乾式加工と空冷
硬鋼を加工する際に、切削面に水溶性クーラントを大量に流し込むのはよくある間違いです。900℃の切削面に冷たい液体が当たると、深刻な熱衝撃が発生します。この熱サイクルによって、切削刃にクモの巣状の微細な亀裂が急速に発生します。超硬ねじ切りカッターの寿命を最大限に延ばすには、高圧空気噴射によるドライ加工を行うのが最善です。さらに、1100℃以上の耐熱性を持つAlTiNまたはナノコンポジットコーティングを組み合わせることで、切りくずから熱を効率的に除去できます。
フルートの形状は切りくずの排出を制御します。硬化鋼は短く脆い切りくずを生成し、これらは穴から速やかに排出されなければなりません。当社では、切りくずが工具内を滑り上がる際の摩擦を低減するため、フルート表面を鏡面仕上げに研磨しています。高圧空気によって粉末状の切りくずが詰まりなく排出されます。切りくずが穴の中に詰まると、再切削によってコーティングが剥がれ、側面摩耗が加速します。
S136鋼およびD2/SKD11鋼に対する超硬ねじ切りミルによる半径方向のたわみの制御
S136のような高硬度ステンレス鋼は、高い引張強度と耐摩耗性を兼ね備えている一方、D2やSKD11は大きなクロム炭化物を含有している。どちらもねじ切り加工中に大きな横方向の力を発生させる。S136鋼用の超硬ねじ切り機で最も頻繁に発生する故障は、1回の切削で半径方向に過度にたわむことである。これにより、上部が広く下部が狭いテーパー状の穴が切削され、「Go」ゲージが途中で固着してしまう。
等面積の材料除去方式を用いた複数回のラジアルパス加工をお勧めします。工具の突き出し量(L/D比)は、可能な限り2.5倍以下に抑えてください。深穴加工の場合は、フルプロファイルカッターからシングルポイント工具に切り替えて、ラジアル方向の接触弧を小さくしてください。3回または4回の軽いパス加工はサイクルタイムが若干長くなりますが、適切なピッチ径が保証され、部品の不良を防ぐことができます。
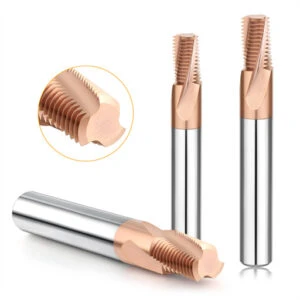
実用的な工具選定:単歯ねじ切りフライスと全歯ねじ切りフライスの現場比較
加工現場では、よくある論争が繰り広げられます。プログラマーはサイクルタイム短縮のために多刃・フルフォーム工具を推し進める一方、硬化ブロックを使用する機械工は激しいビビリやたわみを訴えます。数十の工場で技術サポートを行った結果、どちらの設計も完全に優れているとは言えません。最終的な選択は、半径方向の切削面積と側面切削圧力のバランスを取ることに尽きます。極めて硬い材料を加工する場合、工具の形状によって、ねじ山が公差内に収まるか、部品を廃棄するかが決まります。
セットアップ前に、必ず穴の深さと材料の降伏強度を確認してください。フルフォームツールは、360度のらせん状のパスでねじ山の深さ全体を切削します。シングルポイントカッターは、ピッチごとに穴を登っていきます。HRC65では、切削アークの接触にわずかな違いがあるだけでも、切削抵抗が大幅に増加します。ツールの運動学を理解することが、固着したゴーゲージを防ぐ最善策です。
単歯ねじ切りミル:高L/D比、硬化処理された深穴、ピッチの多様性に対応するソリューション
焼入れインサートでL/D比が3:1を超える止まり穴をフライス加工する場合、単刃ねじ切りフライスを常にお勧めします。切削接触面積が小さいため、横方向の切削力はフルフォームカッターの数分の一にまで低減されます。この低負荷接触により、延長ツールホルダを使用した場合でも、工具の自励振動によるビビリが抑制されます。その結果、穴底まで傷のない、きれいなねじ山形状が得られます。
チャタリング防止に加え、シングルポイントツールは現場で比類のない柔軟性を提供します。ツールの形状が固定ピッチに依存しないため、側面角度が一致すれば、1つのカッターでメートル法の粗目、細目、またはカスタムピッチに対応できます。多品種少量生産の金型工場では、これらのカッターは究極の保険となります。上方向への補間には時間がかかりますが、深いキャビティでの不良部品をほぼ完全に排除できます。
全歯ねじ切りフライス:バッチ生産、高スループット公差、およびスピンドルトルク制限
ねじ深さが2×D以下の大量生産においては、全歯ねじ切りフライスがサイクルタイムの王者であり続けます。軸方向に積み重ねられた歯が、短いリードイン・リードアウト弧で360度全周を一度に仕上げます。自動車用金型部品や、数百個のねじ穴を加工する量産において、この高速なツールパスは穴あたりの加工コストを大幅に削減します。
しかし、フルフォームツールは高い主軸性能を必要とします。複数の歯が同時に焼入れ鋼に噛み合うことで、強い接線方向のトルク負荷が発生します。機械の主軸が軽量であったり、低速トルクが不足している場合、進入時の衝撃によって主軸の遅延とピッチの歪みが即座に発生します。焼入れ加工を行う際は、主軸トルクを維持し、ピッチ径の真円度低下を防ぐため、表面速度を10%低下させます。
切削抵抗と振れ補正:機械剛性による超硬ねじ切りミルの選定
工作機械のハードウェアによって、使用できる工具の限界が決まります。お客様の加工依頼に対して超硬ねじ切り盤を選定する際、まずスピンドルのテーパーと動的バランスを確認します。BT30のような軽量テーパーでは、多刃カッターのラジアル荷重に耐えきれず、工具先端の振れが大きくなりすぎてしまいます。BBT40やHSK-A63のようなデュアルコンタクトスピンドルは、多刃カッターをビビリなくしっかりと固定するために必要な強固なクランプ力を提供します。
ラジアル方向の工具たわみは、CNCプログラム内で補正することも可能です。セットアップで工具の押し出しがわずかに見られる場合は、段階的なラジアルステップオーバーを用いたマルチパスルーチンをプログラムしてください。まず材料の大部分を削り取り、仕上げ加工用に0.02mmの余白を残し、Z軸に沿ってマイクロテーパーオフセットを追加します。これらのプログラミングテクニックと機械の剛性を組み合わせることで、ねじゲージの確実な嵌合が保証されます。
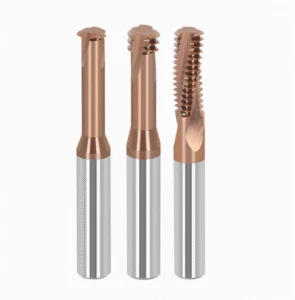
UNC/UNFねじ切り加工における高精度制御
北米の航空宇宙、エネルギー、医療分野の顧客に精密部品を輸出する場合、図面には統一規格(UN)ねじが主流となります。しかし、加工工場ではクラス2Bや3Bの嵌め合いを、標準的なメートルねじ60度と同じように扱うことがよくあります。その結果は予想通りで、ノーゴーゲージは止まりますが、ゴーゲージは途中で詰まってしまいます。HRC65鋼にUNの内ねじを切削する場合、工具のたわみやルートプロファイルの誤差は許容されません。
インチ規格の粗目ねじと細目ねじは、ピッチ高さと1インチあたりの歯数(TPI)が大きく異なります。そのため、3軸動作時にはCNC制御装置による高精度な補間処理が必要となります。当社の実地加工では、UNC UNF超硬ねじ切り盤で3B公差を維持するには、空間的なツールパス計画が不可欠です。ルートクリアランスと逃げ面切削圧力のバランスを取ることで、部品が初回品でCMM検査に合格するかどうかが決まります。
インチねじの加工:UNC UNF超硬ねじ切りミルによるピッチ径と山/底公差
細目ねじ(UNF)はプロファイルが浅く、せん断応力が狭い係合領域に集中します。粗目ねじ(UNC)はより深い一点切削が必要となり、工具の押し戻しが大きくなります。厳密なクラス3B公差を維持するには、メートルねじ用の60度カッターを代用しないでください。専用のUNC UNF超硬ねじ切りフライスは、精密に研磨された平らな山と丸みを帯びた山のルートを備えており、ねじ山ルートの平面が不適切であることによるゴーゲージの詰まりを防ぎます。
焼き入れ材では、側面スプリングバックも重要な要素です。公称ピッチ径を正確にプログラムするのではなく、工具半径補正を0.01mmだけ高めにオフセットします。切削抵抗によって工具がわずかに後退し、ねじ山が最適な位置に収まります。これにより、ゴーゲージが固着するのを防ぎつつ、ピッチ径をノーゴーゲージの限界値から安全に遠ざけることができます。
止まり穴におけるねじ山の底付き:クリアランス設計とチッピング防止
マニホールドブロックや金型プレートの図面では、ドリル先端まで完全にねじ山を切ることが求められる場合が多い。作業者はカッターをまっすぐ下に押し込むため、下側の刃が切りくずやドリルコーンにぶつかってしまうことがある。狭い止まり穴の場合、工具設計ではアンダーカットされた底面と最小限の端面取りが不可欠である。このコンパクトな設計により、底部のねじ山のない隙間を0.5ピッチ以下に抑えることができる。
工具経路は、穴の底に直接突き刺さらないようにする必要があります。工具先端と事前に開けられた穴の底の間には、必ず0.3mm~0.5mmのクリアランスギャップを設けてください。工具面が切りくずや穴あけされた円錐面を擦らないようにしてください。図面で完全な平面ねじが要求されている場合は、ねじ切り加工機を投入する前に、まず平底超硬ドリルで座面をクリアしてください。
層状らせん補間:スムーズな係合と削り込みのない後退
硬化鋼は、工具が側壁にまっすぐ突き刺さるとすぐに切りくずが発生します。常に、らせん補間を用いて滑らかな90度または180度の接線円弧状の進入角をプログラムしてください。これにより、切りくずの厚さがゼロから目標の切りくず負荷まで徐々に増加します。HRC60を超える鋼材の場合は、ラジアル切削を荒削り、中仕上げ、最終スプリングパスの3つまたは4つのパスに分割し、切削力を均等に分散させてください。
工具引き戻し経路にも同様に注意が必要です。初心者プログラマーは、切削直後に工具をX/Y軸に沿ってまっすぐ中央に戻してしまうことがよくあります。工具が解放されずにたわむと、カッターが加工面を横切ってピッチ径を削り取ってしまいます。必ず接線方向の出口弧を描いて壁面から離れ、中央に戻ってからZ軸に沿って早送りしてください。
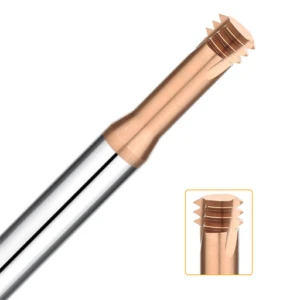
切削パラメータライブラリと現場最適化:超硬ねじ切り盤における切削速度、送り速度、および工具経路の実践的応用
多くのオペレーターは、硬化材に対してカタログに記載されている切削速度を無意識のうちに使用し、その結果、工具先端が焼きなましされたり、スピンドルが軋む音を聞いたりすることになります。超硬ねじ切り盤の現場最適化において、最もよくある間違いは、内径円弧送り変換を無視することです。CNC制御では、送りは工具中心で計算され、工具刃先では計算されません。小径穴加工においてツールパス補正を無視すると、実際の切削負荷がプログラム値の3倍にも跳ね上がります。
硬化材の加工には、動的かつ段階的なパラメータ調整が必要です。スピンドルバランス、摺動面剛性、ワーククランプ圧力は、工具の寿命に大きく影響します。切削速度は控えめに設定し、切削負荷は慎重に調整することをお勧めします。HRC65の表面を超硬刃で擦ったり、研磨したりしないでください。切削を伴わない摩擦は、数分以内に刃先の急速な疲労と微細な剥離を引き起こします。
ラジアルマルチパス戦略:高硬度材料向け送り量(fz)とマルチパス設定
HRC60を超えるねじ山を1回の加工で完全に形成しようとすると、工具の破損が避けられません。焼き入れされた工具鋼の場合、3~4回のラジアルステップオーバーを用いたマルチパス加工を採用しています。1回目の加工で50%、2回目で30%、3回目で15%、そして最後のスプリングパスで5%(約0.015~0.02mm)の材料を除去します。この段階的な負荷パターンにより、工具のたわみを最小限に抑えることができます。
高硬度部品の加工においては、送り速度(fz )が成功の鍵となります。加工業者の方々には、送り速度を低くしすぎないよう常に注意喚起しています。硬化層で送り速度が0.005mm/歯を下回ると、切削ではなく刃先が擦れる状態になり、摩擦が急激に増加してコーティングが焼き切れてしまいます。しっかりとした、切れ味の良い切りくず供給を維持することで、切削がスムーズに行われ、切りくず内部の熱を効率的に逃がすことができます。
| 機械加工パス | 放射状ストック除去 (ae) | 切断速度Vc(m/分) | 歯1本あたりの給餌量 fz (mm/z) | プロセス目標 |
| パス1:粗削り | ねじ山深さ50% | 35 – 45 | 0.015 – 0.025 |
滑らかな弧状の巻き込みにより、重い芯材を除去します。
|
| パス2:セミフィニッシング | ねじ山深さ30% | 40 – 50 | 0.015 – 0.020 |
壁材の均一化、切断負荷の安定化
|
| パス3:プロファイリング | ねじ山深さ15% | 40 – 50 | 0.010 – 0.015 |
真のピッチ径を設定し、壁のテーパーを解消します。
|
| パス4:スプリングパス | 5%(約0.02mm) | 45 – 55 | 0.005 – 0.008 |
微細なバリを除去し、ゲージの適合性を確保します。
|
工具クランプシステムの実際的な評価:焼き嵌めチャックと油圧チャックがねじ表面粗さに及ぼす影響
焼き入れ鋼材用の小型ねじ切り盤に標準のERコレットチャックを使用している場合は、すぐに交換してください。標準コレットチャックは、高速回転時に0.01mmを超える動的振れが発生することがよくあります。HRC65鋼材の場合、振れによって1つの刃に切削負荷全体が集中してしまいます。振れによって1つの刃に過負荷がかかっただけで、工具が数秒で破損するケースが頻繁に発生しています。
焼き嵌め式で高精度な油圧チャックは必須の基本装備です。焼き嵌め式ホルダーは極めて高い剛性とスリムな形状を実現し、狭いキャビティへの加工を可能にします。油圧ホルダーは高周波振動を抑制し、鏡面のようなねじ山面を作り出します。工具アセンブリを微調整し、先端部の振れを0.003mm以下に抑えてください。この一手間で、ビビリ痕やねじ山の不均一な形状を防ぐことができます。
ねじゲージ検査に不合格?プロファイル変形とテーパー欠陥のトラブルシューティング
ノーゴーゲージが停止し、ゴーゲージが2回転後に引っかかる場合は、プログラムされたピッチを変更しないでください。ねじピッチが間違っていることはほとんどなく、工具シャンクのたわみによって穴の底にテーパーが生じている可能性があります。解決策は簡単です。サブプログラムに逆テーパー補正をプログラムするか、同じ経路に沿ってゼロ深さスプリングパスを実行して、たわんだ材料を取り除いてください。
ゴーゲージが進入してもノーゴーゲージが4分の3以上回転する場合は、仕上げ加工でクレストが押し出されたか、引き裂かれた可能性があります。鈍いエッジは高圧を発生させ、金属が広がってバリが発生し、ピッチ径が歪みます。ノーゴー検査に不合格の場合は、エアブラストで穴から詰まった切りくずが除去されていることを確認し、円弧補間中の機械軸のバックラッシュをチェックしてください。
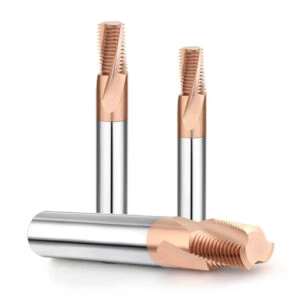
B2B調達と技術評価:超硬ねじ切り機の正確な見積もりを取得するためのチェックリスト
弊社のお客様向け技術サポート業務において、最も難しい問い合わせは、「焼入れ鋼用のM6ねじ切りフライスを見積もってください」という漠然とした依頼です。材料の硬度、穴の深さと直径の比率、機械のスピンドル仕様などの情報がなければ、安易な見積もりでは工具の破損を招くだけです。正確な超硬ねじ切りフライスの見積もりを得るには、お客様の工場エンジニアと弊社の工具チームとの間で、事前に技術的な連携を取ることが不可欠です。
体系的な技術レビューを行うことで、金属加工前に試行錯誤によるコストを削減できます。焼入れ金型鋼、航空宇宙用超合金、または高硬度ステンレス鋼の加工を行う場合は、セットアップを体系的に見直してください。ワークピースの熱処理認証、スピンドル振れ許容値、およびカスタムネッククリアランス要件を確認してください。事前にパラメータを徹底的に検証することで、カスタムカッターが最初の試作品からスムーズに動作することが保証されます。
選定ミスを避けるために:超硬ねじ切り加工機の見積もりを依頼する前に確認すべき重要な公差と硬度パラメータ
工具の不具合は、通常、一般的な硬度指定から始まります。HRC58のワークピースは、HRC65のワークピースとは、横方向の押し戻しや超硬摩耗の点で全く異なる切削特性を示します。同様に、標準的なメートルねじの6Hクリアランスバンドは、航空宇宙規格のクラス3Bの嵌め合いとは大きく異なります。超硬ねじ切り加工の見積もりを依頼する前に、図面の指定内容を正確に確認してください。標準的なクリアランスなのか、それとも繰り返し疲労下でのタイトなピッチ径嵌め合いなのかを確認しましょう。
S136、D2、またはHRC60を超える冷間加工鋼を切削する場合は、必要なねじ深さとパイロット穴の底部限界を指定してください。これにより、ビーム剛性を高めるために厚肉ウェブコアを設計するか、材料のスプリングバックに対処するために歯形を調整するかが判断できます。正確な硬度範囲、深さ対直径比、およびゲージ検査基準を提供することで、バッチ加工開始前に生産不良を排除できます。
欧米市場向け超硬ねじ切り機のカスタマイズ:非標準ピッチと拡張ネッククリアランスに関する重要な考慮事項
自動車のプレス金型やマニホールドブロックでは、加工者は段付きキャビティ、角度のついた入口、または狭い逃げ溝に頻繁に遭遇します。標準カタログの工具ネックは、キャビティの肩部に接触することがよくあります。既製の工具では不十分な場合、カスタム超硬ねじ切り工具を設計するには、ネックリーチと動的工具剛性のバランスを取る必要があります。工具ネックリーチをわずか5mm伸ばすだけでも、先端の曲げモーメントが指数関数的に増加するため、遷移ブレンド角度が非常に重要になります。
L/D比が3:1を超える深穴加工や複雑な多条ねじ加工が必要な場合は、3D CAD断面図または穴の詳細図面をお送りください。工具クリアランスの調整、止まりねじの底付きを防ぐための凹型エンドリリーフの追加、深穴加工時のビビリ振動を抑制するためのフルートヘリックス角の調整など、様々なサポートを提供いたします。真のエンジニアリングサポートとは、単に部品番号を提示するだけではありません。2名の機械加工スペシャリストが、お客様の機械の主軸と硬化処理されたワークピースに合わせて、最適な切削工具構成をカスタマイズいたします。





