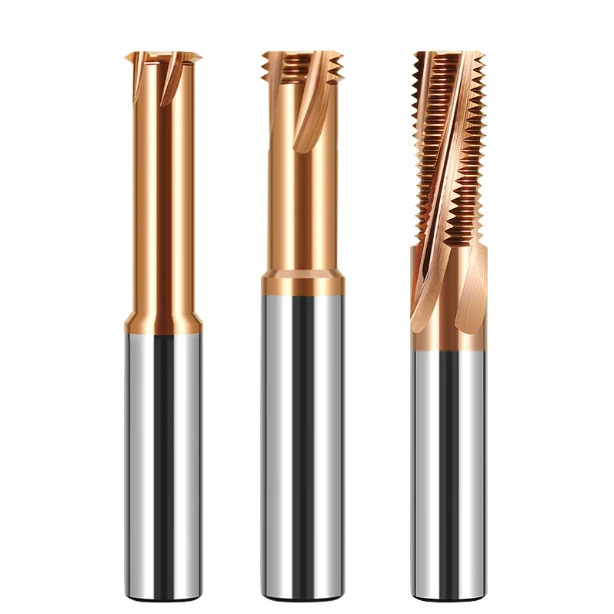
射出成形金型を製造するヨーロッパの顧客から、緊急の相談が入った。硬度54HRCの1.2379(D2)インサートにM6の内ねじを加工していたところ、超硬ねじ切り盤が3台連続で故障したという。作業員は主軸回転数を半分に落とし、サイクルタイムを2倍にしたが、取り外した工具はいずれも先端が欠けていたり、コーティングが剥離していたりし、加工後の部品はねじゲージ検査に合格しなかった。
北米とヨーロッパ全域で技術フィールドサポートを提供する中で、私たちはこのような状況に頻繁に遭遇します。機械加工者は、焼入れ工具鋼を標準的な予備焼入れ鋼や合金鋼と同じように扱うことがよくあります。しかし、極めて高い降伏強度と激しい摩擦は、切削ゾーンの温度を瞬時に急上昇させます。このような環境では、焼入れ鋼のねじ切り摩耗は通常の側面摩耗ではなく、熱衝撃、不適切な切りくずクリアランス、または不適切な微細形状によって引き起こされる早期破損です。
切削刃の摩耗パターンは、切削力と熱負荷を正確に物語っています。高価なコーティングを盲目的に購入したり、主軸回転数を下げたりしても、根本的な問題は隠蔽されるだけです。実際、切削速度が遅すぎると、加工硬化や摩擦によって工具の破損が早まることがよくあります。
深い焼き入れ穴でスクラップカッターが高速切削時の熱軟化によって破損していませんか?それとも、超軽量の切りくず負荷によって切削刃が摩耗し、摩耗が激しくなっていませんか?
金型鋼ねじ切り加工における主要な問題点:一般的な故障モード
硬度50HRCを超える鋼材にねじ切り加工を行う際、2つの大きな障害となるのが、摩耗性の炭化物偏析と熱伝導率の低さである。ねじ切り加工は断続切削であり、刃先が材料に食い込むのはわずか数ミリ秒で、1800MPaを超える降伏強度を持つ金属をせん断した後、刃先から出る際に急激に冷却される。工具が徐々に摩耗していくと期待する作業者は、新品のカッターが2つの穴を開けただけで自壊してしまうという事態に遭遇することが多い。
当研究所では、数百個の不良カッターを高倍率光学顕微鏡で検査してきました。金型鋼のねじ切り加工における破損は、滑らかで予測可能な側面摩耗ではなく、明確で再現性のあるメカニズムによって発生します。高い接触応力によって微小亀裂が発生し、それが数秒以内に増殖します。こうした初期の破損兆候を捉えることで、不良部品が廃棄される前に、ツールパスと速度を微調整することが可能になります。
H3:初期刃先欠けと機械的剥離:ねじ切り加工機の刃先摩耗
ねじ切りプラグゲージが突然固着したり、歯の頂部にギザギザの傷が見られたりした場合は、マイクロチッピングが発生している可能性があります。先日、オハイオ州の機械工場で高硬度プレス金型の加工工程を調査したところ、工具寿命が大きく変動していました。顕微鏡検査の結果、典型的な側面摩耗帯は見られず、主逃げ面に沿って波状の脆性破壊が見られました。この深刻なねじ切り刃の摩耗は、強い進入衝撃に直接起因するものです。
この破壊モードを解決するには、まず工具の進入方法と微細形状を確認することから始めます。機械加工者は、鋭利な刃先は抵抗が少なく切削できると考えがちですが、超鋭利な刃先は高硬度下では折れてしまいます。0.010mm~0.015mmの範囲で刃先ホーニングを行い、直線的な進入から180度の円弧状の進入に切り替えることで、係合力が分散され、機械的な刃先の引き裂きを防ぐことができます。
摩耗と熱疲労亀裂:HRC 50+におけるねじ切り加工機の摩耗メカニズム
焼入れされた冷間加工鋼には、工具の軟らかいコバルトマトリックスよりも硬度の高い一次合金炭化物が含まれています。カッターが毎分数千回転で切削面を通過する際、これらの微細な硬質点が工具側面に明確な縦方向の溝を形成します。同時に、急速な加熱と冷却のサイクルによって激しい熱疲労が発生します。この二重のねじ切り摩耗メカニズムにより、切削刃に櫛状の亀裂が生じ、最終的に歯の壊滅的な欠損につながります。
この摩耗パターンを管理するには、クーラントに関する重要な判断が必要です。水溶性エマルジョンを切削面に大量に供給すると、断続的なフライス加工中に激しい熱衝撃が発生し、熱破壊ネットワークが急速に拡大します。当社の切削データは、乾燥圧縮空気または最小量潤滑(MQL)に切り替えることで、切りくずを確実に除去し、熱衝撃を緩和し、工具の寿命を大幅に延ばすことができることを証明しています。
ナノコンポジットコーティングの剥離と酸化:ねじ切り加工におけるコーティングの摩耗
コーティングは、基材を高温拡散から守る唯一の防御手段です。ねじ切り工具を工具ホルダから引き抜いた際に、紫がかった灰色のコーティングがくすんだ灰色に変色していたり、炭化物が露出していたりする場合は、コーティングのバリアが破壊されたことを意味します。深い止まり穴では、局所的なせん断界面温度がコーティングの酸化限界(約900℃~1100℃)を超えると、ねじ切り工具のコーティング摩耗が典型的に発生します。
より高性能なコーティングにアップグレードするだけでは、早期剥離は解決しません。基材の硬度がコーティングの内部応力と一致しない場合、またはエッジ処理が省略されている場合、フィルムは大きな負荷がかかると簡単に剥離してしまいます。厚手のAlTiN層またはナノコンポジットAlTiSiN層を適切な基材表面処理と組み合わせ、摩擦熱による保護層の溶融を防ぐために切削速度を調整してください。
切削パラメータの不一致:ねじ切り機の摩耗の根本原因の追跡
焼き付いたカッターを検査する際は、まず超硬合金の粒度や焼結バッチのせいにしてはいけません。代わりに、CNCプログラムを取り出して、基本となる切削パラメータを監査してください。焼き入れされた工具鋼は、極めて高いせん断抵抗と低い弾性のため、許容誤差が非常に小さくなっています。オペレーターが送りオーバーライドダイヤルをわずか15%調整しただけでも、切削力の平衡が瞬時に崩れてしまう可能性があります。
現場でのトラブルシューティングにおいて、当社のチームは主軸負荷、周面速度、およびプログラムされた歯送り速度について逆算を行います。当社の診断データは、パラメータの組み合わせの不備が、ねじ切りミルの早期摩耗原因の60%以上を占めていることを裏付けています。表面速度、歯当たりの切削負荷、およびラジアルステップオーバーは相互依存的な要素であり、切削領域の温度と機械的応力を左右します。
過剰な速度による熱軟化:ねじ切り加工における切削速度制限
プログラマーは、小径穴加工において、中心線経路送り速度と実際の工具先端周速との差を見落としがちです。ある工場では、硬度55HRCの金型キャビティ加工において、サイクルタイムを短縮するために周速を90m/分まで上げました。しかし、3つ目の穴を加工する頃には、カッターの摩耗が激しくなっていました。硬化鋼は放熱性が低いため、局所的な摩擦によってコバルト結合剤が急速に劣化し、切削刃に塑性変形が生じていたのです。
経験的な試験結果から、焼入れ鋼材のねじ切り加工における切削速度は、慎重かつ保守的なアプローチが求められる。硬度50~56HRCの鋼材では、周速を45~65m/分に厳密に抑え、58HRCを超える鋼材では35~45m/分に減速する。1穴あたり2秒余分に時間を要することで、界面温度をコーティングの酸化限界値以下に抑え、熱崩壊や急速なチッピングを防ぐことができる。
軽送りによる研磨:歯当たりの送り量がねじ山の摩耗に直接及ぼす影響
瞬時の破損を恐れて、作業者は送り速度を極端に遅くすることがよくありますが、これは送り速度が軽ければ安全だと誤解しているためです。しかし、焼き入れされたワークピースでは、これは致命的な結果を招きます。工具室の顕微鏡で観察すると、1刃当たり0.005mm以下の切削負荷で加工すると、鏡面のような側面の研磨や微細な裂け目が生じることがよくあります。一般的な刃先研ぎの深さは0.008~0.012mmであるため、超低送りでは金属をきれいに切断することができません。
切削ではなく、工具先端が擦れることで、穴の壁に激しい加工硬化が生じます。この二次硬化層が摩擦を加速させ、ねじ山の摩耗を著しく悪化させます。摩擦よりも適度な機械的せん断荷重を常に選択してください。刃先が加工硬化層を越えて食い込み、微細な切りくずをきれいに除去できるよう、1歯あたりの有効送り量を0.015~0.035mmに維持してください。
ラジアル深さとマルチパスパス:焼入れ鋼におけるねじ切りミルの摩耗防止
全プロファイルまたは単刃のねじ切りフライスで、1回の切削でねじ山の全深さを切削しようとすると、すぐに故障につながります。不良率が高いヨーロッパの自動車部品サプライヤーを監査した際、同社のマクロが60度のVプロファイルを一度に切削しているのを発見しました。瞬間的に発生する大きな接触弧によって、巨大な半径方向の突起が生じ、穴の奥深くで工具のたわみやビビリが発生していました。
焼入れ鋼におけるねじ切り加工機の摩耗の主な原因は、1回の加工で過負荷がかかることです。当社では、半径方向の切削深さを2~4回のらせん状パスに分割することで、この問題を解消しています。具体的には、1回目のパスで切削量を60%、2回目のパスで30%、そして最後に0.02~0.04mmの軽いスプリングパスを行います。これにより、歯の応力が分散され、半角ねじテーパーが解消され、脆弱なねじ山先端が保護されます。
ツールホルダー、クランプ、および剛性制御:見落とされがちなねじ切り工具摩耗の要因
加工現場の技術者は、スピンドルテーパーからコレット、そしてワークピースに至るまでの剛性の高いクランプ機構を無視して、速度や送り速度ばかりに気を取られがちです。高硬度材料を断続的に切削すると、激しい高周波の衝撃波が発生し、それがツールホルダーを伝って上方に伝播します。ツールホルダーにわずかな隙間やたわみが生じるだけで、歯への荷重の均等な分配が瞬時に損なわれてしまいます。
浅いねじ切り切削であれば、スプリングコレットの経年劣化やホルダーの緩みを許容できると考えるのは、大きな損失につながる誤りです。当社の技術監査では、動的なびびり振動やホルダーのたわみが、ねじ切り工具の微細かつ破壊的な摩耗を引き起こすことが確認されています。たわみは、パラメータ設定の精度に関わらず、ねじピッチを歪ませ、切削刃を急速に摩耗させる微小振動を引き起こします。
オーバーハングと動的振れ:TIRがねじの摩耗を増幅させる仕組み
オペレーターが4xD突き出し量を超える長尺ネックカッターを使用し、振れが0.008mmを超えるような工具セットアップでは、ダイヤルゲージを頻繁に使用します。1歯あたりの切削負荷はわずか数ミクロンであるため、動的振れが0.005mmを超えると、1本の歯が切削負荷全体の70%以上を吸収することになります。残りの歯はワークピースの表面を擦るだけです。
この深刻な負荷の不均衡により、最も高い歯に破壊的な衝撃が加わり、マイクロチッピングや側面剥離が急速に発生します。そのため、延長型ERコレットチャックを剛性の高い油圧チャックまたは焼き嵌め式ツールホルダーに交換し、突き出し量を3×D以下に抑えることをお勧めします。先端部の動的振れを0.003mm以下に抑えることで、負荷が均等に分散され、ねじの異常摩耗を防ぐことができます。
登り加工と進入戦略:ねじ切りミルの刃先摩耗を保護するためのロールインアーク
50 HRCを超える鋼材に直線的に切り込むと、側壁に強い衝撃が加わります。硬化された壁に90度の角度で衝突すると、硬化工具鋼をハンマーで叩くような状態になります。工具の振動はすぐに急激に増加し、切削刃は最初の螺旋回転を完了する前に、すくい面に沿って欠けたり裂けたりすることがよくあります。
当社では、90度から180度の角度で螺旋状に進入するアップカット加工を必須としています。スムーズな進入により、切りくずの厚さが厚い状態から薄い状態へと移行し、刃が最初に噛み合う際の急激な負荷増加を解消します。この緩やかな経路は、脆弱な切削頂部を保護し、ねじ切り加工機の刃先の早期摩耗を抑制し、工具が安定した制御された機械的負荷の下で切削を開始することを保証します。
切りくず排出と熱衝撃:ねじ切り工具の寿命を延ばすためのクーラント方法のバランス調整
止まり穴では、排出されない切りくずが深刻な問題を引き起こします。排出されずに残った硬化した微細な切りくずは、回転するフルートの経路に戻り、そこで二次的に粉砕されます。硬化した切りくずを再研磨せざるを得ない切削刃は、通常の2倍の速さで摩耗し、突然の工具破損のリスクが高まります。
クーラントの選定には、切りくず排出性と熱サイクルとの最適なバランスを考慮する必要があります。52HRC以上の鋼材に水系クーラントを大量に供給すると、断続切削時に深刻な熱衝撃が発生し、コームクラックの原因となります。切りくずを安全に排出し、ねじ切り工具の寿命を延ばすには、最低6バールの乾燥圧縮空気、または高圧空気噴射による最小量潤滑(MQL)の使用をお勧めします。
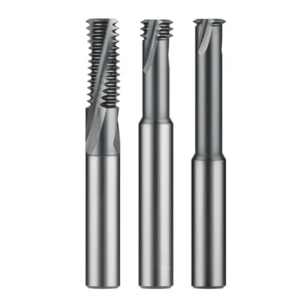
硬化鋼の根本原因解決:カスタム超硬ねじ切り機とパラメータ補正
切削速度を下げ、ステップオーバーパスを追加し、ホルダーの振れを解消したにもかかわらず、55HRC以上の鋼材で工具が欠けてしまう場合は、市販の標準的な切削工具では対応できていません。既製品の工具は、軟鋼からアルミニウムまであらゆる鋼材に対応できるように設計された妥協の産物です。そのため、ポジティブレーキ面と均一なフルート間隔では、硬化合金における高い横方向のたわみ力に耐えるために必要なウェブ強度が不足しているのです。
欧米のメーカー向けに複雑な穴加工のトラブルシューティングを行う際、当社が長期的に採用するソリューションは、専用設計の工具です。高性能なカスタム超硬ねじ切り工具は、単に高価な紫色のコーティングを施した標準的な超硬工具ではありません。当社は、原材料の結晶粒構造や芯の厚みから、微細な刃先加工に至るまで、工具全体を再設計することで、たわみを排除し、大量生産においてもねじピッチを安定させます。
サブミクロン超硬基板とホーニング:焼入れ鋼におけるねじ切り摩耗の抑制
切削工具鋼には、芯部の靭性と刃先の硬度の絶妙なバランスが求められます。94 HRAを超える硬質超硬合金を選ぶと、コバルト含有量が低いと衝撃荷重下で刃先が脆くなるため、逆効果になることがよくあります。50~62 HRCのダイスには、粒径0.4~0.6 μm、コバルト含有量10~12%のサブミクロン超硬合金を指定しています。このマトリックスにより、大きなせん断スパイクを吸収するために必要な曲げ強度が得られます。
刃先処理は工具の耐久性を左右します。電子顕微鏡で見ると、研磨されたばかりの刃先には、接触後わずか数ミリ秒で破損するギザギザや研削による微細な亀裂が見られます。当社では、マイクロブラスト加工または精密ナイロンブラッシングを施し、8~15μmの均一な刃先半径と、ごくわずかな負のTランド形状を実現しています。この形状により応力集中を防ぎ、焼入れ鋼におけるねじ切り摩耗の原因となる脆性破壊を抑制します。
負のすくい角と不均一なフルートピッチ:ねじ切り機の摩耗とビビリを軽減する
焼き入れされた工具鋼を切削するには、切削時の快削性を犠牲にして、刃先の安定性を確保する必要があります。そこで、3~6度の負のラジアルすくい角を研削し、二次クリアランスを強化しました。負の形状により切削力が工具の中心線に向かって押し戻され、歯の頂部は引張応力ではなく圧縮応力を受けるようになります。これにより、必要な推力は増加しますが、チッピングは完全に防止されます。
深穴ねじ切り加工では、高調波振動も発生します。当社では、可変ヘリックス角と不均等なフルート間隔を組み合わせることで、自己励起共振を抑制しています。歯の噛み合い間隔をずらすことで、振動が大きくなる前に高調波振動を抑制します。深い金型キャビティでは、この非対称な減衰により横方向のたわみが抑制され、工具経路が滑らかになるため、ねじ切り機の摩耗が軽減され、工具寿命が向上します。
現場でのラジアル補正:ゲージフィードバックによるねじ切り工具の寿命予測
ダイナミックCNCツールの摩耗オフセットは、ねじの品質を守るための最後の砦です。「合格」ゲージが引っかかったり、「不合格」ゲージがガタガタ音を立てたりするまで待ってから対応してはいけません。なぜなら、その時点ですでに工具はねじ山の山を削り始めているからです。当社では、バッチサンプリングに基づいて段階的なマクロオフセットを設定し、一定の穴数に達した後に直径を0.003~0.005mm補正することで、摩耗による損傷を抑制します。
さらに重要なのは、工具寿命をゲージの触覚抵抗に直接結びつけることです。作業員には、ゲージが詰まるまで待つのではなく、「ゴー」ゲージがしっかりと指で押す必要が生じた瞬間にカッターを引き抜くように訓練してください。この摩耗の変曲点でカッターを交換することで、貴重な金型キャビティでの工具破損を防ぎ、ねじ切り工具の全体的な寿命を延ばすための予測可能なデータが得られます。