Тот отчёт о браке, оставшийся после испытаний пресс-формы для автомобильных фар, до сих пор висит на стене нашей лаборатории. Заготовка была изготовлена из закалённой стали H13 с твердостью 63.5 HRC. После использования трёх партий импортных фрез заказчик обнаружил сильные микросколы в углах на 12-й минуте, оставившие линии сглаживания, которые не удалось исправить даже с помощью ручной полировки.
За более чем 16 лет исследований и разработок, а также поддержки цехов по изготовлению пресс-форм в Северной Америке и Европе мы неоднократно наблюдали повторение этой ошибки. Многие токари используют стандартные инструменты с покрытием для фрезерования твердых материалов, что только снижает эффективность шпинделя и увеличивает себестоимость детали.
При фрезеровании сталей твердостью от 60 до 65 HRC, таких как D2, S136 или M2, выбор правильной концевой фрезы с шаровидным наконечником HRC65 не сводится к слепому выбору максимальных оборотов. Необходимо подобрать соответствующую геометрию инструмента, сверхтонкие твердосплавные подложки и параметры резания. Упущение хотя бы одного параметра — будь то жесткость глубокой полости или защита центральной точки — приведет к преждевременному выходу из строя твердосплавной концевой фрезы для закаленной стали.
В этом руководстве мы опускаем теоретические основы из учебников и делимся конкретными данными, полученными в результате анализа тысяч отказов и испытаний параметров резания концевой фрезы с шаровидным наконечником HRC65. Мы рассмотрим выбор между 2-канавочной и 4-канавочной фрезой, пределы термостойкости покрытия и способы увеличения срока службы концевой фрезы с шаровидным наконечником HRC65 более чем на 40%.
Если в вашем цехе по-прежнему приходится часто менять инструменты и тратить часы на ручную обработку деталей, чтобы поддерживать заданные допуски, подсчитали ли вы, сколько скрытой прибыли уходит на шпиндель?

Почему стандартные твердосплавные концевые фрезы выходят из строя в течение 15 минут при обработке стали HRC65
Когда мы открываем коробку с бракованными резцами, возвращенными из цеха по изготовлению пресс-форм, причина обычно очевидна. Большинство операторов пытаются продавливать стандартные универсальные резцы HRC55 через закаленную инструментальную сталь. В условиях жестких сроков они увеличивают обороты и снижают скорость подачи, чтобы добиться гладкой поверхности, мгновенно перегревая инструмент в процессе резки.
При фрезеровании твердых материалов универсальные инструменты и специализированная концевая фреза с шаровым наконечником твердостью HRC65 работают в совершенно разных температурных зонах. При твердости выше 60 HRC температура в зоне резания резко возрастает, превышая 900°C (1,650°F). Стандартный твердосплав мгновенно теряет свою красноватую твердость, а это значит, что поломка через 15 минут — это не проблема станка, а просто инструмент не был рассчитан на такие экстремальные нагрузки.
Что мы обнаружили в возвращенных сломанных инструментах (сколы в центральной части и расслоение покрытия)
Под 500-кратным оптическим микроскопом нашей лаборатории возвращенные резцы R1.0 и R2.0 демонстрируют идентичную картину разрушения. Роковые повреждения редко начинаются на внешних канавках; они начинаются прямо у шарообразного наконечника. Поскольку центральная точка имеет нулевую скорость резания, она вспахивает и сдавливает закаленную сталь, а не срезает ее, вызывая немедленное образование микросколов.
Как только на кончике образуется микроскопическая стружка, усилие резания удваивается, и происходит отслоение покрытия. Мы протестировали бесчисленное количество стандартных резцов из TiAlN, которые быстро окисляются при 800°C. Покрытие теряет смазывающие свойства, отслаивается, как хрупкая оболочка, и оставляет голый карбид, который отламывается от нароста на режущей кромке в течение нескольких секунд.
Три обязательных параметра для твердосплавной шаровой фрезы HRC65 для закаленной стали
При проведении испытаний по снижению затрат в цехах заказчиков мы игнорируем броскую упаковку и проверяем три жестких параметра. Во-первых, это подложка: мы используем только ультрамелкозернистый карбид вольфрама с размером частиц 0.2–0.4 мкм. Здесь существует строгий компромисс: слишком много кобальта снижает износостойкость, а слишком мало делает кромку хрупкой, поэтому мы строго ограничиваем содержание кобальта до 8–10%.
Второй важный аспект — соответствие покрытия подготовке кромки. Для настоящей твердосплавной шаровой фрезы для закаленной стали требуется покрытие из высокоалюминиевого нанокомпозита (например, AlCrSiN или AlTiSiN), рассчитанное на температуру выше 1,100°C, в сочетании с отрицательным углом заточки. Хотя отрицательный угол заточки немного увеличивает нагрузку на шпиндель, он обеспечивает надежную опору для хрупкого шарового наконечника, позволяя ему выдерживать прерывистые резы.
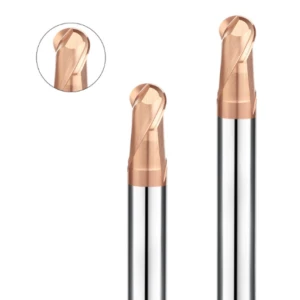
Основы чистовой обработки поверхности: расшифровка геометрии концевой фрезы с шаровым наконечником HRC65.
Часто, вы настраиваете скорость и подачу, но на заготовке все равно остаются мелкие вибрационные следы или видимые ступеньки между проходами. При устранении проблем с качеством поверхности на месте, более чем в 60% случаев виновником оказывается не биение шпинделя, а геометрия инструмента, непригодная для фрезерования твердых материалов.
Эффективная геометрия концевой фрезы с шаровым наконечником для закаленной стали — это баланс на микроуровне между остротой кромки, удалением стружки и жесткостью сердечника. Если какой-либо угол заточки слишком агрессивен или слишком консервативен, это сразу же отразится на шероховатости поверхности Ra и количестве часов ручной полировки.
Отрицательный угол наклона и усиленный диаметр сердечника: устранение прогиба и вибрации в глубоких полостях.
Недавно мы помогли немецкому производителю пресс-форм для автомобильных бамперов устранить вибрацию боковин в глубоких ребрах. Их длинноходные фрезы (более 8xD) оставляли ритмичные волнообразные следы на крутых стенках. Мы перепроектировали инструмент, увеличив диаметр стержня с 55% до более чем 68% — пожертвовав глубоким пространством канавок ради жесткости на изгиб — и заточили инструмент с отрицательным углом заточки от -6° до -8° для гашения высокочастотной вибрации.
Конечно, такая геометрия требует разумного компромисса в применении. Поскольку пространство для стружки ограничено, нельзя использовать твердосплавную шаровую концевую фрезу с толстым сердечником для нарезания пазов или черновой обработки больших объемов материала. Однако при получистовой и чистовой обработке глубоких полостей с толщиной заготовки менее 0.05 мм она обеспечивает отклонение в несколько микрон и полностью исключает вибрацию от стенок.
Как допуск на радиус шара (±0.003 мм) и полировка канавок обеспечивают зеркальную поверхность Ra0.2
В обработке оптических и медицинских пресс-форм стандартный допуск по радиусу шара ±0.01 мм просто недостаточен. Используя координатно-измерительную машину Hexagon, мы измерили детали до и после смены инструмента в середине процесса с помощью стандартной концевой фрезы с шаровидным наконечником. Это крошечное смещение профиля на 0.01 мм оставило видимые следы на полости, вынуждая изготовителей пресс-форм тратить часы на ручную шлифовку — именно поэтому мы поддерживаем точность профилей шара в пределах ±0.003 мм.
Чистота поверхности канавок — еще один аспект, который часто упускают из виду в цехах. Высокотемпературная стружка от сухого фрезерования легко приваривается к шероховатым следам шлифовки внутри канавок, царапая готовую стенку при следующем вращении. Добавление этапа микрохонингования и зеркальной полировки канавок позволяет горячей стружке чисто удаляться, обеспечивая зеркальную поверхность с шероховатостью Ra0.2 сразу после обработки.
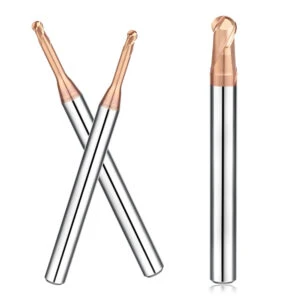
Двухлезвийные и четырехлезвийные концевые фрезы с шаровым наконечником: как выбрать подходящую для чистовой обработки закаленной стали?
При анализе технологических карт североамериканских и европейских предприятий мы часто сталкиваемся с дорогостоящей привычкой. Многие операторы используют одну и ту же двухлезвийную шаровую концевую фрезу от получистовой обработки до окончательной чистовой, или же многолезвийные фрезы для обработки неровных заготовок. Оба этих «универсальных» способа обработки либо удваивают время цикла, либо ломают фрезу в труднодоступных местах.
При фрезеровании твердых материалов количество канавок никогда не сводится к простому принципу «чем больше, тем лучше». Это строгий компромисс между пространством для отвода стружки и жесткостью сердечника. Для максимальной эффективности шпинделя и срока службы инструмента необходимо решительно менять количество канавок в зависимости от припуска на заготовку, глубины полости и желаемой чистоты поверхности.
В каких случаях необходимо использовать концевую фрезу с шаровым наконечником и двумя канавками?
При выполнении получистовой обработки, зачистке глубоких пазов или фрезеровании узких зазоров используйте фрезу с двумя канавками. Во время проверки на предприятии по производству прецизионных пресс-форм во Франции операторы использовали фрезу с четырьмя канавками для зачистки ребер жесткости глубиной 18 мм. Стружка застревала в узких канавках при высокой температуре, отламывая кончик у основания.
Переход на двухканавочную шаровую концевую фрезу обеспечивает более широкие стружкоотводящие каналы, которые мгновенно удаляют горячую стружку. Хотя двухканавочный сердечник имеет несколько меньшую жесткость на больших выступах, плавное удаление стружки всегда является приоритетом, когда толщина заготовки превышает 0.1 мм. Небольшое замедление подачи обходится гораздо дешевле, чем поломка фрезы внутри закаленной вставки пресс-формы стоимостью 30 000 долларов.
Почему стоит перейти на четырехзубчатую шаровую концевую фрезу для высококачественной обработки больших поверхностей?
После того как на этапе получистовой обработки остается равномерный припуск на заготовку от 0.02 до 0.04 мм, использование двухлезвийного инструмента приводит к потере ценного времени работы шпинделя. На этом этапе стружка представляет собой мелкий порошок, поэтому отвод стружки больше не является узким местом. Мы рекомендуем перейти на четырехлезвийную шаровую концевую фрезу — сохранение той же нагрузки на режущий инструмент ( $F_z$ ) почти удваивает скорость подачи стола и сокращает время цикла чистовой обработки более чем на 35%.
Четырехканавочная геометрия также характеризуется большим диаметром сердцевины и сбалансированными радиальными силами резания. При высокоскоростной обработке это подавляет деформацию и поддерживает шероховатость поверхности на уровне Ra 0.2–0.3. Просто убедитесь, что предыдущий получистовый проход оставляет равномерный материал, иначе локальные участки с утолщениями забьют более мелкие канавки.
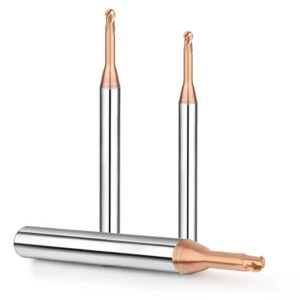
Проблемы при обработке прецизионных разъемов и оптических пресс-форм: стратегии предотвращения поломки инструмента при использовании микрофрезерных концевых фрез с шаровым наконечником.
При фрезеровании 3C-разъемов или оптических линзовых вставок фрезами с радиусом зернистости от R0.1 до R0.5 стандартные правила выбора не работают. На этом микромасштабе инструменты почти исключительно двухлезвийные и выходят из строя из-за внезапного механического поломки, а не постепенного износа. В прошлом году при устранении неполадок в цехе по изготовлению медицинских пресс-форм в Миннесоте наш индикатор часового типа показал биение 0.008 мм на их термоусадочных держателях — утроение ударной нагрузки на одну лезвие фрезы с радиусом зернистости R0.2.
Для надежной обработки микрофрез с шаровым наконечником с твердостью выше 60 HRC мы применяем два строгих правила в цехе. Во-первых, общее биение зажима должно оставаться менее 0.003 мм при использовании прецизионных термоусадочных или гидравлических держателей. Во-вторых, необходимо точно согласовывать конусность шейки с углом наклона полости, уменьшая длину шейки на несколько ступеней, вместо того чтобы заставлять одну длиннофокусную фрезу выдерживать большие нагрузки.
Проверено в цеху: параметры резания концевых фрез с шаровым наконечником твердостью HRC65.
При поддержке цехов по изготовлению пресс-форм в США и Европе мы часто сталкиваемся с двумя дорогостоящими крайностями. Некоторые операторы применяют высокоскоростные параметры обработки алюминия к закаленной стали, раскаляя наконечник докрасна при входе. Другие используют слишком консервативные скорости и подачи, что приводит к сильному упрочнению материала и абразивному трению. Единой таблицы для всех настроек не существует — даже на одинаковой стали H13 добавление 10 мм вылета изменяет безопасную нагрузку при резке.
Приведенные ниже параметры резания концевой фрезы с шаровым наконечником HRC65 проверены в нашей лаборатории и на производственных площадках заказчиков. Приоритет отдается термической стабильности кромки, а затем – повышению эффективности шпинделя. Используйте их в качестве безопасной базовой величины для первоначальных тестовых резов, а затем уточните параметры в зависимости от жесткости вашего станка, биения держателя и глубины полости.
Справочная таблица для скорости вращения шпинделя (об/мин), скорости подачи и глубины резания (Ap/Ae) для закаленных сталей (H13, D2 и S136).
Прежде чем вводить эти значения, необходимо уточнить один часто неправильно рассчитываемый параметр в цеху: эффективный диаметр резания ( Deff ). Чистовая обработка с неглубокой заточкой 0.03 мм на плоской или пологой поверхности затрагивает лишь крошечный круг вблизи наконечника инструмента, снижая фактическую линейную скорость до одной трети от расчетного номинального диаметра. Никогда не рассчитывайте обороты в минуту (RPM) исходя из номинального диаметра инструмента, иначе вы будете срезать сталь и скалывать кромку — поддерживайте эффективную скорость обработки поверхности ( Vc ) в диапазоне от 60 до 90 м/мин.
Следующие параметры резания концевой фрезы с шаровым наконечником HRC65 относятся к сталям твердостью 60–65 HRC при стандартном вылете (L/D ≤ 5). При фрезеровании высокоуглеродистой высокохромистой стали D2 начинайте с подачи на 15% ниже указанной и увеличивайте ее по мере стабилизации процесса резания:
| Радиус шара (R) | Номинальный диаметр (D) | Скорость шпинделя (об/мин) | Скорость подачи (мм/мин) | Осевая глубина Ap (мм) | Радиальный шаг Ae (мм) |
Рекомендуемое приложение
|
| R0.5 | 1.0 мм | 28,000 – 36,000 | 1,200 – 2,200 | 0.015 – 0.025 | 0.02 – 0.04 |
Микрообработка оптических компонентов и разъемов
|
| R1.0 | 2.0 мм | 20,000 – 26,000 | 1,800 – 3,200 | 0.02 – 0.04 | 0.03 – 0.06 |
Точный выбор углов и крутые стены
|
| R2.0 | 4.0 мм | 13,000 – 17,000 | 2,400 – 4,000 | 0.03 – 0.05 | 0.05 – 0.10 |
Полуфабрикат/отделочная обработка средней формы.
|
| R3.0 | 6.0 мм | 9,500 – 12,500 | 2,200 – 3,800 | 0.04 – 0.07 | 0.08 – 0.15 |
Высокоскоростное фрезерование автомобильных поверхностей
|
| R5.0 | 10.0 мм | 6,000 – 8,000 | 1,800 – 3,200 | 0.05 – 0.10 | 0.12 – 0.22 |
Крупногабаритная закаленная форма для финишной обработки основания
|
Стратегии охлаждения: сухая обработка, охлаждение холодным воздухом и минимальное количество смазки (MQL).
Наше первое правило охлаждения при фрезеровании твердых материалов не подлежит обсуждению: немедленно прекратите подачу водорастворимой охлаждающей жидкости. При твердости выше 60 HRC температура в зоне резания резко возрастает, превышая 900°C (1,650°F). Подача охлаждающей жидкости вызывает сильный термический шок, образуя микротрещины в высокоалюминиевом нанопокрытии в течение нескольких минут и вызывая полное расслоение быстрее, чем при работе всухую.
На основе сравнительных испытаний в цеху, использование холодного воздуха высокого давления (5–6 бар, пневматический пистолет для холодного воздуха) или MQL обеспечивает наилучшую стабильность при заданных параметрах резания концевой фрезы с шаровидным наконечником HRC65. Холодный воздух чисто удаляет горячую стружку с открытых поверхностей, позволяя красной твердости покрытия изолировать твердосплав. Для глубоких полостей, липкой нержавеющей стали S136 или микроинструментов переход на MQL снижает трение в канавках и увеличивает длину резания примерно на 25%.
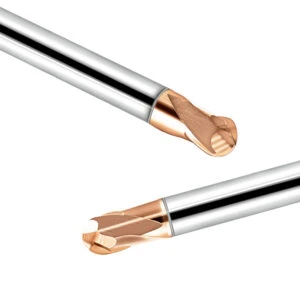
Как стабильно продлить срок службы концевой фрезы с шаровым наконечником HRC65 на 40%? 4 практических совета от технической поддержки.
При сравнении твердосплавных концевых фрез с шаровидным наконечником разных производителей многие покупатели винят в сроке службы инструмента исключительно покрытия или марки твердосплава. Однако наши инженеры каждую неделю видят другую реальность. Даже при использовании идентичных инструментов из одной партии и одной и той же программы, фактический срок службы может отличаться более чем на 100% между двумя соседними станками.
Увеличение срока службы концевой фрезы с шаровым наконечником из стали HRC65 на 40% и более редко достигается за счет покупки более дорогих фрез. Это достигается за счет точной настройки жесткости зажима, эффективных углов резания и переходов траектории инструмента в CAM-системе. Внедрите даже две из описанных ниже регулировок на производственной площадке, и вы сразу увидите экономию на шпинделе.
Обработка под углом наклона (15°–30°): избегание зоны нулевой скорости в центре шарового сочленения.
Если вы используете 5-осевой обрабатывающий центр или 3-осевой фрезерный станок с поворотным держателем под фиксированным углом, наклоните шпиндель или деталь на 15–30°. Поскольку скорость резания в точном центре шарового наконечника равна нулю, вертикальное погружение заставляет наконечник скорее вспахивать, чем срезать. Наклон не менее чем на 15° смещает рез на сферическую боковую кромку, где линейная скорость и удаление стружки значительно превосходят аналогичные параметры.
В процессе оптимизации 5-осевой чистовой обработки для швейцарского часового цеха мы изменили угол наклона с 0° до 20°. Эта единственная корректировка увеличила срок службы концевой фрезы с шаровидным наконечником HRC65 с 45 минут до более чем 110 минут и устранила следы от нижней фрезы. Всегда проводите проверку на столкновение в CAM-системе для глубоких углублений, но на открытых или средних по глубине поверхностях изменение угла наклона — это простой и эффективный способ решения проблемы.
Зажим инструмента (термопосадка против гидравлических держателей) и контроль соотношения вылета (L/D)
При устранении внезапных сколов или вибрации на месте, проверка держателя на измерительном приборе биения решает 80% проблем. Обычно виной тому старые цанги или оператор, оставляющий лишние 10 мм вылета. При фрезеровании твердых материалов каждые 0.005 мм радиального биения удваивают ударную нагрузку на одну канавку, сокращая срок службы концевой фрезы с шаровым наконечником HRC65 вдвое.
Замените стандартные цанги ER на патроны из закаленной стали и перейдите на термоусадочные или гидравлические патроны с биением менее 0.003 мм. Термоусадочные патроны обеспечивают малый зазор для обработки глубоких полостей, а гидравлические патроны отлично гасят вибрацию при больших вылетах. Держите соотношение вылета (L/D) небольшим — увеличение вылета с 4xD до 6xD снижает сопротивление вибрации почти на 35%, поэтому никогда не оставляйте ни одного лишнего миллиметра незакрепленным.
Равномерность припуска на чистовую обработку и оптимизация траекторий попутного фрезерования.
Шаровые концевые фрезы для чистовой обработки редко выходят из строя из-за постоянного нагрева; они ломаются от внезапных скачков глубины. Быстрый переход от черновой обработки с широким шагом к чистовой обработке оставляет 0.15 мм или более остаточного припоя в углах. Когда фреза, запрограммированная на обработку с шагом 0.03 мм, на высокой скорости ударяется об эти ступеньки, радиальный удар вызывает мгновенное образование микросколов.
Всегда добавляйте получистовую обработку для выравнивания припуска и строго фиксируйте траектории движения инструмента в CAM-системе для фрезерования в направлении вверх. Традиционное фрезерование вверх приводит к трению при нулевой толщине стружки, ускоряя износ боковой поверхности и упрочнение заготовки. Наконец, замените вертикальные врезки и острые углы плавными дугообразными входами и выходами, чтобы обеспечить абсолютно стабильную нагрузку при резании.
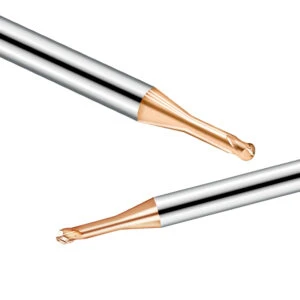
Как производитель концевых фрез с шаровым наконечником твердостью HRC65, как мы обеспечиваем стабильность качества от партии к партии?
Руководители цехов по изготовлению пресс-форм в США и Европе часто говорят нам, что их самая большая головная боль — это не качество тестовой резки. Это когда при повторном заказе партии изделий по той же самой программе внезапно начинаются сбои или сколы. Для автоматизированных производственных ячеек, работающих в режиме полного отключения электроэнергии, стабильность качества партии имеет гораздо большее значение, чем максимальный срок службы отдельного инструмента, потому что одна несоответствующая спецификации партия может испортить всю ночную смену.
Как производитель концевых фрез с шаровым наконечником HRC65 с 16-летним опытом работы в области обработки твердых материалов, мы знаем, что скорость, подача и траектория движения инструмента зависят от повторяемости геометрии. Будь то наш сверхтонкий твердосплав 0.2–0.4 мкм или отрицательный угол заточки -6°, каждый инструмент должен выходить из шлифовального станка идентичным. Если износ шлифовального круга не компенсируется должным образом во время производства, регулировка на цеховом уровне никогда не спасет качество обработки.
От правки 5-осевых шлифовальных кругов до полномасштабного оптического контроля с помощью Zoller: наша 4-этапная система контроля качества перед отгрузкой.
Мы шлифуем каждую концевую фрезу из закаленной стали за один цикл на швейцарских 5-осевых шлифовальных станках с ЧПУ Rollomatic и немецких Walter. Высокое качество станков — это лишь базовый уровень; наш четырехэтапный контроль качества обеспечивает повторяемость результатов. Во-первых, мы проводим ультразвуковой дефектоскопический контроль и металлографический анализ с использованием кобальта на поступающих твердосплавных стержнях; во-вторых, мы выполняем высокочастотную правку шлифовального круга в процессе обработки, чтобы абразивный износ никогда не изменял радиус шара.
В-третьих, каждая партия образцов первого образца и статистических образцов проходит проверку на немецком оптическом контрольном оборудовании Zoller для проверки точности профиля шарика в пределах ±0.003 мм, а также характеристик спирали и сердечника. В-четвертых, мы проверяем толщину покрытия AlCrSiN/AlTiSiN и проводим испытания на адгезию методом индентации по Роквеллу, чтобы гарантировать отсутствие расслоения при температуре выше 900 °C.
Индивидуальные геометрические решения для глубоких полостей и применений с высокой твердостью.
Стандартные формы из каталога обрабатывают 70% закаленной стали, но самые сложные задачи по изготовлению пресс-форм выполняются в оставшихся 30% — например, узкие ребра с минимальным уклоном или инструментальные стали твердостью 65 HRC. Как ведущий производитель концевых фрез с шаровым наконечником твердостью HRC65, мы разрабатываем индивидуальные геометрические модификации непосредственно на основе ваших 3D-чертежей пресс-форм и спецификаций твердости, поставляя изготовленные на заказ прототипы ступенчатых или массивных пресс-форм в течение 48 часов.
Используйте приведенные в этом руководстве проверки на наличие дефектов, геометрические правила и базовые параметры для проверки вашей текущей производственной установки. Если вы сталкиваетесь с вибрацией при обработке глубоких полостей, поломками при обработке углов или длительной полировкой сталей с твердостью выше 60 HRC, отправьте информацию о марке материала, измеренной твердости, вылете инструмента и проблемной траектории движения инструмента нашей инженерной команде для бесплатного технического анализа.