


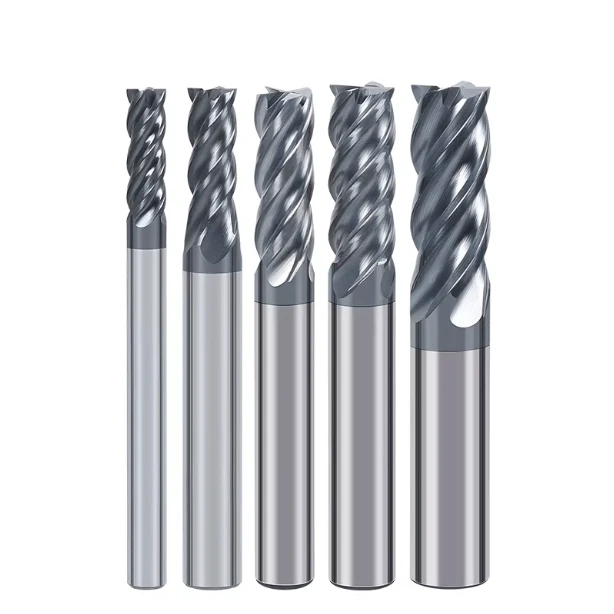
上周,德国一家中型模具加工厂向我们发出紧急求助。他们使用HRC55方头铣刀加工精密S136钢模具,但始终无法达到所需的表面光洁度。更糟糕的是,他们发现切削刃上不断出现微崩刃。他们首先想到的就是铣刀供应商涂层质量不稳定的问题。
然而,在我们分析了他们的机器数据和现场录像后,真相大白了。刀具本身没有问题。罪魁祸首是系统刚性——这个因素在高精度加工车间常常被低估。
在我从事这个行业的16年里,我见过数百次这样的情况。当加工厂采购钢材加工用立铣刀时,他们往往过分关注硬度、涂层、进给量和转速。但他们却忘记了,在20,000转/分钟的转速下,哪怕0.01毫米的挠度也会让原本“高精度”的加工变成一场彻底的灾难。
对于我们制造商而言,磨制出一把高质量的硬质合金立铣刀仅仅是成功的一半。真正的考验在于确保刀具在高负载条件下保持稳定。这种稳定性不仅仅取决于刀芯的厚度,还取决于主轴夹紧力、刀柄夹持力和悬伸控制。在切削硬质材料时,任何刚性损失都会被成倍放大。如果不解决刚性问题,即使是最昂贵的立铣刀也会沦为价格虚高的耗材。
在硬钢加工领域,刚性直接关系到效率和刀具寿命。作为一线工程师,我们不仅要对抗金属的硬度,还要对抗肉眼看不见的微小变形。
您店里现在是否有一些高端切割机因为细微的、不易察觉的振动而无法正常工作?
从“灾难性故障”现场汲取的启示:钢材切削立铣刀刚性不足导致的三大致命缺陷
当我们与北美和欧洲的一级供应商打交道时,最糟糕的消息并非价格纠纷,而是车间传来的“灾难性故障”视频。当一台五轴机床发出刺耳的尖叫声,并损坏价值数万美元的工件时,整条生产线都会被迫停工。我的经验表明,绝大多数关于钢材铣刀的投诉都源于一个问题:刚性不足。
许多操作人员认为,一台稳定的机床就能保证加工过程万无一失。但实际上,从主轴头到切削刃的每一个环节都会传递应力。我们曾经帮助一位美国客户解决合金钢刀具断裂的问题。他们使用的是我们顶级的硬质合金立铣刀生产线,但却忽略了系统的刚性。在负载作用下,这些昂贵的刀具表现得像脆弱的塑料棒一样。我们必须在主轴启动之前,从逻辑层面就防止这种情况发生。
共振(颤动)不仅仅是令人不悦的声音:它如何瞬间摧毁一支 HRC55 方头铣刀
使用 HRC55方头铣刀加工硬化钢时,共振会产生一种令任何工程师都感到不适的声音。这种振动使刀具每秒承受数千次“微冲击”。由于硬质合金硬度高但脆性大,这种不均匀的载荷会导致涂层剥落和刀刃崩裂。原本镜面般的表面瞬间变成粗糙不平的波纹状。
如果听到颤动声,不要只是下意识地降低转速。通常,更好的做法是调整每齿进给量或改变切削深度,找到一个远离机床共振频率的“最佳点”。保护刀刃并非避免受力,而是要使受力稳定且持续。如果刀尖在工件上“跳动”,即使是最好的硬质合金立铣刀也会失效。
径向跳动造成的累积误差:为什么你的立铣刀磨损不均匀
如果您的硬质合金立铣刀只有一两个刀刃磨损严重,而其他刀刃看起来却很新,那么您就遇到了径向跳动问题。在精密模具制造中,我们经常会发现刀柄系统存在微小的偏心。几微米的偏差看似很小,但在高速运转时,离心力会将该特定刀刃推离其设计极限。
我们的实验室测试表明,跳动每增加 0.01 毫米,刀具寿命就会下降 50% 或更多。虽然我们对立铣刀的制造精度引以为豪,但夹紧系统的同心度才是成功加工的先决条件。如果您在加工表面看到规律性的“条纹”,请不要过早地将责任归咎于刀具。请检查您的夹头或热缩刀柄是否存在疲劳现象。
避免“面条式”加工:长径比的指数级影响
在深腔加工中,我们经常看到操作人员使用长柄刀具进行大切削。我们称这种加工方式为“面条式”加工。您必须明白,刀具挠度与悬伸长度的立方成正比。即使硬质合金立铣刀的悬伸长度仅增加几毫米,其刚度也会呈指数级下降。
如果长悬伸不可避免,为了避免损坏,您必须大幅降低径向切削深度 (Ae)。我们通过推荐锥形颈设计或分层加工策略,解决了无数的刀具断裂问题。切勿试图违背物理定律。将刀具保持在稳定的悬伸范围内,是实现“合格”加工的唯一途径。
通过工艺优化提高硬质合金立铣刀在硬钢加工中的刚性
在无菌实验室测试刀具寿命是一回事,在繁忙车间油雾弥漫、噪音嘈杂的环境中解决实际问题则是另一回事。我们知道,即使是高性能的硬质合金立铣刀,如果没有合理的加工工艺,也只能发挥其30%以上的潜力。在走访了数百个现场后,我们发现,提高刚性的关键往往不在于购买更昂贵的设备,而在于对那些容易被忽视的工艺细节进行精细调整。
我们将机械加工视为一个整体的机械系统。从夹紧策略到切削路径,每一个改变都会直接影响主轴负载和表面光洁度。在加工高硬度材料时,我们不采用蛮力,而是优化力矢量以最大限度地减少变形。以下见解代表了我们多年来在应对最棘手项目时总结出的“车间逻辑”。
HRC55 方头铣刀的悬伸控制:稳定性的“1mm”规则
加工硬化模具钢时,我们总是告诉客户:“如果能将悬伸量缩短 1 毫米,那就去做。” 对于 HRC55 方头立铣刀来说,基材硬度极高,但本身却很脆。我们曾经在一个精密加工项目中做过一项测试:将刀具悬伸量减少不到 2 毫米,就能完全消除颤纹,并将刀具寿命提高近 30%。
这并非魔法,而是基本的物理原理。切削刀具的作用就像悬臂梁。悬伸越短,其抵抗侧向力的能力就越强。这可以防止刀刃在硬钢上“断裂”。我们建议在编程时优先考虑最小悬伸,即使这意味着需要额外时间调整夹具。但与刀具断裂或零件报废相比,这笔投入绝对物有所值。
刀柄选择之道:为何热缩配合是我们钢材加工的标准
在北美高端加工车间,热缩刀柄是钢材立铣刀的黄金标准。虽然高力筒夹夹头在粗加工中表现良好,但它们无法媲美热缩技术的360度均匀夹紧和近乎零跳动。这种方法有效地将刀具与主轴熔合在一起,最大限度地提高了静态和动态刚度。
在进行深孔铣削故障排除时,我们经常发现,改用热缩配合后,原本沉闷的沉闷声响变成了清脆均匀的回响。这种声音表明每个切削刃都均匀地分担了载荷。热缩配合刀柄需要更高的初始投资和更严格的柄部公差,但如果您想要获得完美的表面光洁度和可预测的刀具寿命,这种“刚性连接”至关重要。
顺铣与刚性的协同作用:利用物理学保护立铣刀
我们坚决提倡顺铣,尤其是在使用硬质合金立铣刀加工高强度钢材时。从机械角度来看,顺铣的切削过程始于一个逐渐变细的厚切屑。这种切削方式产生的力矢量会将刀具“推”入工件,而不是将其“抬”开。
这种方向差异显著降低了刀具切入材料时的弹性变形。我们发现逆铣还能抑制加工硬化。但是,为了防止刀具“切入”,您的机床丝杠必须零间隙。通过减少横向推力,您实际上是在利用物理原理减轻刀具的负荷。当您看到切屑像完美的逗号一样卷曲而不是被碾成粉末时,就说明这种方法奏效了。
制造业的基础性作用:选择立铣刀供应商时应考虑哪些因素
作为一名拥有16年从业经验的专家,我认为刀具的刚性在它离开磨床的那一刻就已经决定了。许多买家会被精美的宣传册或色彩鲜艳的涂层所迷惑。但硬质合金立铣刀的真正性能源于肉眼无法看到的制造细节。刚性始于原材料的选择和微观的刃口几何形状。
顶级加工中心非常重视供应商的稳定性。如果一批产品中只有 1% 的跳动超过公差,就可能毁掉一条自动化生产线。在评估立铣刀供应商时,我们会考察磨削压力、冷却液过滤和砂轮修整频率。这些“隐性”因素决定了刀具能否稳定运行,还是会在严苛的加工过程中突然失效。
基材的秘密:为什么我们坚持使用超细微粒碳化物
在硬质合金领域,晶粒尺寸至关重要。加工淬硬钢时,标准基体往往难以兼顾硬度和韧性。我们坚持使用超细晶粒基体(0.4μm 至 0.6μm)。更细的晶粒意味着更致密的分子结构和更少的内部缺陷。这使得刀具在承受高横向载荷时具有更高的弹性模量。
为什么廉价刀具看起来一模一样,却会瞬间断裂?通常是钴粘结剂分布不均造成的。如果晶粒不够细,钴就会聚集在薄弱点。我们愿意为高密度基材支付20%的溢价,因为这种微观刚性是防止刀具发生灾难性断裂的最后一道防线。
平衡刀芯厚度和槽间距:刀具设计的本质
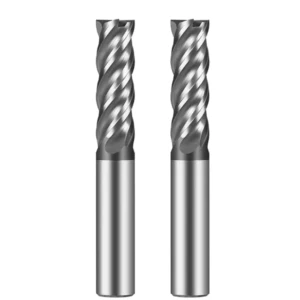
设计高性能硬质合金立铣刀是一项“加减”的练习。刀芯厚度决定了刀具的抗弯刚度。如果为了排屑而过度扩大刀槽,刀芯就会变得像柳枝一样薄而易弯曲。反之,刀芯过大则会导致切屑堆积,从而造成卡屑和断裂。
我们更倾向于锥形刀芯设计。这种设计既能增强刀柄部分的刚性,又能保持刀尖的排屑能力。这种平衡能够吸收振动,使切削过程看起来和听起来都很平滑。检查刀具时,要检查刀槽深度与刀芯厚度的比例是否符合科学平衡。卓越的设计始终是在强度和排屑能力之间取得平衡的结果。
切削刃珩磨:防止入口处脆性断裂
为什么全新的钢材立铣刀有时会在第一次切削时就崩刃?通常是因为它们太“锋利”了。在显微镜下观察,新磨的刀刃是由一排细小的锯齿组成。当它们接触到坚硬的钢材时,这些薄弱点会瞬间崩裂。我们通过在涂层前进行精确的钝化(珩磨)来解决这个问题。我们将锋利的刀刃抛光成微观的圆弧半径(R刃)。
珩磨能显著提高刀刃的微观刚度。虽然圆润的刀刃看起来可能不如锋利,但它在分散热量和机械应力方面表现出色,并能防止涂层剥落。选择用于硬钢的刀具时,应使用放大镜检查磨损情况。经过适当钝化的刀具会呈现出光滑均匀的磨损带——这是工艺稳定设计的标志。
资深机械师的诊断笔记:如何实时验证刚性
在车间里,我们常说最好的传感器就是工程师的眼睛和耳朵。现代机床虽然配备了负载监控器和传感器,但在加工硬金属时,我们仍然依靠一些细微的线索来及早发现风险。您无需等到最终检验才能知道刚性是否达标。在最初的几分钟内,系统的“活力”就能说明一切。这些诊断方法源于我们16年的制造和调校经验——一种对机械平衡的直觉式理解。
当我们走进一家陌生的车间时,首先会观察机器的动态反馈。如果硬质合金立铣刀运转正常,切屑轨迹和振动频率会形成和谐的节奏。甚至机器的安全玻璃也会出现稳定、可预测的振动。如果刚性不足,系统就会感觉“不对劲”。作为决策者,你必须解读这些信号:是继续推进,还是停下来优化设置?以下是快速诊断的三个“秘诀”。
H3:解读芯片形态:线人告诉了你什么
加工硬质模具钢时,切屑是最直接的判断依据。对于使用 HRC55 方头立铣刀进行粗加工或侧铣时,理想的切屑颜色均匀、紧实且富有弹性。它应该在吸收热量时自然卷曲。这表明刀具有效地剪切了材料,而不是打滑或蛮力切削。如果切屑看起来像细粉状灰尘或颜色不一致,则可能是由于切削刃刚性不足而导致微振动。
我们曾分析过一个H13钢材加工项目,其中切屑突然变得非常碎裂,并伴有大量毛刺。在高倍放大下,我们发现刀具发生了径向偏转。这意味着每个刀槽承受的切屑载荷不同,导致温度骤升。请记住:切屑应该带走热量,而不是带走切削刃的碎片。如果切屑形态异常,请立即检查刀具悬伸量。您的结构支撑可能已经达到极限。
H3:聆听切割:识别刚性不足的“呐喊”
如果你在车间待的时间足够长,就能了解机床的“状态”。刚性硬质合金立铣刀会发出稳定、低沉的“嘶嘶”声或“嗖嗖”声。这表明系统在稳定的共振范围内运行。然而,如果系统刚性不足——尤其是在加工深槽时——你会听到尖锐刺耳的啸叫声。这就是颤动。它是刀具以高频撞击工件时发出的声音。每一次啸叫都在加速刀具寿命的损耗。
当我们为北美加工车间提供咨询时,我们会建议他们在调整进给速度时注意频率变化。如果无论如何调整主轴转速,那种金属啸叫声都持续存在,那么很可能是刀柄的动态刚度出了问题。在这种情况下,更换铣刀品牌并不能解决问题。您需要检查夹紧力或主轴锥度的清洁度。稳定的加工应该是“安静的”——声音的纯净度反映了加工过程的可靠性。
H3:表面纹理分析:通过刀具路径痕迹识别径向偏转
你的最后一道防线是工件表面。即使是全新的硬质合金立铣刀,刚性不足也会在工件表面留下“印记”。注意刀具通过过渡区域时出现的“台阶”或脊状痕迹,或者侧壁上不规则的振动痕迹。这就是弯曲变形——偏转。当刀具无法承受径向切削力时,它会向外偏转,偏离预设路径。
我们通常只需用手指轻抚零件就能察觉到这些起伏。在高精度加工中,即使是 0.005 毫米的偏差也会影响最终的加工余量。如果您看到“鱼鳞状”纹路或纹理线突然改变方向,则说明您的刀具正在发生不稳定的弹性变形。此时不要仅仅降低进给速度;应该退后一步,加强整个系统的刚性。表面缺陷通常只是冰山一角。
刚硬不是买来的,而是后天培养的。
经过16年的刀具制造经验,我们最深刻的体会是:再好的刀具也无法在不稳固的系统上创造奇迹。刚性是无数细微决策累积的结果。它体现在我们作为立铣刀供应商选择的超细晶粒基材上,也体现在您决定在机床上减少的那1毫米悬伸量上。这些细节构成了您生产的基石。仅仅为了掩盖不稳固的系统而升级到更好的硬质合金立铣刀,最终只会带来收益递减。
真正的稳定性源于对机械原理的敬畏和敏锐的观察。我们深知在速度与精度之间寻求平衡的焦虑。刚性是一个闭环:它始于我们对芯材厚度的精细调整,最终体现在您在数控控制面板上的选择。
-
你的HRC55方头铣刀是否出现微崩刃?重新评估一下你的悬伸量——可能还有收紧空间。
-
高速钢铣削时表面光洁度不理想?试试热缩刀柄或重新计算逆铣路径中的径向载荷。
-
供应商的规格参数让你眼花缭乱?别只看产品目录,重点关注边缘的微加固和基材的一致性。
每台机器、每张图纸、每种材料都是独一无二的,没有万能的“灵丹妙药”。我们诚邀您与我们分享您的工作条件、图纸或遇到的棘手材料问题。通常,解决方案只需对力学分析进行细微调整即可。让我们深入探讨技术细节,找到那定义卓越工程的稳定性。






