


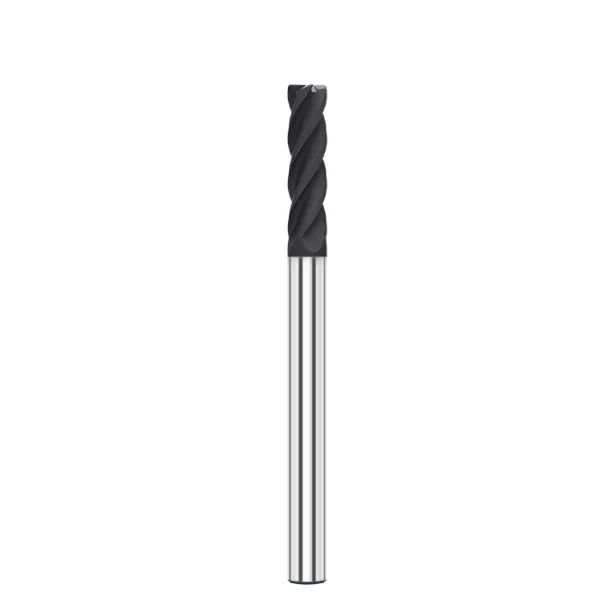
精密金型製作や電極製造において、エンジニアはしばしば根深い問題に直面します。グラファイト部品は仕上げ加工後には厳しい寸法公差を満たしますが、端部に微細なバリが発生します。これらの微細なバリは、その後の放電加工(EDM)の性能、組み立て精度、そして表面全体の品質を損なう恐れがあります。
先日、薄肉グラファイト電極の加工に苦労していた精密金型メーカーのお客様を支援しました。荒加工は順調に進んだものの、最終加工時に鋭角部分に不規則なバリが頻繁に発生していました。お客様は当初、原材料に問題があると考えていましたが、弊社が現地調査を行った結果、そうではないことが判明しました。バリの原因は、材料特性、工具摩耗、切削条件、機械の安定性といった要素が最適化されていなかったことでした。
実際のCNCグラファイト加工において、バリは単なる「切削されていない材料」であることはほとんどありません。それは、粒子の破砕、刃先の欠け、不安定な切削力によって引き起こされる動的な欠陥です。最適化されたグラファイト切削戦略がなければ、たとえ高性能な工具であっても失敗します。グラファイト切削パラメータの設定が不適切だと、必然的に刃先の欠けや表面品質の低下につながります。
バリの発生を防ぐには、エンドミルを交換するだけでなく、加工システム全体を評価する必要があります。成功の鍵は、工具形状、送り速度、工具経路の動き、集塵、仕上げ加工代にあります。高精度加工には、ダイヤモンドコーティングされたエンドミルをお勧めします。その卓越した硬度により、鋭い刃先が維持され、工具摩耗が軽減され、加工不良が解消されます。
このガイドでは、実際の現場経験に基づき、グラファイト加工におけるバリ発生の根本原因を探ります。パラメータ調整と適切な工具選定を通して、堅牢なCNCグラファイト加工品質管理プロセスを構築する方法を学びます。
黒鉛加工において真の課題は、単に一度の切削加工を行うことではなく、長時間の生産を通してバリのない高精度を維持することです。これこそ、すべての機械加工エンジニアが目指す究極の目標ではないでしょうか?
グラファイト加工におけるバリの分析:CNCグラファイト加工でバリが発生しやすいのはなぜか?
精密電極や金型の製造において、グラファイト加工時に発生するバリは、熟練した作業員にとっても悩みの種となることが多い。多くの工場では、超硬工具を使用し、厳しい公差を設定すれば、自動的に刃先欠陥を防ぐことができると考えている。しかし、実際の現場では、バリの発生は材料の結晶粒度、切削条件、工具の状態といった複雑な要素が相互に作用した結果であることが分かっている。
先日、複雑な形状の黒鉛電極を加工する工場を監査したところ、寸法検査は合格していたにもかかわらず、刃先剥離が深刻な問題となっていました。根本原因は工具寿命だけではなく、仕上げ加工時の切削負荷の変動と、加工経路の硬直性にありました。CNC黒鉛加工におけるバリの除去には、単に切削深さを浅くするだけでなく、切削システム全体を最適化する必要があります。
グラファイト刃先バリ形成メカニズム:グラファイト材料の特性は加工バリにどのように影響するのか?
グラファイト刃先にバリが発生する微細なメカニズムは、グラファイト本来の材料特性に直接起因する。荷重下で塑性変形する金属とは異なり、グラファイトは極めて脆く、脆性破壊や粒界割れによって破壊される。切削刃が材料から抜ける際、制御不能な応力集中によって、きれいなせん断切断ではなく、微細なバリが発生する。
粒径、密度、微細孔率といった要素は、高速フライス加工時の刃先形状の健全性を大きく左右する。薄肉部への送り速度が過剰になると、材料の局所的な引張強度を超え、深刻な刃先欠けが発生する。加工を成功させるには、標準的な金属加工の論理を適用するのではなく、特定の黒鉛グレードに合わせて切削負荷と刃先形状を調整する必要がある。
グラファイト加工欠陥の分析:バリ、エッジチッピング、表面欠陥の関係
加工現場では、グラファイト加工バリが単独の品質問題として発生することは稀です。通常、マイクロチッピング、過度の表面粗さ、局所的な材料剥離など、他のグラファイト加工欠陥と共存します。これらの欠陥は相互に関連しており、切削工具の摩耗に伴うわずかな切削力の急激な上昇によって引き起こされることが多いのです。
精密放電加工(EDM)用電極の場合、エッジ形状の不良は放電精度と金型キャビティのディテールに直接影響を与えます。表面欠陥のトラブルシューティングを行う際には、エンジニアは最終切削だけでなく、プロセスチェーン全体を見直す必要があります。バリは通常、集塵不良、不適切な工具経路、または過度な送り速度など、システムの不安定性を示す警告サインです。
グラファイト材料の脆さが、刃先の欠けやバリの原因となるのはなぜか?
グラファイトの脆性を理解することは、細かい部分や鋭角な角における刃先の欠けを制御する上で不可欠です。合成グラファイトは結合した炭素粒子で構成されているため、不安定な切削力によって粒界に沿って微細な亀裂が生じやすくなります。これが、標準的な形状が深い空洞や繊細な薄肉部へと移行する際に突然破損する理由です。
当社では、専用エンドミルのすくい角の調整、より高い主軸回転速度、および精密な仕上げ代を使用することで、これらの不具合を防止しています。これらの調整により切削力が均等に分散され、材料の激しい剥離が軽減されます。座標測定機(CMM)による検査にはすべて合格したにもかかわらず、エッジの欠陥が原因で目視検査に不合格となったグラファイト電極を製造した経験はありますか?

グラファイト加工品質の向上:バリに影響を与える主要因
精密な黒鉛電極および部品の製造において、エッジ欠陥は単一の局所的なミスから生じることは稀です。たとえ加工現場が特殊な工具を選定し、厳しい公差を課しても、微細なバリやエッジの欠けは依然として発生します。実際のエンジニアリング分析によれば、真の黒鉛加工品質は、原材料の選定から機械の安定性に至るまで、プロセスチェーン全体を整合させることにかかっています。
品質向上は単に送り速度を上げるだけでは実現できません。生産性を維持しながら切削負荷を安定させることが不可欠です。金型インサートのような高精度加工では、わずかな切削力の急上昇でも繊細なエッジが瞬時に損なわれる可能性があります。そのため、バリを個別の欠陥として扱うのではなく、工具摩耗、工具経路の動き、切りくず負荷、粉塵管理を相互に関連するシステムとして評価します。
バリの問題は、グラファイト表面仕上げの品質にどのような影響を与えるのか?
精密電極製造において、目視検査は寸法チェックにとどまりません。鋭角部に残った微細なバリは電極の形状を変化させ、その後の放電加工(EDM)における放電ギャップを乱します。この不安定性は放電効率を低下させ、不規則な放電パターンを生み出し、最終的な電極キャビティの黒鉛表面仕上げ品質を低下させます。
先日、グラファイト電極がCMMの仕様を満たしているにもかかわらず、放電加工の効率が著しく低下するという問題が発生しました。詳細な検査の結果、仕上げ加工パスに沿って微細なバリが発生し、放電ギャップに干渉していることが判明しました。リスクの高い手作業によるバリ取りに頼るのではなく、ツールパスの最適化、刃先加工の改良、仕上げ送りの調整を行うことで問題を解決しました。
CNCグラファイト加工において、工具摩耗はどのようにしてバリを増加させるのか?
工具の状態は、連続生産における切削安定性に直接影響します。研磨性の高いグラファイトは、超硬切削刃を急速に摩耗させ、切削先端を丸めてしまいます。工具の摩耗が進むにつれて、きれいなせん断切削は粉砕や引き裂きへと変化し、CNCグラファイト加工中に刃先が欠ける可能性が著しく高まります。
エンジニアは、工具寿命を部品数や総切削時間だけで評価すべきではありません。わずかな側面摩耗は、CMMで目に見える寸法誤差が生じるずっと前から、刃先のバリを引き起こすことがよくあります。音響フィードバック、表面の質感、コーナーの鋭さを監視することで、オペレーターはマイクロチッピングによって完成品が台無しになる前に、エンドミルを交換または交換することができます。
グラファイト加工システムの安定性は、加工品質にどのように影響しますか?
堅牢で包括的なグラファイト加工システムは、どんな高性能工具よりも遥かに重要です。完全なプロセスには、工作機械の剛性、精密な温度制御、動的なツールパスパラメータ、効果的な粉塵除去、そして確実なワーク保持が含まれます。いずれかの領域に不安定性があると、切削力が増大し、許容できないエッジ欠陥が発生します。
例えば、スピンドルの剛性が不十分だと微細な振動が発生し、真空吸引力が弱いと切削屑が切削部に詰まり、工具摩耗が加速します。こうした小さなばらつきが積み重なり、切削屑の欠けやバッチ処理における表面仕上げのばらつきといった形で現れます。貴社では、バリのトラブルシューティングをエンドミル交換のみで行っていますか?それとも、加工システム全体を最適化していますか?

グラファイトフライス加工戦略の最適化:エッジバリを低減する方法
精密電極製造において、刃先欠陥は工具の切れ味不良ではなく、加工経路のロジックの不備に起因することが多い。標準的な金属加工用加工経路では、グラファイトの極めて脆い性質が考慮されていない。複雑な空洞、薄肉リブ、鋭角なコーナーを加工する際、最適化されていない切削方向や加工代によって繊細な刃先が支えられず、深刻な微小亀裂が発生する。
効果的な黒鉛フライス加工戦略を開発するには、CAMツールパスを黒鉛特有の破壊力学に合わせて調整する必要があります。コーナーの食い込みを制御し、方向転換を滑らかにし、粗加工から仕上げ加工までの材料許容量のバランスを取ることで、機械的衝撃を大幅に軽減できます。高精度金型インサートの場合、単に高い金属除去率を追求するよりも、安定した、個々のニーズに合わせたツールパス戦略の方がはるかに重要です。
適切な黒鉛フライス加工戦略は、どのように切削応力を低減するのか?
高速フライス加工において、工具の食い込みが制御不能になることが、刃先割れの主な原因の一つです。エンドミルが材料に急激に食い込んだり、角で急激に方向転換したりすると、切削圧力が瞬時に急上昇します。この圧力上昇により、局所的な炭素粒子がきれいに切断されるのではなく、粉砕されてしまい、加工面の縁に沿ってギザギザのバリが発生します。
切削応力を低減するためには、切削開始動作、切削深さ、およびコーナーロールインルーチンを改良する必要があります。ヘリカルランピング、トロコイドパス、およびアークフィルタリングされたコーナー遷移を導入することで、均一なチップ負荷を維持できます。切削力を滑らかで予測可能な状態に保つことで、刃先の早期欠けを防ぎ、後続の仕上げ加工のために目標形状を維持できます。
荒削りおよび仕上げ加工中に、刃先のバリを防ぐにはどうすればよいですか?
荒削り工程と仕上げ加工工程の移行は、最終的な刃先の精度に直接影響します。加工時間を短縮するため、工場では荒削り後に十分な材料を残さないことが多く、仕上げ加工時に切削する材料の量が不均一になることがあります。このような材料負荷の不均一さが、ビビリ振動、温度変動、そして薄肉部における深刻な刃先の剥離を引き起こします。
部品の形状と肉厚に基づいて、材料の許容量を配分することをお勧めします。荒加工では、均一な肉厚を維持しながら、迅速かつ安定した材料除去に重点を置くべきです。仕上げ加工では、最小限の一定の切削負荷で作業を行うことができ、鋭利な工具が応力破壊や大きなバリを発生させることなく、エッジをきれいに切断できます。
クライムミリングと従来型ミリングがグラファイトバーに与える影響
優れた刃先品質を目指す場合、アップカット加工と従来型加工を比較検討することは非常に重要です。アップカット加工は工具摩擦を低減し、最大切削厚さから加工を開始するため、切削負荷が脆弱な刃先ではなく、剛性の高い材料本体に集中します。ただし、その成否は工作機械の剛性、バックラッシュ制御、適切なワーク保持に大きく左右されます。
実際の加工現場では、切削モードを特定の形状に合わせて調整します。外側プロファイルの仕上げには、切削ベクトルを内側に向け、脆い角を保護するために、アップカットミーリングが推奨されます。深いキャビティの切削では、切りくずが溜まるリスクがあるため、従来型のミーリングを戦略的に適用することがあります。貴社のCAMプログラマーは、標準化されたツールパスを使用していますか、それともグラファイトの脆い構造に合わせてツールの動きを独自に調整していますか?
グラファイトフライス加工パラメータの調整:加工パラメータによってバリを低減する方法とは?
加工現場でバリの問題が発生すると、機械工はエンドミルを急いで交換することがよくあります。しかし、工具だけが原因であることは稀です。脆性材料の加工においては、材料の結晶粒密度に合わせてグラファイトフライス加工のパラメータを調整することが、刃先の仕上がりに直接影響します。同じ工具でも、主軸回転速度、切削量、切削深さを調整すると、刃先の品質は大きく変わります。
以前、精密電極を製造する工場を監査した際、工具の摩耗は均一だったものの、微細なバリによって加工後のエッジが台無しになっていました。プログラマーが標準的な金属切削送り速度を適用していたため、不規則な切削力が加わり、繊細な角が破損していたのです。パラメータを最適化するには、個々の設定を微調整するのではなく、工具径、黒鉛密度、形状をバランスよく考慮する必要があります。
グラファイトのフライス加工において、切削速度はバリの発生にどのように影響するのか?
切削速度は、工具刃先と炭素粒子との動的な接触状態を決定づける。切削速度の設定が不適切だと、材料除去が不安定になり、刃先の深刻な裂けや工具の早期破損につながる。マイクロエンドミルを使用する場合、このバランスはさらに重要になる。不適切な速度では、切削効率と表面品質の両方が損なわれるからだ。
切削速度は、黒鉛のショア硬度、工具径、加工段階に基づいて調整します。荒加工では、切削速度と工具の安定性のバランスを取る必要があり、仕上げ加工では、鋭利な刃先を維持することが最優先されます。切削速度を材料の微細構造に合わせることで、材料の粒状構造をきれいに切断し、刃先のバリを除去できます。
送り速度と切削深さは、グラファイト加工バリにどのような影響を与えるか?
送り速度と切削深さの過剰な組み合わせは、刃先割れの主な原因です。送り速度を上げすぎると、刃先にかかる力が大きくなり、支えのない黒鉛の刃先がせん断ではなく崩壊してしまいます。同様に、軸方向の切削深さを過度に深くすると、工具のたわみが生じ、繊細な薄肉部分に深刻なチッピングが発生します。
製造現場では、一律の設定ではなく、局所的な形状に応じてパラメータを調整します。大部分の切削では積極的な切削を行いますが、最終形状に近づくにつれて切削量を減らします。浅い仕上げ加工を複数回行うことで、一定の切削圧力を維持し、繊細なコーナー形状を保護し、バリのない高精度加工を実現します。
グラファイト表面仕上げを向上させるために、スピンドル回転速度を最適化するにはどうすればよいでしょうか?
スピンドル回転速度の微調整は、振動を最小限に抑え、グラファイト表面仕上げを最適化するために不可欠です。最適な回転数で運転することで、工具のビビリや微細な欠けの原因となる高調波を防ぐことができます。スピンドル回転速度と送り速度が一致しない場合、CMM(三次元測定機)の寸法公差が正しく見えても、表面粗さは急速に悪化します。
エンジニアは、主軸負荷、切削音、表面光沢を監視することで、パラメータの調和を評価する必要があります。仕上げ加工では、主軸回転速度を上げながら歯当たりの送り量を減らすことで、研磨された表面と完璧なエッジ形状が得られます。貴社では、すべての加工で標準的な回転速度と送り量を使用していますか、それとも特定の黒鉛グレードに合わせてパラメータを調整していますか?

グラファイトエンドミルの選定:グラファイト加工におけるバリを最小限に抑えるための適切な工具の選択
精密な黒鉛部品製造において、刃先の品質は適切な黒鉛エンドミルの選定に大きく左右されます。加工現場では工具コストや加工速度を優先する場合もありますが、微細なバリの発生を防ぐには、工具形状の適合性がはるかに重要です。これは、切削ダイナミクスが刃先の完全性を左右する深穴構造や微細な電極形状において特に顕著です。
先日、汎用超硬エンドミルを使用して複雑な電極の仕上げ加工を行っている金型メーカーを支援しました。寸法公差は許容範囲内でしたが、鋭角部分に微細な欠陥が残っていました。分析の結果、標準的な切削刃の形状がグラファイトの破壊力学特性と適合していないことが判明しました。欠陥のない生産を実現するには、材料グレード、切削深さ、および加工密度に合わせて工具を適切に選定することが不可欠です。
グラファイトエンドミルの形状は、切削刃の品質にどのように影響しますか?
グラファイトエンドミルの形状(フルート数、ヘリックス角、逃げ角など)の違いは、切削性能に直接影響します。刃先の切れ味の不一致や切りくず排出不足は切削抵抗を増加させ、加工物の粉砕や刃先の欠けを引き起こします。適切な工具設計は、切りくずのスムーズな排出を確保すると同時に、繊細な加工対象物の角への機械的衝撃を最小限に抑えます。
加工現場では、加工対象の形状に応じて、切削効率、刃先強度、切りくず排出性のバランスを調整します。すくい角が大きすぎると刃先が早期に摩耗する可能性があり、一方、刃先が鈍いと材料をきれいに切断するのではなく、押しつぶしてしまうことがあります。特定の黒鉛グレードに合わせてカッター形状を最適化することで、安定した材料除去を実現し、刃先の欠陥をなくすことができます。
2枚刃と4枚刃のグラファイトエンドミルの選び方
2枚刃と4枚刃のグラファイトエンドミルのどちらを選ぶかは、完全に加工目的によって決まります。2枚刃エンドミルはフルートの溝幅が大きいため、大量の粉塵排出が重要な荒加工や深溝加工に最適です。一方、4枚刃エンドミルはコア剛性が高く、刃の通過頻度も高いため、精密仕上げ加工に適しています。
高精度加工においては、加工工程全体を通して両方の工具タイプを組み合わせて使用します。荒加工では、粉塵の排出を最大限に高めるために2枚刃エンドミルを使用し、仕上げ加工では、振動を最小限に抑え、表面の質感制御を行うために4枚刃エンドミルを使用します。この戦略的な組み合わせにより、切削時の振動を低減し、刃先の深刻な剥離を防ぎます。
鋭利な刃先設計は、グラファイト刃のバリを最小限に抑えるのにどのように役立つのでしょうか?
脆い炭素構造を加工する際、刃先の破損を防ぐには、切れ味の良い刃先設計が不可欠です。グラファイトは連続的な切りくず形成ではなく粒子破壊によって破損するため、鈍い刃先や不適切な研磨処理を施した刃先はハンマーのように作用し、結晶粒界を破壊します。一方、鋭利で安定した刃先は、微細な亀裂を伝播させることなく、粒子をきれいに切断します。
連続生産においてこの切れ味を維持するために、当社では精密な刃先加工と特殊なダイヤモンドコーティングを組み合わせています。この組み合わせにより、切削力が安定し、刃先の丸みが早期に発生するのを防ぎ、きれいな形状を実現します。現在お使いのグラファイト工具は、脆性材料の除去専用に設計されたものですか、それとも金属切削用に改良された設計のものを使用していますか?

ダイヤモンドコーティングされたグラファイトエンドミル:グラファイト加工品質を向上させるためのツーリングソリューション
連続的な黒鉛電極および金型部品の製造において、摩耗は依然として工程安定性に対する最大の脅威である。高密度黒鉛の機械加工では、コーティングされていない工具の形状が時間とともに急速に劣化する。切削力が上昇するにつれて、ワークピースのエッジが欠け、公差がずれ、大量生産バッチ全体で表面仕上げ品質が低下する。
先日、グラファイト電極を大量生産している工場を監査したところ、初期の製品は検査に合格していたものの、工具の劣化に伴い微細な欠けが頻繁に発生するようになりました。根本原因は、継続的な摩擦に対する工具の耐摩耗性の低さでした。ダイヤモンドコーティングされたグラファイトエンドミルに切り替えたことで、摩耗した超硬カッターの速度や送り速度を調整するだけの場合よりも、切削メカニズムがはるかに安定しました。
ダイヤモンドコーティングされたグラファイト製エンドミルは、どのように工具摩耗を低減するのでしょうか?
グラファイトフライス加工における工具の劣化は、高速回転時に研磨性の微細粉末が切削刃を絶えず擦りつけることに起因します。コーティングされていない超硬エンドミルは、逃げ面摩耗が急速に進行し、刃先が鈍化し、機械的な粉砕が増加します。高硬度ダイヤモンド膜を導入することで、粒子による継続的な摩耗に対する超硬質のバリアが形成され、工具の摩耗を低減できます。
これらの特殊エンドミルは、極めて高い表面硬度によって、長時間の切削サイクルでも鋭利な刃先形状を維持します。しかし、工具の寿命はコーティング硬度だけでなく、基材の選択、刃先処理、コーティングの密着強度など、多くの要素に左右されます。これらの要素を加工パラメータに適切に合わせることで、長時間の生産においても安定した性能を確保できます。
ダイヤモンドコーティングは、グラファイトの表面仕上げをどのように向上させるのか?
厳しい表面粗さ目標を維持するには、刃先の丸みを防ぐ、鋭く安定した切削形状が必要です。標準的なエンドミルは摩耗すると、切削機構がせん断から研磨へと変化し、大きな工具痕や局所的な表面の欠けが生じます。精密放電加工(EDM)電極の製造においては、刃先の完全性を維持することが最終的な加工品質に直接影響します。
適切な加工条件下では、高品質のダイヤモンドコーティングを施すことで、刃先の急速な摩耗を防ぎ、目標とするグラファイト表面仕上げ仕様を維持できます。しかし、ダイヤモンドコーティングは、根本的な加工上の欠陥を魔法のように解決するものではありません。機械の振動、不適切な送り速度、または不十分な粉塵制御が存在する場合、工具の改良だけでは品質上の欠陥を解消することはできません。
信頼できるダイヤモンドコーティンググラファイトエンドミルのメーカーを選ぶには?
金型サプライヤーの選定においては、購入価格だけでなく、技術的な専門知識を評価することが重要です。優れたサプライヤーは、厳格なコーティング工程管理、適切な微粒子基材の選定、そして高度なアプリケーションエンジニアリングの知識を備えている必要があります。金型の形状を特定の黒鉛密度に適合させる能力こそが、長期的な製造現場での成功を左右するのです。
ダイヤモンドコーティングされたグラファイトエンドミルのメーカーを評価する際には、用途に応じたアドバイス、カスタムエッジ加工、テストツールの検証を提供するサプライヤーを探しましょう。信頼できるパートナーは、バリや摩耗の問題を解決するために、集塵、ツールパス、機械の剛性など、プロセス全体を評価します。現在ご利用の工具サプライヤーは、既製品のエンドミルを販売しているだけですか、それともグラファイト加工に特化したエンジニアリングソリューションを提供していますか?

グラファイト加工システムの最適化:安定したバリのない加工プロセスの確立
均一でバリのないグラファイト部品を加工するには、個々の変数を調整するだけでは不十分です。工具の形状、ツールパスのロジック、パラメータ、機械の安定性は、加工現場で常に相互に影響し合っています。新品のダイヤモンドコーティング工具であっても、ツールパスが不安定であれば鋭利なエッジが欠けてしまいます。逆に、送り速度を最適化しても、スピンドルの振れやワーク保持の剛性不足を克服することはできません。
グラファイト加工システムの最適化を成功させるには、生産チェーンのあらゆる段階を整合させる必要があります。精密放電加工電極や複雑な金型インサートを加工するエンジニアは、ワークフローを総合的に評価しなければなりません。工具の形状は材料グレードに合致しているか?加工パラメータは形状に合わせて調整されているか?機械の剛性はスムーズな切削力を支えることができるか?これらの詳細を解決することで、信頼性が高く再現性のある品質が保証されます。
CNCマシンのセットアップは、高品質なグラファイト加工をどのようにサポートするのでしょうか?
刃先欠陥の多くは、プログラミングエラーではなく、機械の安定性の限界に起因します。脆い黒鉛は、微小振動や切削力の変動に非常に敏感です。深い空洞や薄いリブを加工する際には、主軸精度、工具の突き出し量、治具の剛性、軸加速度の調整を確認することが非常に重要です。
適切なCNCマシンのセットアップは、連続的な材料除去に必要な制振効果を提供します。工具の突出を最小限に抑え、ワークの保持をしっかりと行い、スピンドルの振れを確認することで、繊細な角を破損させる異常な振動を排除できます。高い機械剛性を維持することで、スムーズな切削パスが実現し、エッジの欠けを防ぎ、バッチ生産全体を通して厳しい表面公差を維持できます。
グラファイト粉塵の制御は、どのように加工不良を低減させるのか?
グラファイト粉塵の除去は、工場管理者が見落としがちな重要な工程変数です。切削領域に研磨性の炭素粉塵が詰まると、切りくず負荷が変化し、工具摩耗が加速し、表面仕上げが劣化します。効果的なグラファイト粉塵対策を実施することで、加工物の品質と機械部品の寿命の両方を直接的に保護できます。
高効率の真空吸引により切断部を清潔に保ち、研磨粉塵の再切断や熱の蓄積を防ぎます。効果的な吸引により、工具とワークピースの接触が安定し、刃先の丸みや表面の傷の発生を抑制します。大量生産においては、粉塵管理は単なる清掃作業ではなく、不可欠な品質管理メカニズムです。
工具、パラメータ、および機器はどのように組み合わさって、完全な黒鉛加工システムを形成するのでしょうか?
信頼性の高い精度を実現するには、工具、パラメータ、機械機構が調和して機能する、完全な黒鉛加工システムを構築する必要があります。エンドミルをアップグレードしたり、送り速度を微調整したりするだけでは、長期的な成功はほとんど得られません。最も効果的なアプローチは、特定の黒鉛グレードと部品形状に合わせてカスタマイズされた統合プロセスを設計することです。
現在、刃先のバリの発生、工具寿命のばらつき、表面仕上げの不良といった問題に対処している場合は、加工工程全体の設定を見直してください。使用している工具は、グラファイトの脆性破壊特性に合わせて設計されていますか?ツールパスのパラメータは、均一な切削負荷を維持していますか?現在の加工工程において、刃先の品質を制限している主なボトルネックは、工具、パラメータ、それともシステム全体の連携でしょうか?

よくある質問:グラファイト加工用バリ
精密金型メーカーや電極メーカーを長年にわたりサポートしてきた中で、エッジ欠陥や表面仕上げのばらつきは、依然として最大の技術的課題となっています。仕上げ加工中のエッジの欠けは、単一の故障箇所に起因することは稀です。むしろ、材料の脆性破壊、工具の劣化、パラメータの不一致、最適化されていないツールパス処理などが複合的に作用した結果です。
このFAQでは、実際の機械加工エンジニアリングの経験に基づき、現場でよく寄せられる質問にお答えします。バリの根本原因、プロセス最適化戦略、工具選定の論理、ダイヤモンドコーティングの実際の効果など、実践的な洞察が得られます。これらの専門家によるソリューションを活用して、現在の設備、材料グレード、パラメータを見直し、よりクリーンなエッジを実現しましょう。
CNCグラファイト加工でバリが発生するのはなぜですか?
脆性炭素材料において、グラファイトの切削バリは、アルミニウムや鋼鉄に見られるような延性バリではなく、局所的な破壊欠陥です。グラファイトは塑性変形を起こさないため、材料除去は微小亀裂と粒子剥離によって起こります。切削力が急激に増加したり、工具の切れ味が鈍ったりすると、局所的な応力集中によって、支持されていないエッジに沿って炭素粒子が不均一に粉砕されます。
刃先割れを防ぐには、切削力、工具の切れ味、コーナー部の切削経路を定期的に確認する必要があります。送り速度が高すぎる、切削深さが深すぎる、アップカット加工の設定が不適切、主軸の振れが大きいと、刃先割れが著しく悪化します。一定の切削負荷を維持し、切れ味の良い工具形状を使用することで、繊細なプロファイルの縁に沿った脆性破壊を防ぐことができます。
CNC加工時に発生するグラファイトエッジのバリを低減する方法は?
グラファイト刃先のバリを低減するには、手作業による後処理に頼るのではなく、加工工程全体を最適化する必要があります。まず、荒加工と仕上げ加工の間の材料許容量を調整し、切削負荷が均一になるようにします。工具が刃先に移行する際に急激な力が加わるのを防ぐため、常に円弧フィルタリングされた進入方法とロールインコーナールーチンを実装してください。
加工現場では、工具の切れ味を維持し、刃当たりの送り量を制御し、集塵を最適化することが非常に重要です。CAMツールパスのスムーズな遷移は、鋭角部や脆弱なリブに沿った微小亀裂の発生を防ぎます。さらに、工作機械の剛性を確保し、主軸の振れを最小限に抑えることで、刃先の深刻な欠けを引き起こす異常なビビリ振動を排除できます。
バリのないグラファイト加工に最適なグラファイトエンドミルはどれですか?
バリのないグラファイト加工を実現するには、部品の形状とグラファイトの密度に基づいてエンドミルを選定する必要があります。あらゆる加工に対応できる万能カッターは存在しません。小型電極には鋭利な刃先と高い逃げ角が求められる一方、深溝加工には最大限の芯剛性と大容量の粉塵排出能力が要求されます。
各加工工程において、フルート数、コア強度、ヘリックス角、コーティングの種類を評価してください。2枚刃エンドミルは、優れた集塵性能により荒加工や深溝加工に最適です。4枚刃エンドミルは、コア剛性と刃の通過頻度が高く、高精度仕上げ加工に最適です。
ダイヤモンドコーティングされたグラファイトエンドミルは、グラファイトの表面仕上げを向上させることができますか?
ダイヤモンドコーティングされたグラファイトエンドミルを使用することで、長時間の生産における刃先安定性と表面品質が大幅に向上します。研磨性の高いグラファイト粉塵は、コーティングされていない超硬合金の刃先を急速に丸め、切削のダイナミクスをクリーンなせん断から研磨摩擦へと変化させます。超硬質のダイヤモンド膜は刃先の形状を維持し、時間の経過に伴う刃先の劣化を防ぎます。
しかし、ダイヤモンドコーティングは、加工パラメータの不備や設定の柔軟性を補うことはできません。ツールパスがビビリ振動を引き起こしたり、送り速度が不正確だったり、集塵が不十分だったりすると、表面欠陥は解消されません。ダイヤモンドコーティングは、安定した治具と精密なパラメータ設定を備えた、既に最適化された加工システムに組み込んだ場合に最も効果を発揮します。






