



Понимание преимуществ сферических концевых фрез при обработке закаленной стали
В таких отраслях, как производство пресс-форм и прецизионных деталей, шаровые концевые фрезы предпочтительны для обработки закаленной стали благодаря их превосходным возможностям контурной обработки и контролю качества поверхности. При работе со сталью с твердостью от HRC55 до HRC65 выбор соответствующего материала инструмента, геометрии и обработки поверхности имеет решающее значение. Использование цельнотвердосплавной шаровой концевой фрезы, предназначенной для закаленной стали, может повысить эффективность обработки, продлить срок службы инструмента и обеспечить стабильное качество продукции.
Что такое концевая шаровидная фреза?
Шаровая концевая фреза имеет полусферический наконечник, что делает ее идеальной для трехмерной контурной обработки и обработки сложных поверхностей. В отличие от стандартных квадратных концевых фрез, ее уникальная геометрия обеспечивает плавные переходы в трехмерном пространстве, уменьшая помехи от острых углов. Высокопроизводительные шаровые концевые фрезы обычно изготавливаются из сверхтонкого твердосплава и покрываются передовыми технологиями PVD, такими как TiAlN или AlCrN, что повышает износостойкость и производительность в условиях высоких температур.

Применение сферических концевых фрез при 3D-обработке поверхностей
Шаровые концевые фрезы широко используются для обработки сложных поверхностей произвольной формы, полостей пресс-форм и контуров изделий. Типичные области применения включают :
-
Стали для литьевых форм (например, H13, S136) .
-
Термообработанные холоднокатаные стали для изготовления пресс-форм (например, D2, SKD11) .
-
Детали высокой точности с R-углами, фасками и сферическими структурами .
Их непрерывные и плавные траектории резания особенно полезны в 5-осевых или 3+2-осевых системах ЧПУ, снижая необходимость в смене инструмента и повышая эффективность обработки.
Уникальные преимущества при обработке закаленной стали
При обработке закаленной стали с твердостью выше HRC60 шаровые фрезы обладают рядом преимуществ, особенно при использовании твердосплавных концевых фрез, предназначенных для обработки материалов высокой твердости :
-
Благодаря полусферической конструкции минимизировано вмешательство кончика инструмента, что снижает риск сколов при работе с твердыми материалами .
-
Улучшенное качество поверхности, подходящее для контурной или спиральной обработки, позволяющее добиться зеркальной поверхности .
-
Поддержка высокоскоростной обработки (HSM) со стабильной производительностью в условиях высоких скоростей .
-
Увеличенный срок службы инструмента благодаря использованию твердосплавных материалов и высокотемпературных покрытий, обеспечивающих износостойкость даже при сухой резке или минимальной смазке .
Благодаря этим свойствам сферические концевые фрезы из цельного твердого сплава легко адаптируются и экономически выгодны как для высокоточной обработки пресс-форм, так и для эффективной черновой обработки твердых материалов.
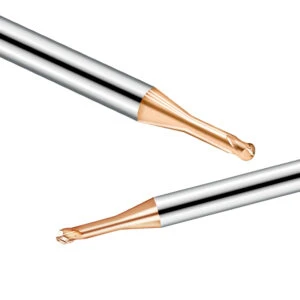
Проблемы обработки закаленной стали
В области высокоточного производства обработка закалённой стали представляет собой высокотехнологичную задачу. С повышением твёрдости материала проблемы, связанные с процессом обработки, становятся всё более серьёзными. Выбор инструмента, настройка параметров резания и управление процессом сталкиваются с серьёзными трудностями, будь то повышение эффективности высокоскоростного фрезерования или обеспечение целостности поверхности при чистовой обработке. Особенно при использовании твердосплавных концевых фрез для обработки закалённой инструментальной стали ключевым вопросом становится баланс эффективности и стойкости инструмента.
Балансировка твердости материала и стойкости инструмента
Закаленные стали обычно имеют твердость от HRC55 до HRC65, что делает их чрезвычайно износостойкими, но также ускоряет износ инструмента. Непрерывная резка может привести к накоплению тепла от трения, вызывая быстрое изнашивание режущей кромки. Даже высокопроизводительные твердосплавные концевые фрезы могут преждевременно выйти из строя из-за износа по границам, микросколов или термического растрескивания, если скорость подачи или условия охлаждения не оптимизированы. Для решения этих проблем рекомендуется использовать сверхтонкие твердосплавные фрезы с высокой красностойкостью и высокотемпературными покрытиями, такими как AlCrN или TiSiN, а также эффективно контролировать накопление тепла при резке.

Проблемы силы резания и вибрации
Плотная внутренняя структура закаленной стали обеспечивает более высокое сопротивление резанию по сравнению с обычной сталью. В условиях низкой жесткости это может привести к вибрациям при резании и вибрации инструмента, вызывая дефекты поверхности, такие как «следы вибрации» и «следы повторной обработки». Эти проблемы не только влияют на точность заготовки, но и могут привести к разрушению режущей кромки инструмента. Для решения этой проблемы следует учитывать следующее :
-
Оптимизация количества лезвий и угла наклона спирали инструмента .
-
Правильно согласуйте скорость вращения шпинделя и скорость подачи .
-
Обеспечение жесткой конструкции системы для заготовки и приспособления .
При трехкоординатной или пятикоординатной обработке криволинейных поверхностей использование шаровидной фрезы с переменным шагом зубьев позволяет подавить резание в зоне резонанса, повышая общую стабильность обработки и срок службы инструмента.
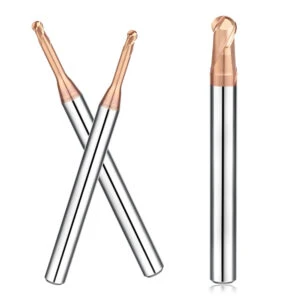
Выбор подходящей сферической концевой фрезы
Для успешной обработки закаленной стали с твердостью выше HRC55 необходимо выбрать правильную конфигурацию инструмента. Оптимальная концевая фреза для закаленной стали определяется комплексным подбором материала инструмента, типа покрытия и геометрических параметров. При обработке 3D-поверхностей или полостей детальный выбор шаровой концевой фрезы напрямую влияет на стабильность обработки, качество поверхности и срок службы инструмента.
Выбор покрытия: TiAlN или AlCrN
Покрытия служат первой линией защиты между инструментом и материалами высокой твердости, обеспечивая защиту от высокотемпературного окисления и замедляя износ инструмента .
-
TiAlN : Обладает превосходной износостойкостью и термостойкостью, подходит для фрезерования твердых материалов в условиях высокоскоростной сухой резки или охлаждения масляным туманом .
-
AlCrN : Лучше подходит для обработки высокотвердой стали, особенно в условиях высоких температур резки. Благодаря более прочной адгезии предотвращает отслаивание из-за колебаний температуры, обеспечивая превосходную термическую стабильность и трещиностойкость .
Для стали высокой твердости (HRC60+) рекомендуется выбирать твердосплавные сферические концевые фрезы с покрытием AlCrN, чтобы значительно увеличить срок службы инструмента в высокотемпературных зонах, особенно при непрерывной чистовой обработке.

Материал инструмента: сверхтонкий карбид против легированной стали с покрытием
Матрица инструмента определяет его ударопрочность и стабильность режущей кромки, что является основой успеха или неудачи резки закаленной стали.
- Несмотря на то, что инструменты из легированной стали с покрытием имеют низкую стоимость, они подвержены пластической деформации и преждевременному износу при обработке высокотвердых материалов и не рекомендуются для обработки твердых сталей.
- Сверхтонкая вольфрамовая сталь обладает высокой твёрдостью, высокой красностойкостью и высокой устойчивостью к сколам, идеально подходит для твёрдой резки и высокоскоростного фрезерования. Высокая плотность структуры и равномерное распределение зерна обеспечивают длительную остроту режущей кромки и предотвращают её сколы.
Использование сверхтонких твердосплавных концевых фрез для закаленной стали не только повышает долговечность, но и закладывает основу для стабильного зеркального качества поверхности.
Влияние радиуса вершины инструмента на качество поверхности
Радиус режущей кромки сферического инструмента напрямую определяет точность перекрытия и детальность воспроизведения траектории поверхности. Его конструкция влияет не только на производительность обработки, но и на качество обработки поверхности, а также на силовое состояние инструмента.
- Меньший радиус (например, R0.5): подходит для участков со сложной детализацией, таких как углы форм и тонкие ребра, но обладает слабой устойчивостью к сколам.
- Больший радиус (например, R1.0 или R2.0): подходит для гладких участков или грубой и тонкой комплексной обработки, повышает общую жесткость, уменьшает изменения нагрузки на инструмент и снижает риск вибрации при резании.
На практике выбор правильного радиуса сферического наконечника для обработки закаленной стали должен учитывать форму, требования к точности и стратегию обработки деталей. Например, если непрерывная поверхность проходит по контуру, выбор сферического наконечника с радиусом R1.0 или R1.5 помогает стабилизировать обработку и получить равномерную чистоту поверхности.
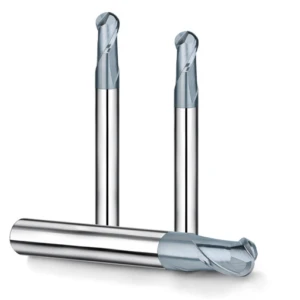
Распространенные проблемы и рекомендации по их устранению
При обработке закаленной стали, даже при использовании высококачественной твердосплавной сферической фрезы, неизбежно возникают различные практические проблемы, такие как ненормальный износ, дефекты поверхности, вибрация и т. д. Эти явления часто являются следствием необоснованных параметров резания, выбора инструмента или стратегии обработки. Понимание механизма этих проблем поможет своевременно корректировать процесс в процессе производства, повышая общую стабильность и срок службы инструмента.
Что делать, если износ инструмента ненормальный?
При фрезеровании закаленной стали износ инструмента при обработке закаленной стали проявляется в основном следующим образом:
- Износ боковых кромок.
- Растрескивание кромок.
- Наращенный край.
- Термические трещины.
Слишком высокая подача или слишком большая глубина резания, приводящая к перегрузке режущей кромки;
- Материал инструмента недостаточно твердый или покрытие имеет плохую термостойкость.
- Неиспользование надлежащих методов охлаждения/смазки, концентрация тепла.
- Инструмент недостаточно пассивирован, начальная режущая кромка слишком острая и легко ломается.
Предложения по решению:
- Выбирайте твердосплавные концевые фрезы с износостойким покрытием для стали HRC60, например, с покрытием AlCrN или TiSiN.
- Разумно установите параметры резания, особенно уменьшите влияние угла входа инструмента.
- Попробуйте использовать холодный воздух или микросмазку масляным туманом, чтобы уменьшить тепловую нагрузку.
- Реализуйте предшлифовальную пассивацию для повышения прочности режущей кромки и ее противоизломности.

Причины и меры противодействия поверхностным ожогам или микротрещинам
Поверхностные ожоги, синева и даже микротрещины, возникающие при твердом фрезеровании, чаще всего вызваны окислительным ожогом или термической усталостью. Типичные случаи включают:
- Скорость инструмента слишком низкая или траектория резания слишком сильно перекрывается.
- Инструмент подвергается сильному износу в течение длительного времени, и накапливается тепло трения.
- Отсутствие эффективного охлаждения приводит к локальной концентрации тепла.
- Повторная обработка закаленных поверхностей вызывает деградацию тканей.
Как с этим бороться:
- Для высокоскоростного фрезерования твердых материалов используйте твердосплавную концевую фрезу с высокой термостойкостью.
- Используйте стратегию «попутного фрезерования», чтобы сократить время трения между инструментом и материалом.
- Уменьшите мгновенный тепловой удар за счет оптимизации траектории инструмента (например, спиральной резки и компенсации дуги).
- При необходимости используйте направленный холодный воздух или внутреннюю систему охлаждения для быстрого охлаждения.
Кроме того, для определения наличия усталостных трещин можно использовать методы поверхностной дефектоскопии (например, с помощью магнитного порошка или ультразвука), а в высокоточных формах следует избегать ранних признаков прожогов.

Методы компенсации вибрации во время обработки
Вибрация при обработке твердосплавными сферическими фрезами — распространённая проблема качества, особенно при финишной обработке сложных трёхмерных поверхностей или крупногабаритных пресс-форм. Она проявляется в виде «периодической ряби» или «неровной текстуры обработки» и часто вызвана следующими факторами:
- Вылет инструмента слишком большой, а жесткость недостаточна.
- Геометрия инструмента не совпадает (например, одинаковые лезвия и одинаковый шаг).
- Частота вращения шпинделя перекрывается с зоной резонанса станка.
- Жесткость зажима заготовки низкая, что приводит к резонансу.
Методы корректировки включают в себя:
- Выберите твердосплавную шаровую концевую фрезу с переменным шагом для контроля вибрации (конструкция с переменным шагом);
- Укоротите удлинитель инструмента или используйте усиленный держатель инструмента.
- Попробуйте изменить скорость вращения шпинделя, чтобы избежать зоны резонанса.
- Повысить жесткость системы креплений, чтобы исключить микроперемещения во время обработки.
Кроме того, при 5-осевой обработке использование наклонного угла входа и постоянной линейной скорости режущей кромки инструмента может эффективно снизить периодические колебания, вызванные «качанием режущей кромки инструмента».

Анализ случая: Практический опыт использования шаровых концевых фрез для обработки литейной стали HRC60.5
При обработке стали для пресс-форм высокой твёрдости (например, HRC60.5) сферические концевые фрезы часто используются для высокоточной чистовой обработки дна полостей, поверхностей произвольной формы или переходных зон. Мы поможем инженерам-программистам ЧПУ и производителям пресс-форм лучше понять, как решать реальные задачи обработки. Ниже представлен реальный пример, на котором мы делимся нашим практическим опытом и процессом оптимизации параметров при использовании сферических концевых фрез Samhotool для обработки стали для пресс-форм твёрдости HRC60.5.
Требования к подготовке проекта и обработке
Данный проект предназначен для изготовления литьевой полости прецизионной литьевой формы. Материал — SKD11 с твёрдостью HRC60.5 после термообработки. Требования:
- Шероховатость поверхности после тонкой обработки составляет Ra ≤0.005 мм (близка к зеркальному эффекту).
- Изогнутая поверхность сплошная, без ступенчатых линий, пригодна для последующей полировки.
- Время обработки ограничено, каждая заготовка должна быть готова в течение 50 минут.
Эта задача предъявляет чрезвычайно высокие требования к точности инструмента, контролю траектории обработки и стабильности обработки. Поэтому в качестве основного инструмента была выбрана двухзубая твердосплавная сферическая концевая фреза SamhoTool для обработки закаленной стали.

Выбор инструмента, срок службы и точность обработки поверхности
Сферическая фреза Samhotool из сверхтонкой вольфрамовой стали с покрытием AlCrN обладает превосходной износостойкостью при высоких температурах и прочностью режущей кромки. Применение:
- Каждый инструмент обрабатывает в среднем 6 полных полостей, а срок службы инструмента превышает 150 минут непрерывной резки.
- Измеренная шероховатость поверхности составляет Ra 0.0045~0.0.005 мм, что соответствует уровню зеркала.
- Кромка инструмента изнашивается равномерно, преждевременных сколов и термических трещин не обнаружено.
- Вибрация во время обработки стабильная, без явных дребезжаний и посторонних звуков.
Это показывает, что данная модель твердосплавной сферической концевой фрезы для литейной стали HRC60.5 может обеспечить хорошую износостойкость и стабильную производительность резания при фактической обработке литейных форм и особенно подходит для сцен с высокоточными криволинейными поверхностями и требованиями к зеркальному отображению.

Резюме и предложения
Для задач трёхмерной обработки поверхностей закалённой стали (HRC3–HRC55) и других материалов высокой твёрдости шаровые фрезы стали распространённым инструментом для обработки пресс-форм и полостей благодаря своей уникальной геометрии и плавной траектории. В данной статье систематически рассматриваются основные методы фрезерования твёрдых материалов на основе стратегий выбора инструмента, сложностей обработки и практического опыта. Ниже приводится краткое изложение технических аспектов и практических рекомендаций, изложенных в полном тексте, которые помогут вам оптимизировать эффективность и качество ежедневного производства.
Обзор ключевых навыков
- При выборе инструмента приоритет следует отдавать моделям с высокой красностойкостью и высокой адгезией покрытия, например, твердосплавным сферическим концевым фрезам для закаленной стали с использованием AlCrN или TiSiN.
- Выбор стратегии траектории должен быть адаптирован к местным условиям. Сочетание траекторий одинаковой высоты, фрезерования и одинаковой кривизны может снизить вибрацию инструмента и улучшить качество обработки поверхности.
- В процессе обработки следует уделять внимание подбору параметров резания, включая подачу на зуб (fz), глубину резания (ap) и способ ввода инструмента.
- При обработке материалов с высокой твёрдостью HRC стратегия охлаждения особенно важна. Рекомендуется использовать минимальное количество смазки (MQL) или резку без смазки холодным воздухом для уменьшения зоны термического влияния.
Рекомендации по предотвращению распространенных ошибок
Многие поломки инструментов при обработке твердых сталей вызваны не качеством самого инструмента, а следующими распространенными ошибками:
- Слишком низкая скорость подачи: это приведет к более длительному трению инструмента о материал, что приведет к локальным ожогам или образованию наростов на кромке.
- Игнорирование жесткости вылета инструмента: если вылет шаровидной фрезы слишком большой, очень легко образуются следы вибрации или трещины на кромке.
- Несвоевременная замена изношенных инструментов: Изношенные инструменты с большой вероятностью могут стать причиной термических трещин в высокотвердых материалах, что скажется на качестве поверхности заготовки.
- Использование одних и тех же параметров для разных материалов: Теплопроводность и стойкость к резанию сталей HRC45 и HRC62 существенно различаются, и эти параметры не могут быть универсальными.
Поэтому рекомендуется создать механизм контроля стойкости инструмента и качества поверхности для постепенного накопления данных по обработке в разных партиях и уровнях твердости.






