


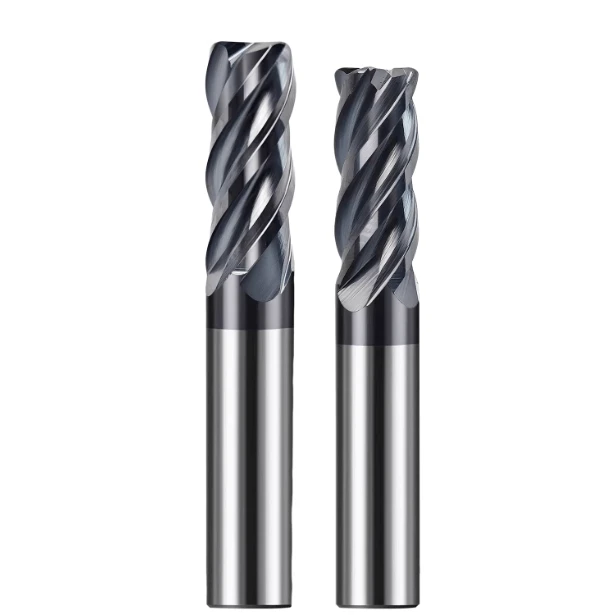
In den letzten Jahren sind wir bei Projekten verschiedener Kunden im Bereich der Formen- und Präzisionsteilebearbeitung immer wieder auf ein Problem gestoßen: Bei einer Materialhärte über 50 HRC können herkömmliche Schruppverfahren und -werkzeuge keine durchgängig stabile Bearbeitung gewährleisten. Selbst mit Hochleistungs-Hartmetall-Schruppfräsern treten häufig Probleme wie Werkzeugspitzenausbrüche, ungleichmäßiger Schneidkantenverschleiß und plötzlicher Werkzeugbruch auf. Unsere Erfahrung zeigt, dass das Problem nicht allein am Werkzeugmaterial liegt – es hängt oft mit der falschen Auswahl, Geometrieauslegung und Parameteranpassung der Schruppfräser für gehärteten Stahl zusammen.
Durch jahrelange Praxiserfahrung wissen wir, dass Schneidkantenform, Zahnteilung und die Leistung eines 4-schneidigen Schruppfräsers bei tiefen Nuten oder hohen Schnittkräften die Bearbeitungsstabilität maßgeblich beeinflussen. Immer wieder berichten Kunden, dass Werkzeuge derselben Charge auf verschiedenen Werkzeugmaschinen sehr unterschiedliche Ergebnisse liefern können, was wiederholte Vor-Ort-Prüfungen erforderlich macht. Als Hersteller von CNC-Schruppfräsern konzentrieren wir uns daher nicht nur auf die Materialhärte und die Zuverlässigkeit der Beschichtung, sondern optimieren auch die effektive Schnittlänge, die Spanabfuhr und die thermische Stabilität jedes Werkzeugs anhand realer Bearbeitungsszenarien.
Beim Schruppen von gehärtetem Stahl überwachen wir üblicherweise die maximalen Schnittkräfte, das Werkzeugverschleißbild und die Bearbeitungsgeräusche, um festzustellen, ob das Werkzeug instabil wird. Diese Beurteilungen basieren auf langjähriger Erfahrung und nicht allein auf theoretischen Parametern. Daher führen wir vor jedem Projekt mit unseren Kunden Kleinserienprüfungen durch, um sicherzustellen, dass die Schruppfräser für gehärteten Stahl tatsächlich für ihre Werkstücke und ihren Bearbeitungsrhythmus geeignet sind.
Haben Sie angesichts solch anspruchsvoller Bearbeitungsumgebungen schon einmal Situationen erlebt, in denen selbst Hochleistungswerkzeuge Schwierigkeiten hatten, einen stabilen Schnitt aufrechtzuerhalten?
50 HRC und höher: Schnittstabilität über verschiedene Werkzeugmarken hinweg
Unsere langjährige Erfahrung im Umgang mit hochhartem Form- und Werkzeugstahl zeigt immer wieder, dass Werkzeuge derselben Charge je nach Produktionslinie oder Werkzeugmaschine deutliche Leistungsunterschiede aufweisen. Selbst bei hochwertigen Hartmetall-Schruppfräsern können ungeeignete Schnittbedingungen schnell zu Ausbrüchen an der Spitze oder beschleunigtem Verschleiß im Mittelteil führen. Unsere Beobachtungen in der Praxis zeigen, dass Schnittstabilität weitaus wichtiger ist als Markenreputation. Wir legen daher Wert auf Vibrationsdämpfung, Spanabfuhr und geringe Schnittkraftschwankungen, anstatt blindlings auf Hochleistungsmodelle zu setzen.
Geringfügige Anpassungen der Bearbeitungsreihenfolge, der Schnitttiefe und des Vorschubs verbessern die Stabilität oft effektiver als ein Werkzeugwechsel. Wir überprüfen die Werkzeugleistung regelmäßig vor Ort anhand von Verschleißmustern, Schnittgeräuschen und Oberflächengüte. Diese Beobachtungen helfen festzustellen, ob Anpassungen der Querschnitttiefe oder eine Reduzierung des Vorschubs erforderlich sind. Mit diesem Ansatz maximieren wir den Materialabtrag und schonen gleichzeitig die Werkzeugstandzeit sowie vorzeitigen Ausfall durch Vibrationen oder Überhitzung.
Tatsächliche Lastunterschiede über die Härtebereiche hinweg (50–55 HRC, 55–60 HRC, 60+ HRC)
Wir passen die Schnittstrategien an die Materialhärte an. Bei HRC 50–55 ist die Werkzeugbelastung relativ stabil, und Standard-Schruppfräser erzielen eine hohe Effizienz. Zwischen HRC 55 und 60 müssen Schnitttiefe und Vorschub sorgfältig kontrolliert werden, um einen beschleunigten Verschleiß der Schneidkante zu vermeiden. Bei Werkstoffen über HRC 60 können bereits geringe Vibrationen oder geringfügige Vorschuberhöhungen zu Ausbrüchen an der Schneidkante führen. Zu Projektbeginn führen wir Kleinserienversuche durch, bei denen wir die maximalen Schnittkräfte erfassen und den Spanabtransport überwachen, um das optimale Zahnprofil und die passende Teilung für jedes Material zu ermitteln.
Selbst identische Hartmetall-Schaftfräser können sich bei unterschiedlichen Härtegraden unterschiedlich verhalten. Der Vergleich von Schnittkurven und Verschleißmustern ermöglicht die Auswahl der optimalen Werkzeuglänge und Schneidkantenzahl, wodurch ein ausgewogenes Verhältnis zwischen Bearbeitungsstabilität und -effizienz erzielt wird. Diese Methode vermeidet unnötige Werkzeugkostensteigerungen und reduziert gleichzeitig das Risiko von Bruch und Nachbearbeitung.
Warum die gleichen Hartmetall-Schruppfräser auf verschiedenen Maschinen unterschiedliche Leistungen erbringen
Kunden berichten häufig, dass Werkzeuge auf Maschinen der Marke A gut funktionieren, auf Maschinen der Marke B jedoch eine kürzere Standzeit aufweisen. Dies liegt in der Regel an der Spindelsteifigkeit, der Übertragungsgenauigkeit und der Kompatibilität der Werkzeugaufnahme. Unsere Beobachtungen vor Ort zeigen, dass Maschinenvibrationen und lockere Werkzeugaufnahmen die Schnittkräfte verstärken und so zu schnellem Schneidkantenverschleiß oder plötzlichem Ausbrechen führen können. Wir empfehlen, vor einem Maschinenwechsel die Parameter in kleinen Serien zu überprüfen und Vorschubgeschwindigkeit, Spindeldrehzahl und Schnitttiefe anzupassen, um die optimale Kombination zu ermitteln.
Die Bearbeitung tiefer Nuten oder komplexer Kavitäten erhöht die Anforderungen an die Maschinensteifigkeit. Selbst bei einem gut konstruierten Werkzeug konzentrieren bereits geringfügige Spindel- oder Vorrichtungsfehler die Schnittkraft an der Werkzeugspitze. Ein größerer Werkzeugüberhang verringert die Stabilität. Vor Ort überwachen wir Vibrationen und Späneabfuhr, um die Eignung zu beurteilen und sicherzustellen, dass es bei der kontinuierlichen Bearbeitung hochharter Materialien nicht zu abnormalem Verschleiß oder Bruch kommt.
Spindelsteifigkeit und Spanngenauigkeit werden oft vernachlässigt
Viele Kunden konzentrieren sich auf Werkzeugmaterial und Beschichtung, vernachlässigen aber Spindelsteifigkeit und Spanngenauigkeit. Hochharte Werkstoffe erzeugen erhebliche Schnittkräfte; selbst ein 4-schneidiger Schruppfräser kann schnell verschleißen, wenn die Spannvorrichtung locker ist oder der Halter nicht korrekt ausgerichtet ist. Wir überprüfen die Spanngenauigkeit und passen die Schnittparameter durch Probeschnitte an, um eine stabilere Bearbeitung als durch bloßen Werkzeugwechsel zu erreichen.
Der Werkzeugüberstand beeinflusst die Schwingungsverstärkung direkt. Kurzschneidige Werkzeuge mit geringem Überstand schneiden stabiler, während langschneidige Werkzeuge selbst auf idealen Maschinen zu ungleichmäßigem Verschleiß neigen. Wir empfehlen, den Werkzeugüberstand anzupassen und die Schnitttiefe anhand der Werkstückstruktur zu optimieren, um Ausbrüche an der Schneide und Verschleiß im Mittelbereich zu reduzieren.
Wichtige Werkzeugstrukturen bei der Auswahl von Hartmetall-Schruppfräsern
Selbst Werkzeuge aus demselben Material können je nach Geometrie unterschiedlich reagieren. Häufig beobachten wir, dass Kunden bei der Bearbeitung von hochhartem Stahl mit Standardwerkzeugen Ausbrüche an der Schneidkante oder eine verkürzte Standzeit feststellen. Durch die Analyse von Vibrationen, Spanabfuhr und maximalen Schnittkräften haben wir vier Strukturfaktoren identifiziert, die die Stabilität maßgeblich beeinflussen: Zahntiefe, Kerndurchmesser, Spanwinkel und Schneidenfase. Diese Faktoren kombinieren wir mit Werkstückgröße, Bearbeitungstiefe und Maschinensteifigkeit, um die passenden Werkzeuge auszuwählen, anstatt uns ausschließlich auf die Nennspezifikationen zu verlassen.
Die Abstimmung dieser Strukturmerkmale ist entscheidend. Selbst Werkzeuge derselben Charge können bei ungeeignetem Zahnprofil oder Kerndurchmesser Probleme mit der Spanabfuhr oder verstärkten Vibrationen aufweisen. Eine Feldprüfung kleiner Chargen, bei der Spanmorphologie, Bearbeitungsgeräusche und Verschleißstellen beobachtet werden, ist zuverlässiger als die Werkzeugauswahl allein anhand von Härte oder Beschichtung.
Zahntiefe und deren Einfluss auf Spanabfuhr und Ausbruchfestigkeit
Bei der Bearbeitung tiefer Nuten oder hoher Belastungen führt eine geringe Zahntiefe zu schlechter Spanabfuhr, Wärmestau und schnellem Ausbrechen der Schneidkante. Eine zu große Zahntiefe verbessert zwar die Spanabfuhr, erhöht aber die Schnittspitzen und fördert so Vibrationen. Wir wählen üblicherweise eine mittlere Zahntiefe in Abhängigkeit von der Materialhärte und der Schnitttiefe, um ein optimales Verhältnis zwischen Spanabfuhr und Ausbrechfestigkeit zu erzielen.
Die Eignung der Schnitttiefe beurteilen wir häufig anhand der Spanform und -farbe: Angesammelte oder verkürzte Späne deuten auf unzureichenden Abtrag hin; zu lange oder gekrümmte Späne können Vibrationen verstärken. Wir passen die Parameter anhand des Schneidkantenprofils an, anstatt die Werkzeuge zu wechseln, was den realen Produktionsbedingungen entspricht.
Der Kerndurchmesser bestimmt die Schwingungsfestigkeit
Der Werkzeugkerndurchmesser hat einen erheblichen Einfluss auf Vibrationen und Stabilität. Kleine Kerndurchmesser verziehen sich bei großen Schnitttiefen und Vorschüben, was den Verschleiß im Mittelteil beschleunigt oder zum Bruch führen kann. Wir wählen größere Kerndurchmesser abhängig von Werkstückgröße und Überhang, um die Vibrationsfestigkeit zu verbessern und gleichzeitig die Zerspanungsleistung beizubehalten.
Die Feldprüfung erfolgt mittels Schwingungsüberwachung und Analyse des Werkzeugspitzenverschleißes. Ausbrüche an der Spitze oder ungewöhnlicher Verschleiß im mittleren Bereich deuten in der Regel auf einen zu geringen Kerndurchmesser oder einen zu großen Überstand hin. Durch die optimale Abstimmung von Kerndurchmesser und Überstand wird die Standzeit von Hartmetall-Schruppfräsern verlängert, ohne die Schnittleistung zu beeinträchtigen.
Neigungswinkel: Zu groß kann Probleme verursachen.
Zu große Spanwinkel konzentrieren die Schnittkraft an der Werkzeugspitze, was insbesondere bei tiefen Schnitten zu schneller Wärmeentwicklung und Mikroausbrüchen führt. Wir wählen mittlere Spanwinkel, um die Werkzeugspitze unter maximalen Schnittkräften zu stabilisieren und gleichzeitig einen gleichmäßigen Spanabtransport zu gewährleisten.
Wir testen vor Ort verschiedene Spanwinkel und beobachten dabei das Schnittgeräusch, den Werkzeugverschleiß und die Oberflächenqualität, um den für Werkstück und Maschine am besten geeigneten Winkel auszuwählen, anstatt blindlings nach einer scharfen Schneide zu streben.
Mikro-Fasen über scharfen Kanten
Mikrogefaste Schneidkanten verteilen die Schnittkräfte, reduzieren die punktuelle Belastung an der Spitze und senken die Ausbruchgefahr. In Tiefnut- und Dauerschnittversuchen verlängern mikrogefaste Werkzeuge die Standzeit bei hohen Vorschüben und Schnitttiefen deutlich.
Vor Ort beobachten wir den Werkzeugverschleiß und den Spanabtransport. Konzentrierter Verschleiß oder Mikrorisse deuten auf unzureichende Fasenbildung hin. Eine fachgerechte Fasenbildung erhöht die Stabilität von Schruppfräsern für gehärteten Stahl, erhält die Schnittleistung und reduziert das Ausfallrisiko.
Anwendungsbereichsgrenzen von 4-schneidigen Schruppfräsern beim Schruppen von gehärtetem Stahl
Unsere Erfahrung beim Schruppen von hochharten Stahlteilen zeigt, dass 4-schneidige Schruppfräser bei mittleren Schnitttiefen und kontinuierlicher Bearbeitung die stabilste Leistung erbringen. Serienbearbeitungsversuche an Werkstoffen mit 50–60 HRC, wie z. B. SKD11 und H13, belegen, dass 4-schneidige Werkzeuge die Schnittkräfte bei kontinuierlicher Bearbeitung gleichmäßiger verteilen. Dies führt zu geringeren Vibrationen und einer einfacheren Kontrolle des Spitzenverschleißes im Vergleich zu 2- oder 3-schneidigen Werkzeugen.
Wir passen üblicherweise Vorschubgeschwindigkeit und Schnitttiefe an, um eine hohe Abtragsrate ohne Verstärkung der Werkzeugvibrationen zu erzielen. Dies ermöglicht die Bearbeitung großer Stückzahlen bei gleichzeitiger Stabilität. Vierschneidige Werkzeuge sind jedoch keine Universallösung. Zu großer Überhang, tiefe Schnitte oder komplexe Werkstückhohlräume können weiterhin Vibrationen und Probleme beim Spanabtransport verursachen. Eine Überprüfung in kleinen Serien ist daher unerlässlich. Dabei werden die Spanmorphologie und der Verschleiß der Schneide zur Definition der Bearbeitungsgrenzen herangezogen, anstatt sich ausschließlich auf die Werkzeugspezifikationen zu verlassen.
Warum 4-schneidige Schruppfräser besser für die kontinuierliche Bearbeitung mit mittlerer Schnitttiefe geeignet sind
Beobachtungen vor Ort zeigen, dass bei mittleren Schnitttiefen jeder Zahn eines Vierschneiders eine stabile Schnittkraftverteilung erreicht. Dies reduziert Vibrationen und verlängert die Werkzeugstandzeit. Die kontinuierliche Bearbeitung hochharter Werkstoffe führt zu einer gleichmäßigen Wärmeverteilung und einem reibungslosen Spanabtransport, wodurch sich Vierschneider besonders für die Formhohlraumbearbeitung und die Serienfertigung eignen.
Schnitttiefe und Vorschub bleiben entscheidende Parameter. Zu hohe Werte können weiterhin zu Ausbrüchen an der Schneidkante und Verschleiß im Mittelbereich führen. Wir erhöhen die Schnitttiefe schrittweise vor Ort und optimieren die Parameter anhand der Maschinensteifigkeit, des Werkzeughaltertyps und der Werkstückstruktur, anstatt uns allein auf theoretische Werte zu verlassen. Dies gewährleistet eine stabile Bearbeitung und schont gleichzeitig die Standzeit der Schruppfräser für gehärteten Stahl.
Spanabfuhrrisiken bei 4-Nut-Strukturen beim Tiefnutenfräsen
Vierschneidige Werkzeuge bieten zwar Schnittstabilität, tiefe Schneiden können jedoch zu Spanbildung, erhöhter Wärmeentwicklung, Ausbrüchen an der Schneide und Vibrationen führen. Dem begegnen wir durch die Anpassung von Spiralwinkel, Zahnteilung und Vorschubrichtung, während wir gleichzeitig Schnittgeräusch und Spanmorphologie überwachen, um potenzielle Risiken zu bewerten.
Wir raten davon ab, einfach größere Durchmesser oder höhere Zähnezahlen zu wählen. Bei tiefen Spannuten oder komplexen Kavitäten verlängern etwas reduzierte Durchmesser oder eine mittlere Zahnteilung in Kombination mit Hochdruckkühlung oder segmentierten Schnitten die Werkzeugstandzeit effektiver als theoretische Formeln. Diese Anpassungen sind entscheidend für die Aufrechterhaltung der Leistungsfähigkeit von Hartmetall-Schruppfräsern unter anspruchsvollen Bedingungen.
Wie wir feststellen, ob ein Kunde ein 4-Schneiden- oder ein Werkzeug mit variabler Steigung verwenden sollte
Die Werkzeugauswahl beginnt mit der Beurteilung der Werkstückstruktur, der Schnitttiefe und der Maschinensteifigkeit. Für die kontinuierliche Bearbeitung mittlerer Schnitttiefe sind Vierschneider in der Regel stabil. Bei tiefen Nuten, unterbrochenen Schnitten oder hohen Schnittkräften bevorzugen wir häufig Werkzeuge mit variabler Steigung. Diese Konstruktion unterbricht die periodische Überlagerung der Schnittkräfte und reduziert so Vibrationen und das Risiko von Ausbrüchen an der Schneide.
Wir führen Testschnitte in kleinen Serien durch, um die Werkzeugverschleißverteilung, das Schnittgeräusch und die Spanmorphologie zu beobachten. Mit dieser Methode lässt sich schnell die zuverlässigste Werkzeugstruktur unter realen Bedingungen ermitteln, wodurch sowohl Stabilität als auch Standzeit optimiert werden, ohne sich ausschließlich auf Spezifikationen zu stützen.
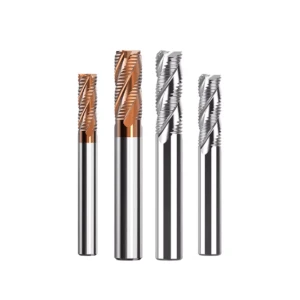
Die häufigsten Ausfallarten von Schruppfräsern für gehärteten Stahl
Bei Langzeitprojekten mit hochhartem Stahl sind die drei häufigsten Ausfallursachen: Ausbrechen der Werkzeugspitze, ungleichmäßiger Verschleiß im Mittelbereich und plötzlicher Werkzeugbruch. Diese Ausfälle sind selten allein auf das Werkzeugmaterial zurückzuführen, sondern hängen eng mit Schnittparametern, Überhang, Spanabfuhr und Maschinensteifigkeit zusammen. Wir analysieren die Schnittkraftverteilung und den Spanfluss und korrelieren diese mit den Verschleißmustern, um die Hauptursache zu ermitteln.
Die meisten Fehler lassen sich durch Anpassung von Schnitttiefe, Vorschubgeschwindigkeit, Werkzeugüberhang und Kühlstrategie minimieren. Die Beobachtung von Spitzenverschleiß, thermischem Verschleiß im Mittelbereich und Schnittschwingungen während der Validierung in kleinen Serien ermöglicht es uns, die Werkzeugstandzeit vorherzusagen und Probleme zu vermeiden. Erfahrungsgemäß ist eine proaktive Fehlererkennung effektiver als die alleinige Verwendung härterer oder beschichteter Werkzeuge.
Werkzeugspitzenabsplitterung: In der Regel kein Materialproblem
Spitzenausbrüche treten typischerweise auf, wenn sich die Schnittkräfte konzentrieren oder die Späne nicht effizient abgeführt werden, insbesondere bei tiefen Nuten oder beim kontinuierlichen Schneiden von Stahl mit einer Härte von 50–60 HRC. Spitzenwerte der Schnittkraft konzentrieren sich oft an der Spitze und führen zu Mikroausbrüchen. Wir passen Vorschub oder Schnitttiefe anhand der Spanmorphologie und der Bearbeitungsgeräusche an, anstatt das Werkzeug sofort zu wechseln.
Ausbrüche an der Werkzeugspitze dienen als Indikator für die Schnittstabilität. Häufige Ausbrüche erfordern eine Überprüfung des Spanflusses, der Maschinenvibrationskontrolle und der Überhanglänge. Dieser Ansatz optimiert den Einsatz von Hartmetall-Schruppfräsern, ohne den Fehler fälschlicherweise dem Werkzeugmaterial zuzuschreiben.
Ungewöhnlicher Verschleiß im Rumpfbereich: Hauptsächlich aufgrund von Wärmestau
Längeres Schneiden von hochharten Werkstoffen kann selbst bei konservativen Parametern zu Verschleiß im mittleren Bereich durch Wärmestau führen. Zu großer Überhang oder unzureichende Spanabfuhr verschärfen das Problem. Wir überwachen Temperatur und Verschleißmuster und passen Schnitttiefe, Vorschub und Kühlstrategien entsprechend an.
Der Werkzeugverschleiß korreliert direkt mit der Maschinensteifigkeit, der Spannvorrichtungsgenauigkeit und dem Werkzeughaltertyp. Starker Verschleiß im Mittelbereich erfordert oft die Reduzierung des Überhangs, die Optimierung der Parameter oder den Einsatz von Hochdruckkühlung, wodurch die Werkzeugstandzeit effektiver verlängert wird als durch die einfache Wahl härterer Schruppfräser für gehärteten Stahl.
Plötzlicher Werkzeugausfall: Tritt häufig auf, wenn die Parameter konservativ erscheinen.
Plötzlicher Bruch ist meist auf Maschinenvibrationen, Spänestau oder die Ansammlung von Mikrorissen an der Schneide zurückzuführen, nicht auf Überlastung. Unterbrechende Schnitte oder tiefe Nuten können plötzliche Stöße verursachen und so das Bruchrisiko erhöhen. Vor-Ort-Inspektionen von Mikrorissen, Schnittkraft und Späneabfluss helfen, Risiken zu identifizieren.
Wir legen Wert auf die korrekte Überhanglänge, das Festziehen des Werkzeughalters und eine logische Schnittfolge. Selbst bei konservativen Parametern kann eine fehlerhafte Einrichtung zu Bruch führen. Versuche in kleinen Serien und die Beobachtung des Verschleißbildes helfen uns, 4-schneidige oder variable Spiralwerkzeuge so einzustellen, dass die Bruchwahrscheinlichkeit minimiert wird.
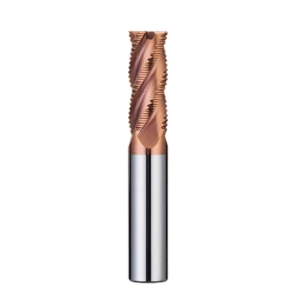
Unsere gemeinsame Logik zur Anpassung der Schruppparameter für SKD11, H13 und D2
Das Zerspanungsverhalten von hochharten Stählen variiert erheblich. Parameter für Normalstahl lassen sich nicht direkt anwenden. Wir passen Schnitttiefe, Vorschub und Überhang anhand von Kleinserienversuchen an und überwachen Vibrationen und Spanabfuhr, um Werkzeugprobleme frühzeitig zu erkennen.
Höhere Materialhärte verstärkt den Einfluss der maximalen Schnittkraft auf die Werkzeugstandzeit. Eine schrittweise Parameteranpassung – beginnend mit geringerer Schnitttiefe und geringerem Vorschub sowie Beobachtung von Geräuschen, Spänen und Verschleiß – gewährleistet einen stabilen Schnitt bei gleichbleibender Zerspanungsleistung.
Warum die Parameter für gewöhnlichen Stahl oberhalb von HRC 50 nicht angewendet werden können
Die Verwendung von Schruppparametern für Normalstahl führt bei gehärtetem Stahl häufig zu Ausbrüchen an der Schneidkante oder zu beschleunigtem Verschleiß im Mittelbereich. Schnittkräfte und Wärmeentwicklung sind höher, und der Überhang verstärkt Vibrationen und Wärmestau. Die Vor-Ort-Überwachung von Vibrationsamplitude, Spanabfuhr und Verschleißmustern ermöglicht eine effektive Parameteranpassung.
Auch Schruppfräser aus Hartmetall können ohne korrekte Einstellung versagen. Eine schrittweise Optimierung unter Berücksichtigung von Härte, Werkstückstruktur und Maschinensteifigkeit gewährleistet effizienten Materialabtrag und verlängert gleichzeitig die Werkzeugstandzeit. Erfahrungswerte sind verlässlicher als rein theoretische Referenzen.
Erste Auswirkung übermäßiger Schnitttiefe
Zu große Schnitttiefe führt unmittelbar zu verstärkten Vibrationen und erhöhter Schnittkraft. Erste Anzeichen sind leichte Ausbrüche an der Spitze, gefolgt von Verschleiß im Mittelteil und spürbaren Werkzeugvibrationen. Wir beobachten die Spanmorphologie und das Geräusch, um die Schnitttiefe oder den Vorschub anzupassen.
Die Überhanglänge und die Maschinensteifigkeit sind besonders empfindlich. Selbst bei einem 4-schneidigen Schruppfräser führen ein zu großer Überhang oder eine zu geringe Steifigkeit zu Vibrationen. Segmentierte Schnitte und fein abgestimmte Vorschubeinstellungen gewährleisten Stabilität und reduzieren das Nachbearbeitungsrisiko.
Nutzung von Schall zur Erkennung sich nähernder Instabilität
Wir nutzen das Schnittgeräusch als intuitiven Indikator. Ein gleichmäßiger Schnitt erzeugt ein rhythmisches, gleichmäßiges Geräusch; zunehmende Vibrationen führen zu intermittierenden, scharfen Tönen und höherer Frequenz. In Kombination mit der Beobachtung der Späne und dem Maschinenfeedback signalisiert dies, wann die Schnitttiefe reduziert oder der Vorschub angepasst werden muss.
Wir raten unseren Kunden, neben den Messgeräten auch auf ihre Augen und Ohren zu vertrauen. Insbesondere bei der Bearbeitung tiefer Nuten oder hochharter Werkstoffe gehen akustische Veränderungen oft dem sichtbaren Verschleiß voraus. Dies ermöglicht die frühzeitige Erkennung von Instabilitäten und einen sichereren und effizienteren Einsatz von Schruppfräsern für gehärteten Stahl.
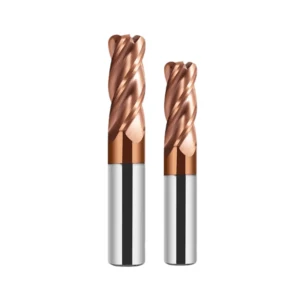
Die Wahl der Beschichtung für Hartmetall-Schruppfräser hat einen direkten Einfluss auf Werkstoffe mit einer Härte über HRC 50.
In unserer langjährigen Erfahrung mit der Bearbeitung hochharter Stähle haben wir festgestellt, dass die Wahl der Beschichtung die Werkzeugstabilität und -standzeit oft noch stärker beeinflusst als das Grundmaterial selbst. Beim Schneiden von Werkstoffen mit einer Härte über HRC 50 konzentrieren sich Reibung und Schnittwärme auf die Werkzeugoberfläche. Hält die Beschichtung diesen Bedingungen nicht stand, kommt es häufig zu Ausbrüchen an der Werkzeugspitze oder beschleunigtem Verschleiß im Mittelteil.
Selbst innerhalb derselben Charge von Hartmetall-Schruppfräsern für gehärteten Stahl können Unterschiede in der Beschichtung zu erheblichen Abweichungen in der Werkzeugstandzeit führen. Wir kombinieren üblicherweise Beobachtungen der Spanmorphologie und des Schnittgeräuschs, um die jeweils am besten geeignete Beschichtung für jedes Werkstück und jede Werkzeugmaschine zu ermitteln.
Härtere oder dickere Beschichtungen sind nicht immer besser. Übermäßige Härte oder Dicke können bei kontinuierlichem Schneiden zu Rissen oder Abplatzungen führen und somit Vibrationen und Ausbrüche begünstigen. Wir wählen die Beschichtungsart anhand der Materialhärte, der Schnitttiefe, des Vorschubs und des Werkzeugüberhangs aus, anstatt standardmäßig die teuerste Beschichtung zu wählen.
Stabile Leistung von AlTiN beim kontinuierlichen Schneiden
AlTiN-beschichtete Hartmetall-Schruppfräser haben sich beim kontinuierlichen Schneiden von Stählen mit einer Härte über 50 HRC als durchweg stabil erwiesen. Ihre geringe Reibung bei hohen Temperaturen sorgt für eine effektive Wärmeableitung beim Schneiden und reduziert so Ausbrüche an der Spitze und Verschleiß im Mittelbereich.
Dies ist besonders wichtig bei tiefen Nuten oder Bearbeitungen mit großer Schnitttiefe, wo ein gleichmäßiger Spanabtransport und minimale Vibrationen unerlässlich sind. Wir überwachen Schnittgeräusche und Spanform vor Ort, um die Unversehrtheit der Beschichtung sicherzustellen. Die Feinabstimmung von Parametern wie Vorschubgeschwindigkeit und Spindeldrehzahl ist selbst bei Hochleistungsbeschichtungen stets notwendig, um die Werkzeugstandzeit und die Bearbeitungsstabilität zu gewährleisten.
Lebensdauerunterschiede von Nanobeschichtungen in Hochtemperaturbereichen
In mehreren Kundenprojekten zeigten nanobeschichtete Werkzeuge erhebliche Standzeitunterschiede zwischen verschiedenen Chargen und Beschichtungsdicken. Trotz ihrer theoretischen Hitzebeständigkeit und geringen Reibung kann das längere Schneiden von Stählen mit einer Härte über HRC 50 dennoch zu Ausbrüchen an der Schneide oder zu beschleunigtem Verschleiß im Mittelbereich führen, wenn sich die Schnittwärme staut oder der Spanabtransport unzureichend ist.
Wir bewerten die effektive Lebensdauer der Beschichtung anhand des beobachteten Werkzeugverschleißes und des Schnittgeräuschs anstatt anhand von Nennwerten. Bei tiefen Nuten oder großen Überhängen kann die Standzeit nanobeschichteter Werkzeuge kürzer sein als die herkömmlicher Beschichtungen, wenn die Schnitttiefe oder der Vorschub zu hoch ist. Die Feinabstimmung dieser Parameter gewährleistet die Stabilität und Langlebigkeit von Hartmetall-Schruppfräsern bei der Bearbeitung von Hartmetallen.
Warum teure Beschichtungen manchmal eine kürzere Lebensdauer haben
Wir beobachten häufig, dass Kunden mit teuren Beschichtungen kürzere Werkzeugstandzeiten feststellen. Dicke, hochharte Beschichtungen können bei kontinuierlichem Schneiden und tiefem Nutenschneiden reißen, da die Schnittkräfte auf die Spitze und den Mittelbereich konzentriert werden. Dies verstärkt Vibrationen und reduziert die Werkzeugstandzeit.
Wir empfehlen unseren Kunden, neben der Beschichtungsart auch die Werkzeuggeometrie und die Bearbeitungsparameter zu berücksichtigen. Die Beobachtung der Spanmorphologie und des Spitzenverschleißes vor Ort ermöglicht die Anpassung von Schnitttiefe, Vorschubgeschwindigkeit oder Kühlung sowie den Wechsel zu einer dünneren Beschichtung. Dieser praxisorientierte Ansatz gewährleistet Stabilität und vermeidet unnötigen Materialverbrauch durch teure Beschichtungen.
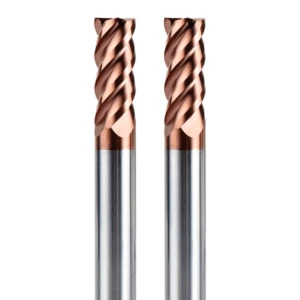
Vorliebe für Schruppfräser mit kurzer Schneide bei hartem Stahl
Bei der Bearbeitung von Stählen mit einer Härte über HRC 50 arbeiten Schruppfräser mit kurzer Schneide deutlich stabiler als solche mit langer Schneide. Lange Schneiden neigen zur Verstärkung von Vibrationen, insbesondere in tiefen Nuten oder komplexen Kavitäten. Die Schnittkräfte konzentrieren sich an der Spitze und im Mittelbereich, was den Verschleiß beschleunigt und sogar zum Bruch führen kann.
Kurzschneidende Werkzeuge reduzieren Vibrationen und verbessern die Spanabfuhr. Sie ermöglichen eine effektivere Wärmeableitung und minimieren so lokale Überhitzung und Ausbrüche an der Schneidkante. In der Praxis wählen wir kurzschneidende Schruppfräser anhand der Werkstücktiefe, des Werkzeugüberhangs und der Schnitttiefe aus, um ein optimales Verhältnis zwischen Werkzeugstandzeit und Oberflächenqualität zu erzielen.
Warum lange Überhänge Vibrationen rapide verstärken
Werkzeuge mit großem Überhang verbiegen sich unter Schnittkräften stärker, wodurch Vibrationen schnell verstärkt werden. Bei tiefen Nuten oder intermittierenden Schnitten können selbst geringe Vorschubgeschwindigkeiten zu Ausbrüchen an der Spitze oder Verschleiß im Mittelteil führen. Wir beurteilen die Vibrationsrisiken anhand des Schnittgeräuschs und der Spanmorphologie und passen den Überhang oder die Schnittstrategie gegebenenfalls an.
Die Überprüfung vor Ort führt uns oft dazu, die kürzeste praktikable Schneidkantenlänge zu wählen, wobei wir die Maschinensteifigkeit und die Kompatibilität des Werkzeughalters berücksichtigen, um eine stabile Bearbeitung über die theoretischen Empfehlungen hinaus zu gewährleisten.
Anpassung der effektiven Schneidkantenlänge an die Werkstückstruktur
Zu lange Schneidkanten erhöhen Vibrationen und Wärmeentwicklung, während zu kurze Schneiden die Schnitttiefeneffizienz verringern und mehrere Durchgänge erforderlich machen. Die Schneidenlänge wird anhand der Kavitätentiefe, des Werkzeugüberhangs und der Schnitttiefe so gewählt, dass jeder Schnitt innerhalb des stabilen Arbeitsbereichs des Werkzeugs bleibt.
Wir überprüfen dies durch Beobachtung der Spanform und des Werkzeugspitzenverschleißes. Schneller Verschleiß im mittleren Bereich oder unzureichender Spanabtransport deuten in der Regel auf eine Fehlanpassung hin, die eine Anpassung der Schnitttiefe oder den Austausch gegen einen geeigneteren Hartmetall-Schruppfräser erforderlich macht.
Die Vorschubgeschwindigkeitsregelung hat in tiefen Kavitäten keine Priorität.
Bei der Bearbeitung tiefer Kavitäten konzentrieren sich Kunden oft auf den Vorschub und vernachlässigen dabei Schnitttiefe, Überhang und Spanabfuhr. Selbst bei moderaten Vorschüben können zu übermäßiger Schnitttiefe oder unzureichendem Überhang Ausbrüche an der Werkzeugspitze oder Verschleiß im Mittelbereich führen.
Wir legen zunächst Wert auf die Kontrolle von Schnitttiefe und Überhang und passen anschließend den Vorschub anhand der Bearbeitungsergebnisse an. Dieses Vorgehen minimiert Vibrationen und Werkzeugverschleiß effektiver als eine einfache Reduzierung des Vorschubs und gewährleistet ein kontinuierliches, stabiles Schruppen von Stählen mit einer Härte über HRC 50.
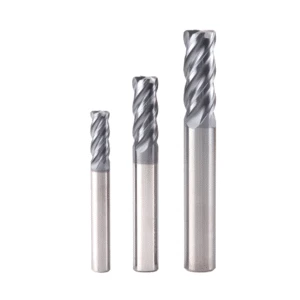
Warum sich viele Kunden letztendlich für maßgefertigte Hartmetall-Schaftfräser anstelle von Standardwerkzeugen entscheiden
Aus unserer langjährigen Erfahrung als Lieferant von Schruppfräsern für gehärteten Stahl an europäische und amerikanische Kunden wissen wir, dass Standardwerkzeuge unter realen Arbeitsbedingungen oft an ihre Grenzen stoßen. Bei der Bearbeitung von Werkstoffen mit einer Härte über HRC 50, tiefen Kavitäten oder komplexen Formteilen bieten Standardzahnprofile, Schneidkantenlängen und Spanwinkel unter Umständen nicht die erforderliche Schnittstabilität oder Standzeit.
Bei der kontinuierlichen Bearbeitung beobachten wir häufig Vibrationen, Ausbrüche an der Werkzeugspitze oder ungewöhnlichen Verschleiß im Mittelteil des Werkzeugs. Beobachtungen der Spanbildung und der Schnittgeräusche vor Ort zeigen, dass diese Probleme häufig auf eine Diskrepanz zwischen der Werkzeugstruktur und der Werkstückgeometrie zurückzuführen sind und nicht auf das Werkzeugmaterial selbst.
Wenn Sie hochharte Stähle, tiefe Kavitäten oder komplexe Formen bearbeiten, empfehlen wir Ihnen kundenspezifische Schruppfräser. Durch die Anpassung von Schneidkantenlänge, Zahnprofil, Spanwinkel und Beschichtung maximieren wir die Werkzeugstabilität, verlängern die Standzeit und gewährleisten effiziente Zerspanung und Spanabfuhr. Sprechen Sie uns jederzeit auf Ihre spezifischen Arbeitsbedingungen, Zeichnungen oder Werkstoffe an – wir beraten Sie gerne praxisnah und stützen uns auf unsere langjährige Erfahrung.
Unterschiedliche Materialien bedeuten, dass Standardzahnprofile möglicherweise nicht geeignet sind.
In der Praxis erfordern Stähle mit unterschiedlichen Härtegraden und Legierungszusammensetzungen deutlich unterschiedliche Schnittkraftverteilungen und Schwingungsdämpfungsverfahren. Standard-Zahnprofile eignen sich zwar für Stähle mittlerer Härte, führen aber bei Stählen mit einer Härte über HRC 50 – wie D2, H13 oder SKD11 – häufig zu unzureichendem Spanabtransport oder lokaler Schnittkraftkonzentration, was Ausbrüche an der Zahnspitze oder Verschleiß im Mittelbereich zur Folge hat.
Wir passen Zahntiefe und Steigungswinkel üblicherweise an das Werkstückmaterial an, um eine gleichmäßige Schnittkraftverteilung auf alle Zähne zu gewährleisten. Sollten Sie bei der Verwendung von Standardwerkzeugen ungleichmäßige Schnitte oder kurze Standzeiten feststellen, können Sie kundenspezifische Zahnprofile in Betracht ziehen, die auf die Materialhärte, Schnitttiefe und Vorschubgeschwindigkeit abgestimmt sind. Erfahrungsgemäß ist diese Anpassung in der Regel effektiver als eine Erhöhung der Beschichtung oder der Werkzeughärte.
Die Notwendigkeit spezieller Verlängerungsabmessungen in der Formenindustrie
Bei der Formenbearbeitung erfordern tiefe oder komplexe Kavitäten häufig Werkzeuge mit spezifischen Überstandsabmessungen. Standardwerkzeuge mit zu großem Überstand können verstärkte Vibrationen, Ausbrüche an der Schneide oder schnellen Verschleiß im Mittelteil verursachen. Durch die Anpassung einer kürzeren Schneide oder einer geeigneten Überstandslänge erhalten wir die Schnittstabilität und reduzieren gleichzeitig Wärmeentwicklung und Vibrationsverstärkung.
Bei der Bearbeitung von tiefen Kavitäten oder komplexen Formteilen können Sie die Schneidkantenlänge und den Werkzeugüberhang an die Kavitätentiefe und die Steifigkeit der Werkzeugmaschine anpassen. Wir empfehlen, vor Ort in kleinen Serien die Schnittgeräusche, das Spanbild und den Werkzeugverschleiß zu überprüfen, um sicherzustellen, dass jeder Schnitt innerhalb eines stabilen Bereichs bleibt. Teilen Sie uns Ihre Werkstückgeometrie mit, und wir liefern Ihnen erfahrungsbasierte Referenzwerte und Vorschläge zur optimalen Schneidkantenlänge.
Kleinserienfertigung kann die Gesamtkosten tatsächlich senken.
Obwohl viele Kunden kundenspezifische Schneidwerkzeuge zunächst als teurer empfinden, können kundenspezifische Kleinserien die gesamten Bearbeitungskosten senken. Kundenspezifische Werkzeuge verlängern die Werkzeugstandzeit, reduzieren Nacharbeiten und Ausfallzeiten und gewährleisten eine gleichbleibende Qualität von Charge zu Charge.
Durch die präzise Abstimmung von Schneidkantenlänge, Zahnprofil, Beschichtung und Überhang erzielen Kunden hohe Effizienz und Stabilität bei der Bearbeitung tiefer Nuten oder hochharter Werkstoffe und minimieren so die Bearbeitungsrisiken. Wenn Sie Ihre Werkzeugkosten optimieren möchten, können Sie kundenspezifische Werkzeuge als einmalige Investition für eine langfristig stabile Bearbeitung betrachten. Bewerten Sie die Wirtschaftlichkeit anhand der Bearbeitungsbedingungen und der Losgröße und überprüfen Sie die Leistung anhand von Schnittkraft, Vibrationen, Spanabfuhr und Werkzeugspitzenverschleiß. Sie können uns jederzeit Zeichnungen oder Materialdetails zukommen lassen, und wir bieten Ihnen auf Basis unserer praktischen Erfahrung maßgeschneiderte Lösungen.
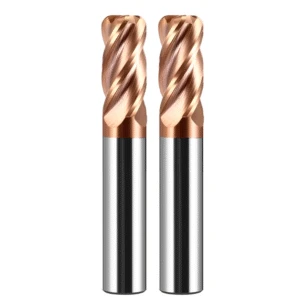
Als Hersteller von CNC-Schruppfräsern überprüfen Kunden bei der Fertigung von Werkzeugen für Hartstahl am häufigsten folgende Details:
In unserer langjährigen Zusammenarbeit mit europäischen und amerikanischen Kunden, die Schruppwerkzeuge für gehärteten Stahl liefern, haben wir festgestellt, dass deren Hauptaugenmerk nicht auf der Standzeit eines einzelnen Bearbeitungszyklus liegt, sondern auf der Chargenstabilität und der Wiederholgenauigkeit der Bearbeitung. Kunden führen häufig wiederholte Kontrollen der maximalen Schnittkräfte, des Werkzeugverschleißes und des Spanabtransports bei Werkstoffen mit einer Härte von 50–60 HRC durch, um eine gleichbleibende Leistung über verschiedene Chargen hinweg sicherzustellen.
Als Hersteller von Schaftfräsern wissen wir, dass beim Schruppen von hochhartem Stahl die Korngröße des Substrats, die Schneidkantenbearbeitung und die Maßhaltigkeit des Werkzeugs einen größeren Einfluss auf die Bearbeitungsstabilität haben als die Beschichtungsart oder die Werkzeughärte allein. Wir führen üblicherweise Chargenprüfungen durch, bevor die Werkzeuge unser Werk verlassen. Dazu gehören Schnittversuche und Verschleißanalysen. Dieser Ansatz ermöglicht es unseren Kunden, die Eignung der Werkzeuge schnell zu überprüfen, und liefert uns gleichzeitig wertvolle Produktionsdaten zur Optimierung der Fertigung von Hartmetall-Schruppfräsern. Die Praxiserfahrung zeigt, dass Kunden unseren Werkzeugen erst dann langfristig vertrauen, wenn sie in Kleinserienprüfungen eine kontrollierbare Maß- und Schneidkantenstabilität feststellen können.
Die Korngröße des Substrats hat den größten Einfluss auf die Schruppzeit von Hartstahl.
Bei der Bearbeitung von Werkstoffen mit einer Härte über HRC 50 hat sich gezeigt, dass die Korngröße des Substrats die Werkzeugstandzeit maßgeblich beeinflusst. Grobe Körner erzeugen ungleichmäßige Spannungen an der Schneidkante, konzentrieren die Schnittkräfte und erhöhen die Gefahr von Ausbrüchen an der Werkzeugspitze. Sehr feine Körner hingegen sorgen für eine gleichmäßige Oberflächenhärte, verringern aber die Zähigkeit und erhöhen so das Bruchrisiko beim Tiefnutenfräsen oder bei der Bearbeitung großer Überhänge.
Wir wählen die Korngrößen üblicherweise so aus, dass sie ein ausgewogenes Verhältnis von Härte und Zähigkeit in Abhängigkeit von den Bearbeitungsbedingungen und dem Werkzeugdurchmesser gewährleisten. Vor Ort überprüfen wir die Eignung der Korngröße anhand der Schnittgeräusche, der Spanmorphologie und der Verschleißstellen. Häufiges Ausbrechen der Spitze oder Verschleiß im Mittelbereich des Werkzeugs deuten auf eine unzureichende Kornhomogenität oder eine mangelhafte Wärmebehandlung hin. Mit diesem empirischen Ansatz können wir die Wahl des Grundmaterials bei der Herstellung von Hartmetall-Schruppfräsern optimieren und so die Standzeit der Werkzeuge verlängern.
Die Konsistenz der Kantenbearbeitung bestimmt die Chargenstabilität
In Zusammenarbeit mit unseren Kunden haben wir festgestellt, dass die Schnittkantenkonsistenz oft wichtiger für die Kundenzufriedenheit ist als die Leistung eines einzelnen Werkzeugs. Selbst bei gleichmäßigen Beschichtungen können Abweichungen in der Schneidenschärfe oder der Fasentiefe Schwankungen der maximalen Schnittkräfte und des Spanabfuhrverhaltens verursachen. Um eine gleichbleibende Leistung der einzelnen Chargen bei hochhartem Stahl zu gewährleisten, führen wir vor dem Versand optische Prüfungen und Schnittversuche an den Schneiden durch.
Die Praxiserfahrung zeigt, dass Kunden in der Serienfertigung Wert auf wiederholbare Werkzeugleistung legen, nicht auf die maximale Standzeit eines einzelnen Werkzeugs. Während der Fertigung kontrollieren wir Schleifen, Anfasen und Beschichtungsgleichmäßigkeit streng, um eine gleichbleibende Qualität der Hartmetall-Schruppfräser zu gewährleisten. Dieser Ansatz sichert eine vorhersehbare Schnittstabilität bei der kontinuierlichen Bearbeitung von Werkstoffen mit einer Härte über 50 HRC.
Warum Kundenwiederkäufe in der Regel eher auf Dimensionsstabilität als auf die Lebensdauer einer einzelnen Charge zurückzuführen sind
Wir stellen häufig fest, dass Nachbestellungen nicht von der Standzeit eines einzelnen Werkzeugs abhängen, sondern von der Wiederholgenauigkeit der Maße, der Schneidkante und der Serienleistung. Selbst wenn ein Werkzeug etwas länger hält, können große Schwankungen in der Serienfertigung zu Vibrationen, Ausbrüchen an der Spitze oder Verschleiß im Mittelteil bei tiefen Nuten oder Bearbeitungen unter hoher Belastung führen und somit die Produktionsplanung beeinträchtigen.
Wir führen vor dem Versand strenge Chargenprüfungen durch, damit unsere Kunden die Stabilität der Werkzeuge in Kleinserientests beobachten und so Vertrauen für Folgekäufe gewinnen können. In der Praxis sind Kunden eher bereit, unsere 4-schneidigen Schruppfräser oder andere Werkzeuge aus Hartstahl über längere Zeiträume einzusetzen, wenn Maß- und Schneidenkonstanz kontrolliert werden können. Vorhersagbare Bearbeitungsergebnisse dank Chargenstabilität bieten mehr Sicherheit bei der kontinuierlichen Bearbeitung von hochharten Stählen als geringfügige Verbesserungen der Standzeit eines einzelnen Werkzeugs.






