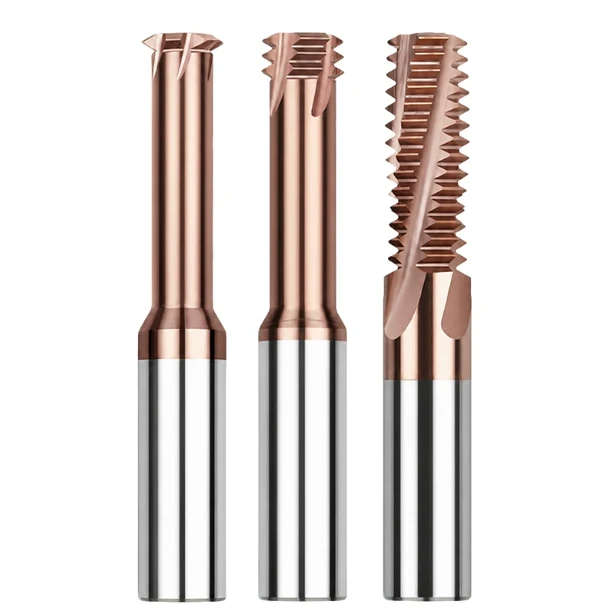
Gewindefräsen

Gewindemühlen

HRC65 Innengewindefräsen: Werkzeugauswahl und Bearbeitungsstrategien

Im vergangenen Winter meldete sich ein langjähriger Kunde aus Stuttgart mit einem dringenden Problem. Er benötigte vier M6-Innengewindebohrungen in einem D2-Stanzwerkzeugeinsatz. Der Block war bereits vakuumgehärtet auf HRC 64–65. Der Bediener versuchte, die Gewinde mit einem Standard-Hartmetallgewindebohrer zu schneiden, dieser brach jedoch nach nur zwei Gewindegängen ab.

HRC65-Innengewindefräsen: Werkzeugauswahl und Bearbeitungsstrategien Weiterlesen »

Gewindemühlen

HRC65 Gewindefrässtrategie für die Präzisionsbearbeitung von Formen und Werkzeugen

Ende letzten Jahres wurden wir zu einem deutschen Präzisionsformenbauer gerufen, um ein Problem mit einem Werkzeug zu beheben. Das Team bearbeitete einen auf HRC 64–65.5 gehärteten Einsatz aus pulvermetallurgischem Stahl mit einem Gewinde. Das Bauteil hatte bereits Dutzende Stunden EDM-Bearbeitung, Feinfräsen und Vakuumwärmebehandlung durchlaufen. Ein Werkstattmitarbeiter versuchte, ein 18-mm-Gewinde zu schneiden.

HRC65-Gewindefrässtrategie für die Präzisionsbearbeitung von Formen und Werkzeugen Weiterlesen »

Gewindemühlen

Berechnung der Gewindefräsparameter für HRC65-Stahl

Letzten Monat schickte uns ein deutscher Formenbauer Fotos von zwei abgebrochenen Vollhartmetall-Gewindefräsern, die in Sacklöchern zerbrochen waren, sowie einen verschrotteten pulvermetallurgischen Werkzeugeinsatz. Das Werkstück bestand aus vakuumgehärtetem Kaltarbeitsstahl mit einer hohen Härte von HRC 65. Die Bearbeitung erfolgte mit den im Katalog üblichen Schnittgeschwindigkeiten und Vorschüben. Das Werkzeug splitterte beim ersten Durchgang und brach ab.

Berechnung der Gewindefräsparameter für HRC65-Stahl Weiterlesen »

Gewindemühlen

CNC-Gewindefräsen: Kreisinterpolationsparameter für gehärteten Stahl

Letzten Monat unterstützten wir einen Hersteller von Stanzwerkzeugen für die Automobilindustrie in Stuttgart bei der Behebung eines kritischen Produktionsausfalls. Ein Satz SKD11-Folgeschrittenschneidplatten – im Wert von über 40,000 € – versagte beim Fertigfräsen von M10×1.5-Gewinden nach der Wärmebehandlung auf HRC 60. Weniger als drei Sekunden nach dem Start des Zyklus auf einer Fünf-Achs-Maschine durch den Bediener.

CNC-Gewindefräsen: Interpolationsparameter für gehärteten Stahl Weiterlesen »

Gewindemühlen

Gewindefräsen: Optimierung der axialen Schnitttiefe in HRC62-Stahl

Letzten Monat haben wir einen wiederkehrenden Fehler an einem 5-Achs-Vertikalbearbeitungszentrum in einem Tier-1-Automobilformenbauunternehmen in Michigan behoben. Die Anlage fräste M5-Innengewinde in vakuumgehärtetem D2-Werkzeugstahl mit einer Härte von HRC 62. Beim achten Loch brachen die Werkzeugspitzen katastrophal. Der Werkstattingenieur hatte die Schnittgeschwindigkeit (Vc) reduziert.

Gewindefräsen: Optimierung der axialen Schnitttiefe in HRC62-Stahl Weiterlesen »

Gewindemühlen

Radiale Schnitttiefe beim Gewindefräsen: Wie man den radialen Eingriff in HRC65-Stahl optimiert

Letzten Monat behoben wir in Stuttgart ein schwerwiegendes Problem bei der Nachbearbeitung eines Präzisionsformeinsatzes. Das Teil bestand aus Werkzeugstahl 1.2379 (D2) und war kryogenisch auf 65 HRC gehärtet. Die Zeichnung sah ein M6×1-Innengewinde vor. Das Fertigungsteam stieß auf ein gravierendes Problem: Ihr ultrafeinkörniger Hartmetall-Gewindefräser brach vor dem Fertigstellen.

Radiale Schnitttiefe beim Gewindefräsen: Wie man den radialen Eingriff in HRC65-Stahl optimiert Weiterlesen »

Gewindemühlen

Vorschub pro Zahn beim Gewindefräsen: Berechnung und Optimierung für gehärteten Stahl HRC65

Vor zwei Monaten schickte uns ein Werkstattmeister eines deutschen Formenbauunternehmens ein Video, das spät abends aufgenommen worden war. Sie bearbeiteten gerade zwei Stanzwerkzeuge aus SKD11/D2-Werkzeugstahl, vakuumgehärtet und doppelt angelassen auf HRC65. Während der M8×1.25-Spiralinterpolation brach der Vollhartmetallschneider, bevor die erste Steigung abgeschlossen war. Der abgebrochene Werkzeugkörper verkeilte sich in einem

Vorschub pro Zahn beim Gewindefräsen: Berechnung und Optimierung für gehärteten Stahl HRC65 Weiterlesen »

Vorschubgeschwindigkeit beim Gewindefräsen von HRC65-Stahl: Berechnung und Optimierung des Vorschubs für gehärteten Stahl

Letzten Monat unterstützten wir einen deutschen Formenbauer für die Automobilindustrie bei der Fertigung einer Charge SKD11-Stanzeinsätze mit einer Härte von HRC 62–64. Der Bediener bohrte das Pilotloch und setzte ein brandneues Vollhartmetallwerkzeug für ein M6×1.0-Innengewinde ein. Mitten im ersten Spiralgewindeschnitt hallte ein scharfes Knacken durch die Werkstatthalle.

Vorschubgeschwindigkeit beim Gewindefräsen von HRC65-Stahl: Berechnung und Optimierung des Vorschubs für gehärteten Stahl Weiterlesen »

CNC-Gewindefräswerkzeug

HRC65 Gewindefräser: Schnittparameter, Vorschübe und Optimierungsleitfaden

Vor einigen Monaten kontaktierte uns ein Werkzeugmacher aus Stuttgart mit einem dringenden Problem. Beim Bearbeiten eines Formeinsatzes aus 1.2379 (AISI D2) mit einem Sacklochgewinde M6×1.0 waren ihm zwei Vollhartmetallwerkzeuge Rücken an Rücken abgebrochen. Der Einsatz war vakuumgehärtet auf 64–65 HRC, und bis zur Auslieferung blieben nur noch 18 Stunden. Das Senken der Gewinde mittels EDM war

HRC65 Gewindefräser: Schnittparameter, Schnittgeschwindigkeiten, Vorschübe und Optimierungsleitfaden Weiterlesen »

Gewindefräser

Vollzahn- vs. Teilprofil-Gewindefräser: So wählen Sie die richtige für gehärteten Stahl HRC65

Letzten Monat erhielten wir einen dringenden Anruf von einer Präzisionsformenmanufaktur in Stuttgart. Dort brachen Werkzeuge an den letzten M4×0.7-Sacklöchern eines S136-Formeinsatzes mit Spiegelglanzfinish und einer Härte von HRC64–65. Die Produktion stand still, und Teile im Wert von Zehntausenden von Dollar waren gefährdet. Der Werkstattmeister war frustriert.

Gewindefräser mit Vollverzahnung vs. Gewindefräser mit Teilprofil: So wählen Sie die richtige für gehärteten Stahl HRC65 aus Weiterlesen »