


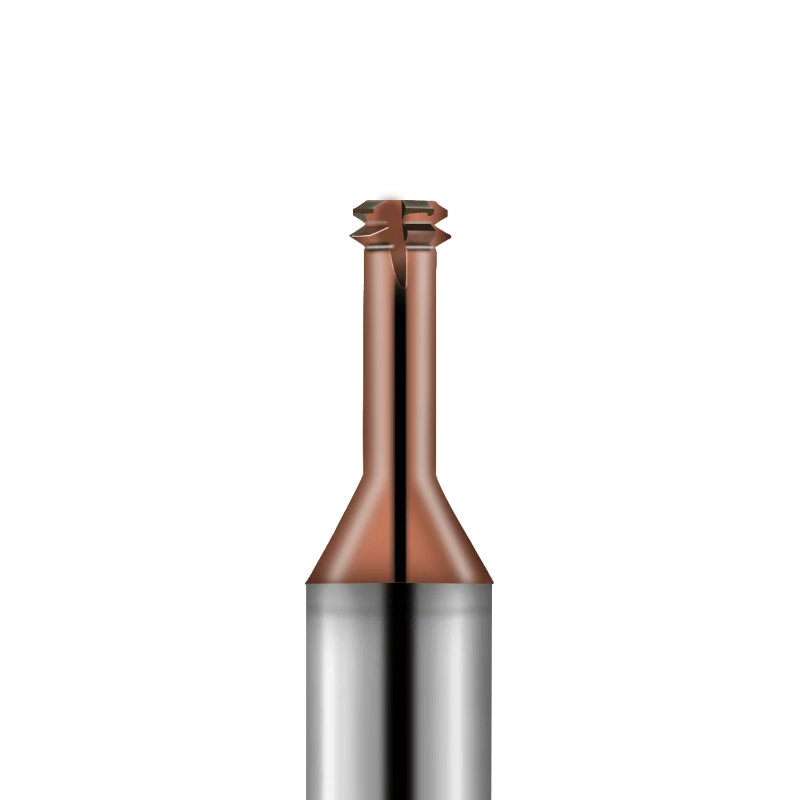
Letzte Woche kontaktierte uns ein langjähriger US-amerikanischer Kunde per E-Mail wegen eines Notfalls. In seinem Betrieb wurde eine teure, auf HRC63 gehärtete Form aus Luft- und Raumfahrtmaterial bearbeitet. Aufgrund eines fehlerhaften Prozessplans wurden herkömmliche Hartmetall-Gewindebohrer verwendet, die im letzten M8-Sackloch abbrachen. Das gesamte Werkstück war unbrauchbar, wodurch Tausende von Dollar an bereits geleisteten Bearbeitungsarbeiten verloren gingen.
Mit 15 Jahren Erfahrung in der Entwicklung von CNC-Schneidwerkzeugen erleben wir dieses Problem nur allzu oft. Das Verschrotten hochwertiger, extrem harter Werkstücke aufgrund eines falschen Gewindeschneidprozesses ist eine schmerzliche Realität für Betriebe, die Werkstoffe über HRC60 bearbeiten. Standardwerkzeuge versagen unter extremen Schnitttemperaturen. Deshalb optimieren wir kontinuierlich die Substrat- und Beschichtungstechnologien unserer Vollhartmetall-Gewindefräser.
In diesem Leitfaden konzentrieren wir uns ausschließlich auf die praktischen Gegebenheiten in der Fertigung, wie Werkzeugstandzeit, Widerstandsmanagement und Präzisionssteuerung. Wir zeigen Ihnen, wie Sie einen spezialisierten Gewindefräser für HRC70 auswählen und Programme zur spiralförmigen Interpolation optimieren, um Maßabweichungen durch Werkzeugdurchbiegung zu vermeiden. Da herkömmliche Gewindebohrer hier an ihre Grenzen stoßen, stellt sich die Frage: Wie können wir mit hochwertigen Gewindefräsern für Hartmetalle präzise Gewinde in extrem harte Werkstücke schneiden?
Erkenntnisse aus 16 Jahren Fertigungserfahrung: Warum europäische und amerikanische High-End-Werkstätten bei der Hartmetallbearbeitung Gewindebohrer durch Vollhartmetall-Gewindefräser ersetzen
In den Werkstätten unserer westlichen Kunden hat die Prozesssicherheit höchste Priorität. Früher wurden die Teile vor der Wärmebehandlung mit Gewinden versehen, doch die Verformung beim Abschrecken führte zu erheblichen Problemen mit der Gewindegenauigkeit und hohen Nachbearbeitungskosten. Beim Übergang zum Gewindeschneiden nach der Wärmebehandlung versagten herkömmliche Form- oder Schneidgewindebohrer sofort an gehärteten Stählen, da sie sich unter dem enormen Schnittwiderstand und der schnellen Wärmeentwicklung verdrehten oder zerbrachen. Um dieses hohe Risiko und die damit verbundene Krafteinwirkung zu vermeiden, haben moderne Betriebe das Gewindeschneiden zugunsten von Vollhartmetall-Gewindefräsern abgeschafft.
Der Grund dafür, dass diese Werkzeuge Gewindebohrer vollständig ersetzen, liegt in einem grundlegenden Wandel in der Bearbeitungslogik. Sie nutzen die simultane 3-Achs-Interpolation auf CNC-Maschinen mit einem Werkzeugdurchmesser, der kleiner als der Kerndurchmesser des Gewindes ist. Dieser intermittierende, unterbrochene Schneidvorgang schafft wichtigen Freiraum für die Späneabfuhr und Wärmeableitung und verhindert so das Festfressen des Werkzeugs. Als führender Anbieter von Gewindefräsern sehen wir diesen Wandel nicht nur als Werkzeugmodernisierung, sondern als eine intelligentere Philosophie, die von einer gewaltsamen Konfrontation zu flexiblen Lösungen übergeht.
Eine schmerzhafte Lektion für westliche Kunden: Der „katastrophale Verlust“ durch Gewindebohrerbruch bei der Bearbeitung von gehärtetem Stahl
Wir erhalten regelmäßig dringende Anrufe mitten in der Nacht von Kunden aus der Automobilformenindustrie, die alle dasselbe Problem schildern. Ein Werkstück aus Formstahl im Wert von mehreren Zehntausend Dollar droht im letzten Bearbeitungsschritt komplett verschrottet zu werden, weil ein Gewindebohrer abgebrochen ist. Sobald sich ein Hartmetallgewindebohrer in einem Sackloch mit einer Härte von über HRC60 festsetzt, beeinträchtigen herkömmliche EDM-Verfahren oft die ursprünglichen Maßtoleranzen und die Oberflächengüte des Lochs. Dieses katastrophale Szenario zwingt die Prozessmanager, nach zuverlässigeren Lösungen zu suchen.
Bei der technischen Unterstützung vor Ort sind wir stets offen: Die Bearbeitung von Werkstücken mit hoher Härte mit Gewindebohrern ist riskant. Im Gegensatz dazu blockiert das Werkzeug bei der Verwendung von Gewindefräsern für harte Metalle selbst bei einem Sprödbruch aufgrund falscher Parameter nicht, da sein Durchmesser kleiner als der des Bohrlochs ist. Die Zerspanungsmechaniker können das abgebrochene Werkzeug problemlos entfernen, sodass das Werkstück unbeschädigt bleibt. In der Serienfertigung ist dieser entscheidende Spielraum für Fehler der Grund, warum Kunden bereit sind, für diese Werkzeuge einen höheren Preis zu zahlen.
Wie Vollhartmetall-Gewindefräser durch Prozesszähigkeit den Widerstand gegen harte Zerspanung überwinden
Wie gelingt es Vollhartmetall-Gewindefräsern, ein perfektes Gewindeprofil in Werkstoffe zu schneiden, die praktisch keinen Spielraum für Verformung bieten? Die Antwort liegt in unserer sorgfältigen Konstruktion des Wolframkarbid-Substrats und des geometrischen Profils des Werkzeugs. Laboranalysen zeigen, dass die Schneide beim Kontakt mit hartem Metall hochfrequenten Stoßbelastungen ausgesetzt ist. Durch die Kombination einer geringeren radialen Schnitttiefe mit einer Kraftverteilung auf mehrere Zähne verteilen wir die konzentrierte Spannung effektiv und gleichmäßig auf die Schneidkanten.
Die Werkzeugsteifigkeit ist ein weiterer entscheidender Faktor, den wir in der Konstruktionsphase optimieren. Um Durchbiegungen entgegenzuwirken, maximieren wir das Verhältnis zwischen Kerndurchmesser und Überhanglänge des Werkzeugs. Ein robuster Kern sorgt für außergewöhnliche Biegesteifigkeit und gewährleistet so, dass die Profilwinkel Ihres metrischen Gewindefräsers auch unter extremen Schnittkräften stabil und präzise bleiben. Anstatt in einem einzigen Arbeitsgang extrem hohe Schnittgeschwindigkeiten anzustreben, nutzen wir eine mikrometergenaue Vorschubsteuerung während der spiralförmigen Interpolation. Dadurch kann das Werkzeug selbst widerspenstiges Metall mit einer gleichmäßigen und elastischen Schälbewegung bearbeiten.
Auswahlhilfe: Wie konfiguriert man Gewindefräsmaschinen der Güteklasse HRC70 präzise für extreme Härte (HRC60–HRC70)?
Wenn die Werkstückhärte HRC60 überschreitet und sich HRC70 nähert, versagt die herkömmliche Bearbeitungslogik. Die hohe Streckgrenze des Materials verhindert die Wärmeabfuhr über die Späne, wodurch die Werkzeugspitze extremen thermischen Belastungen und mechanischen Stößen ausgesetzt wird. Werkstattmeister müssen erkennen, dass die Werkzeugauswahl nicht allein auf dem Preis basieren darf; Materialzusammensetzung und Mikrogeometrie müssen berücksichtigt werden. Nur durch die Konfiguration eines speziellen HRC70-Gewindefräsers , der auf Warmhärte und Spanfestigkeit ausgelegt ist, lassen sich Gewinde in ultraharte Metalle zuverlässig schneiden.
Die Konfiguration von Werkzeugen dieser Klasse ist eine Kunst, die durch unzählige zerstörende Zerspanungsversuche im Labor perfektioniert wurde. Kein einzelner Parameter bietet eine universelle Lösung für ultraharte Legierungen; vielmehr ist eine fein abgestimmte Kombination aus Substrat, Beschichtung und Schneidkantenpräparation erforderlich. Im Folgenden erläutern wir unsere Fertigungs- und Optimierungslogik für diese High-End-Sonderwerkzeuge. Unser Ziel ist es, Sie bei der Suche nach der optimalen Konfiguration für Ihre Werkstatt zu unterstützen, wenn Sie hochharte Formstähle oder einsatzgehärtete Teile bearbeiten.
Substratmikrostruktur: Warum wir auf ultrafeinkörnige (<0.4 μm) Wolframcarbidsubstrate für die Bearbeitung von Hartmetallen bestehen
Fachkollegen fragen sich oft, warum herkömmliche Hartmetallwerkzeuge beim Kontakt mit extrem harten Werkstoffen sofort brechen. Die Antwort liegt in der Korngröße des Substrats: Konventionelle Werkzeuge weisen größere Zwischenräume zwischen den Körnern auf, die eine schnelle Rissausbreitung unter intensiven, hochfrequenten Vibrationen ermöglichen. Dies führt bei anspruchsvollen Bearbeitungsvorgängen zu einem plötzlichen Sprödbruch. Daher verwenden wir bei der Herstellung von Vollhartmetall- Gewindefräsern für Hartmetalle ausschließlich ultrafeine oder nanokristalline Substrate mit Korngrößen unter 0.4 Mikrometern, die eine Härte von über 93 HRA erreichen.
Die alleinige Priorisierung der Härte geht jedoch auf Kosten der Zähigkeit, einem entscheidenden Zielkonflikt, den wir in der Forschung und Entwicklung sorgfältig abwägen. Wir optimieren den Kobaltbindemittelgehalt, um eine ausreichende Schlagfestigkeit gegen die Belastungen beim unterbrochenen Schneiden bei gleichzeitig hoher Verschleißfestigkeit zu gewährleisten. Bei hohen Spindeldrehzahlen wirkt dieses dichte mikrostrukturelle Substrat als robuste Barriere, die die Entstehung von Mikrorissen hemmt. Die Wahl eines solch hochwertigen Substratmaterials bildet die physikalische Grundlage für erfolgreiche Gewindefräsprozesse bei extrem harten Werkstücken.
Der entscheidende Faktor – Beschichtungen: Analyse der Hochtemperatur- und Oxidationsbeständigkeit von Nano-TiAlN im Vergleich zu AlCrN bei der Hartmaterialbearbeitung
Beim Trockenschneiden oder MQL-Schneiden von Werkstoffen mit einer Härte über HRC60 können die Temperaturen in der Schnittzone leicht 1,000 °C überschreiten, was bei unbeschichteten Substraten zu thermischem Versagen führen kann. Wir beheben häufig Fälle im Ausland, in denen die falsche Beschichtungswahl zum Durchbrennen der Werkzeuge innerhalb von Sekunden geführt hat. In der Praxis entscheiden wir uns hauptsächlich für Nano-TiAlN- und AlCrN-Beschichtungen. Die aluminiumreiche Oxidschicht, die sich durch Nano-TiAlN bei hohen Temperaturen bildet, sorgt für eine ausgezeichnete Warmhärte und ist daher ideal für das Hochgeschwindigkeits-Hartfräsen von gehärteten Werkzeugstählen.
Im Gegensatz dazu bieten AlCrN-Beschichtungen einen niedrigeren Reibungskoeffizienten und eine überlegene Oxidationsbeständigkeit bis 1,100 °C. Bei der Bearbeitung von zähflüssigen, extrem harten Metallen empfehlen wir AlCrN, da es Reibung und Spananhaftung an der Werkzeugoberfläche minimiert. Die Wahl der Beschichtung ist nie absolut; sie muss zur Spindeldrehzahl und den Kühlbedingungen Ihrer Werkzeugmaschine passen. Ein kompetenter Gewindefräser-Lieferant wird Ihnen nicht einfach die teuerste Option aufdrängen, sondern Ihnen helfen, die optimale Lösung zu finden, die thermische Schäden verhindert.
Mikrofeines Schneidenschärfen: Ausgewogene Schärfe und Steifigkeit bei HRC70-Gewindefräsern
Viele Ingenieure, die auf Hartfräsen umsteigen, konzentrieren sich auf die Schärfe, da sie annehmen, eine schärfere Schneide ermögliche ein leichteres Eindringen. Bei HRC65 ist eine übermäßig scharfe Mikroschneide jedoch so zerbrechlich wie dünnes Eis unter Belastung, was zu Mikroausbrüchen und schließlich zum Werkzeugausfall führt. Um dies zu vermeiden, unterziehen wir jeden Zahn unserer HRC70-Gewindefräser vor Verlassen des Werks einer sorgfältigen Passivierung und Politur. Dieses Verfahren ist in der Branche als Schneidkantenabziehen bekannt.
Die Herausforderung besteht darin, den Schneidkantenradius im Mikrometerbereich zu kontrollieren. Zu starkes Honen stumpft das Werkzeug ab, erhöht den Schnittwiderstand und führt in kleinen, tiefen Bohrungen zu Werkzeugverformungen. Umgekehrt bietet unzureichendes Honen keinen ausreichenden Schneidkantenschutz. Basierend auf 16 Jahren Erfahrung optimieren wir den Mikro-Schneidenradius für spezifische Hartmetallbedingungen von wenigen Mikrometern bis knapp über zehn Mikrometer. Dadurch wird die Mikrogeometrie so angepasst, dass ein optimales Gleichgewicht zwischen scharfem Eintritt und hoher Spanfestigkeit erreicht wird.
Metrisches Gewindefräsen in harten Werkstoffen: Programmierstrategien zur Vermeidung von Fallstricken und praktische Parameter
Beim Gewindeschneiden ist die Bearbeitung von Werkstoffen mit niedriger bis mittlerer Härte unkompliziert – man gibt einfach Standardparametertabellen ein. Bei harten Metallen mit einer Härte über HRC60 führt die Verwendung von Standardparametern jedoch zum Scheitern. Wir haben Ingenieure bei unzähligen Projekten für kundenspezifische Bauteile unterstützt und wissen, dass die geringe plastische Verformbarkeit keinen Spielraum für Fehler lässt. Erfolg erfordert eine extrem steife metrische Gewindefräsmaschine und eine auf die Bearbeitungsphysik harter Werkstoffe abgestimmte Programmlogik; andernfalls führen selbst kleinste Spindelvibrationen zum sofortigen Werkzeugausfall.
Der Erfolg beim Gewindefräsen in harten Werkstoffen hängt gleichermaßen von der Werkzeugqualität und dem profunden Prozessverständnis des Programmierers ab. Beim Fräsen von Gewinden in harte Substrate muss die Auslegung jeder Anfahrbewegung und jedes spiralförmigen Interpolationspfads äußerst präzise sein. Anstatt abstrakte Theorien zu erörtern, vermitteln wir Ihnen praktische Erkenntnisse zur Spanabfuhr, zur radialen Schnitttiefenberechnung und zur Werkzeugwegoptimierung. Wir hoffen, dass diese praxiserprobten Strategien Ihrer Werkstatt helfen, kostspielige Programmierfehler zu vermeiden.
Vermeidung von Werkzeugdurchbiegung: Praxisdaten zu Mehrfachdurchgangs-Radialstrategien für metrische Gewindefräsmaschinen
Werkzeugdurchbiegung ist die häufigste Ursache für das Scheitern von Gewindelehrenprüfungen (Gut/Ausschuss-Prüfungen) an hochharten Werkstücken. Aufgrund des immensen Widerstands ultraharter Werkstoffe führt eine einstufige Bearbeitung dazu, dass sich metrische Gewindefräser mit großem Ausleger unter radialer Belastung verbiegen. Dies hat konische oder beschädigte Gewinde zur Folge. Bei der Fehlersuche an einem M10×1.5-Tieflochgewindeschneidvorgang in gehärtetem Stahl für einen britischen Hersteller stellten wir fest, dass die einstufige Bearbeitung über die gesamte Tiefe zu Maßabweichungen außerhalb der Toleranz führte.
Um Werkzeugdurchbiegungen aufgrund unzureichender Überhangsteifigkeit zu vermeiden, haben wir die Bearbeitungsstrategie konsequent auf ein Mehrpassverfahren umgestellt. Für Werkstoffe um HRC62 empfehlen wir, die Gesamtschnittlast in drei bis vier Radialschnitte aufzuteilen: Schruppen mit 60 %, Vorschlichten mit 25 %, Schlichten mit 15 % und einen abschließenden Nullvorschub-Federschnitt. Diese progressive Radialschnittstrategie minimiert den Schnittwiderstand des Werkzeugs beim Schlichten und gewährleistet so gleichbleibende Gewindeprofiltoleranzen vom Eintritt bis zum Grund.
Gleichlauffräsen oder Gegenlauffräsen? Korrektur von Programmierfehlern bei der Spiralinterpolation für europäische und amerikanische Kunden
Bei unseren technischen Supportbesuchen beobachten wir häufig, dass erfahrene CNC-Programmierer beim Gewindeschneiden in gehärteten Metallen Fehler bei der Schnittrichtung machen. Viele wenden gewohnheitsmäßig Strategien an, die bei weichen Werkstoffen üblich sind, und fräsen das Gewinde durch konventionelles Fräsen von unten nach oben. Bei der Bearbeitung harter Werkstoffe führt konventionelles Fräsen jedoch dazu, dass die Schneide beim Eingriff starker Kompression und Reibung ausgesetzt ist. Dies beschleunigt den Werkzeugverschleiß und erzeugt übermäßige Hitze. Deshalb empfehlen wir unbedingt das Gleichlauffräsen.
Der Vorteil des Gleichlauffräsens liegt im Übergang von dick zu dünn, wodurch die Schneide sauber eingreift und die Schnittkräfte allmählich abnehmen. Bei der Programmierung des Gleichlauffräsens für die Spiralinterpolation empfehlen wir üblicherweise einen von oben nach unten gerichteten Vorschub. Dieses Verfahren entspricht den mechanischen Eigenschaften hochwertiger Gewindefräser für Hartmetalle beim Trockenschneiden. Zudem wird die Schwerkraft genutzt, um den gleichmäßigen Abtransport der feinen Späne nach unten zu gewährleisten und so gefährliches Nachschneiden zu verhindern.
Der Albtraum der Spanabfuhr bei Sacklöchern: Die Wahl zwischen Luftblasen und Minimalmengenschmierung (MQL) für die Hartmetallbearbeitung
Beim Gewindeschneiden harter Metalle gelten Sacklöcher aufgrund des stark eingeschränkten Platzes für Späneabfuhr und Wärmeableitung als „Werkzeugkiller“. Häufig beobachten wir Werkstätten, die Hochdruck-Emulsionspumpen mit maximaler Leistung betreiben, um die Schnittzone mit Kühlflüssigkeit zu spülen. Bei der Bearbeitung ultraharter Werkstoffe ist diese traditionelle Nasskühlungsmethode jedoch kontraproduktiv. Der intermittierende Schnitt führt zu schnellen Temperaturwechseln an der Werkzeugspitze, wodurch massive thermische Spannungen entstehen, die zu katastrophalem Schneidkantenbruch führen.
Vergleichende Analysen bei Kunden vor Ort zeigen, dass Trockenluftblasen oder Minimalmengenschmierung (MQL) die zuverlässigere Methode für Sacklöcher mit hoher Härte ist. Ein kraftvoller Luftstrom mit hoher Geschwindigkeit befördert feine Späne aus den Spiralnuten und verhindert so Späneansammlungen und das Risiko von Nachschnitten. Sollten Bedenken hinsichtlich der Gewindeoberflächengüte beim Trockenschneiden bestehen, kann MQL mit einem Pflanzenölnebel kombiniert werden. Als professioneller Lieferant von Gewindefräsern empfehlen wir stets, Schmierung und Temperaturwechselbeständigkeit an die jeweilige Bohrungstiefe anzupassen.
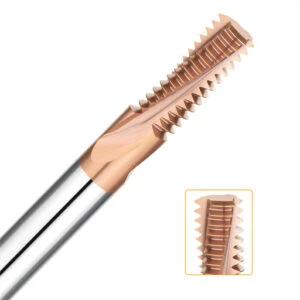
Lieferkette und Kostenreduzierung: Wie wählt man einen Lieferanten für Gewindefräser aus, der umfassenden technischen Support bieten kann?
In der westlichen Industrieproduktion lassen sich Beschaffungskosten nicht allein anhand des Stückpreises eines Werkzeugs beurteilen. Wahre Kosteneffizienz muss die gesamten Ausfallzeiten und Ausschussquoten Ihrer Werkstatt berücksichtigen. Beim Gewindeschneiden von extrem harten Materialien führt die Zusammenarbeit mit einem Lieferanten, dem es an fundierter technischer Unterstützung mangelt, schnell zu einem endlosen Kostenfresser, der auf Versuch und Irrtum basiert. Die Suche nach einem spezialisierten Lieferanten von Gewindefräsern, der die Bearbeitung und die entsprechenden Prozesse wirklich versteht, ist der Schlüssel zu erheblichen Effizienzsteigerungen.
Ein qualifizierter Werkzeugpartner bietet durch technischen Service vor und nach dem Kauf einen erheblichen Mehrwert, der weit über pünktliche Lieferungen hinausgeht. Erhält Ihre Werkstatt ein Sonderwerkstück mit einer Härte von bis zu HRC65, sollten die Ingenieure des Lieferanten umgehend individuell angepasste Schnittgeschwindigkeiten und Vorschubwege basierend auf der Steifigkeit Ihrer Werkzeugmaschine und der Spindelschnittstelle bereitstellen. Die Bewertung der tatsächlichen Forschungs- und Entwicklungsstärke sowie der Reaktionsfähigkeit eines Anbieters ermöglicht es Ihnen, einen kompetenten Partner auszuwählen, der kritische technische Risiken minimieren kann.
Verzichten Sie auf „Nachrichtenvermittler“: Warum das Gewindeschneiden bei hohen Härten den direkten Zugang zu einem qualifizierten Gewindefräserlieferanten mit Prototyping-Kapazitäten erfordert.
Die Abhängigkeit von Zwischenhändlern oder Vertriebspartnern in Notfällen führt häufig zu Kommunikationsproblemen. Wenn ein CNC-Techniker beim Gewindeschneiden von Hartmetall auf Ausbrüche an der Schneidkante stößt, bietet ein Vertriebspartner, der lediglich als Informationsweiterleiter fungiert, nur oberflächliche Ratschläge, die die komplexen mechanischen Gegebenheiten außer Acht lassen. Um Probleme mit extrem harten Werkstoffen zu lösen, müssen Sie direkt mit einem Gewindefräser-Lieferanten zusammenarbeiten, der sowohl über eigene Fertigungskapazitäten als auch über Rapid-Prototyping-Kapazitäten verfügt.
Der direkte Zugriff ermöglicht es F&E-Ingenieuren, Mikroverschleißfotos zu analysieren und sofort festzustellen, ob ein Ausfall auf Ermüdungsbruch oder thermische Überlastung zurückzuführen ist. Noch wichtiger ist, dass ein Hersteller vor Ort Sonderbearbeitungsparameter schnell anpassen, Prototypen innerhalb weniger Tage fertigen und diese zur Validierung in Ihre Werkstatt liefern kann. Bei der Bearbeitung hochharter Werkstoffe eliminiert die nahtlose Zusammenarbeit mit einem spezialisierten Ingenieurteam die Kosten wiederholter Versuche und führt so zu echten Kostensenkungen.
Bewertung kundenspezifischer Schneidwerkzeuge – Verfügt der Lieferant über die Forschungs- und Entwicklungskapazitäten für spezielle Toleranzen und Tieflochanwendungen?
Bei der Lieferung von Sonderwerkzeugen für Branchen wie die Medizintechnik müssen Anbieter ihrer Forschungs- und Entwicklungskompetenz im Hinblick auf extreme Längen-Durchmesser-Verhältnisse höchste Priorität einräumen. Das Gewindeschneiden in harten Metallen stellt eine bekannte Herausforderung dar; überschreitet die Bohrungstiefe das 2.5-fache des Gewindedurchmessers, nehmen Vibrationen und Werkzeugdurchbiegung exponentiell zu. Diese Betriebssituation erfordert einen speziellen, verstärkten Kerndurchmesser bei Vollhartmetall-Gewindefräsern, um den extremen Radialkräften standzuhalten.
Die Konstruktion fortschrittlicher Werkzeuggeometrien geht weit über die einfache Änderung des Schnittdurchmessers oder der Gesamtlänge in einer Zeichnung hinaus. Ingenieure nutzen die Finite-Elemente-Analyse (FEA), um die Spannungsverteilung beim Zerspanen harter Substrate zu simulieren und das Spanvolumen sowie die Steigungswinkel neu zu berechnen. Die Überprüfung der bisherigen Projekte eines potenziellen Partners, insbesondere im Bereich kundenspezifischer Arbeiten mit tiefen Bohrungen oder speziellen Gewindeprofilen, gibt Aufschluss darüber, ob er über die notwendige umfassende Forschungs- und Entwicklungskompetenz verfügt, um Ihre Fertigung optimal zu unterstützen.
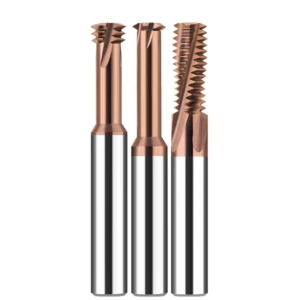
Praxisbeispiele: Lösungen für Herausforderungen in der Hartmetallbearbeitung für europäische und amerikanische Kunden
Perfekte Labordaten zur Zerspanung verblassen angesichts der Aussagekraft von Spänen, die in Echtzeit in der Fertigung eines Kunden entstehen. Die Bearbeitung ultraharter Metalle ist keine rein theoretische Angelegenheit; jede Anpassung der Mikrogeometrie entscheidet über das Schicksal hochwertiger Werkstücke. Die reale Produktion ist im Wesentlichen ein Balanceakt zwischen Effizienz, Werkzeugstandzeit und Präzision. Wir stellen diese authentischen, detailliert dokumentierten Fallstudien zur Verfügung, um Branchenkollegen zu helfen, ihre Maschinensteifigkeit, Spannbedingungen und Programmiergewohnheiten zu überdenken.
Als Team, das weltweit führende Hersteller technischer Unterstützung bietet, haben wir Projekte von Automobil-Karosserieformen bis hin zu medizinischen Implantaten realisiert. In diesem anspruchsvollen Umfeld agieren wir nicht nur als Werkzeuglieferanten, sondern auch als Prozessdiagnostiker. Sollten Sie bei Ihren Gewindebearbeitungsprozessen auf ähnliche Engpässe stoßen, könnten die beiden unten aufgeführten Beispiele Ihnen praktische Lösungsansätze für Ihre aktuellen Fertigungsschwierigkeiten bieten.
Fallstudie 1: Wie ein deutscher Formenbauer die Gewindeausschussrate mithilfe unserer HRC70-Gewindefräsmaschine auf null reduzierte
Ein renommiertes Formenbauunternehmen in Stuttgart wurde mit der Bearbeitung von Präzisionsschlitten aus durchgehärtetem D2-Stahl (HRC 64) beauftragt. Die größte Herausforderung bestand in der Bearbeitung mehrerer tiefer Sacklochgewinde in dem teuren Werkstück. Die Verfahrenstechniker versuchten zunächst, Hartmetallgewindebohrer einer führenden europäischen Marke einzusetzen. Diese brachen jedoch häufig unter Drehmomentüberlastung, was zu einer Ausschussquote von bis zu 15 % und erheblichen Folgekosten führte.
Nach Eingang der Anfrage nach technischer Unterstützung analysierten wir die Bruchflächen und empfahlen, das Gewindeschneiden einzustellen und stattdessen unsere HRC70-Gewindefräser einzusetzen. Wir optimierten den spiralförmigen Vorschubweg zu einer vierstufigen radialen Abwärtsbearbeitung und setzten Hochdruck-Trockenluftstrahlen zur Späneabfuhr ein. Durch diesen unterbrochenen Schneidvorgang wurde die Wärmeentwicklung an der Werkzeugspitze drastisch reduziert, während die passivierte Schneidkante den Aufprallkräften erfolgreich standhielt und die Ausschussrate auf null senkte.
Fallstudie 2: Stabile Massenproduktionslösung für hochpräzise metrische Gewindefräsmaschinen (US-amerikanischer Medizinproduktehersteller)
Ein in Kalifornien ansässiger Hersteller von Präzisionskomponenten für die Medizintechnik stand vor der Herausforderung, hochpräzise Gewinde in Serie an ausscheidungsgehärteten Edelstahlteilen mit einer Härte von HRC 62 herzustellen. Aufgrund der strengen Anforderungen der Medizintechnik an die Präzision von 6H-Gewindelehren und die Oberflächenrauheit traten bei der Testproduktion erhebliche Werkzeugdurchbiegungen auf. Die resultierenden Gewinde wiesen lokale Konizität und geringfügige Steigungsabweichungen auf und konnten daher von automatisierten optischen Inspektionssystemen nicht geprüft werden.
Um eine gleichbleibende Präzision in der Serienfertigung zu gewährleisten, haben wir einen maßgefertigten, steifen metrischen Gewindefräser mit kurzer Schneidenlänge und robustem Kerndurchmesser entwickelt. Durch die Verkürzung der Schneidenlänge wurde die Biegesteifigkeit des Werkzeugs maximiert, während unsere AlCrN-Nanobeschichtung die starke Materialanhaftung beim Bearbeiten von gehärtetem Edelstahl reduzierte. Wir haben die Programmierer außerdem darin unterstützt, einen Nullvorschub-Federdurchgang zu integrieren, um Restverformungen zu eliminieren und so die hohen Präzisionsanforderungen der Klasse 6H für Tausende von Teilen perfekt zu erfüllen.






