


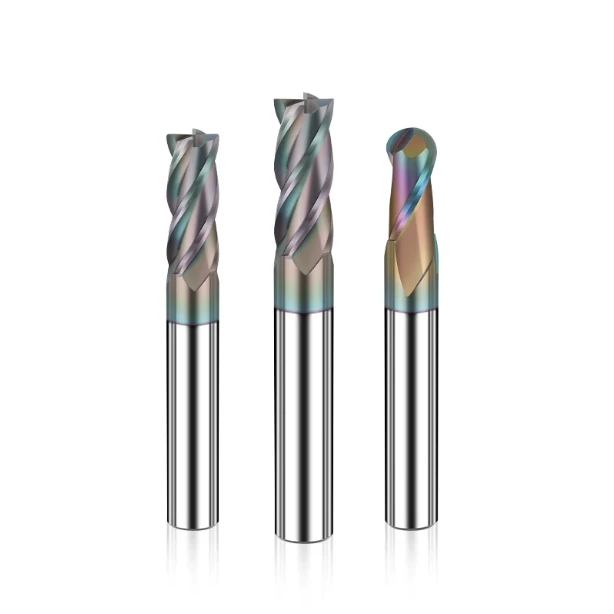
В нашем цехе 5-осевой заточки инструментов и в рамках глобальной технической поддержки мы каждую неделю слышим от европейских и американских клиентов одну и ту же жалобу: «Почему срок службы моего инструмента так нестабилен при обработке автомобильных клапанов?» Будь то легкорежущая латунь C3604 или новые бессвинцовые сплавы, нестабильный срок службы инструмента губителен для производства.
В прошлом месяце немецкий клиент, поставляющий гидравлические регулирующие клапаны ведущим автопроизводителям, обратился к ним с экстренной проблемой. Их автоматизированная линия вышла из строя. Твердосплавные фрезы должны были выдерживать 4,000 циклов обработки седел клапанов. Вместо этого они наблюдали микросколы уже на 2,500-м изделии. Это привело к ухудшению качества обработки поверхности, снижению общей эффективности оборудования (OEE) и резкому увеличению процента брака.
Как поставщик концевых фрез с 15-летним опытом исследований и разработок, мы знаем «ловушку латуни». Многие предприятия считают, что латунь мягкая и легко поддается обработке, полагая, что стандартная плоская фреза справится с ней без труда. Это ошибка. Автомобильные клапаны требуют допусков в пределах ±0.005 мм и зеркально гладких уплотнительных поверхностей (Ra 0.4). Это требует специальной геометрии. Во время высокоскоростной обработки (HSM) высокая теплопроводность латуни приводит к образованию нароста на режущей кромке (BUE). Без правильной полировки канавок или остроты кромки ваш инструмент не просто износится — он сломается.
Мы помогли этому клиенту добиться стабильного увеличения срока службы инструмента на 45%. Мы сделали это не с помощью «магии». Мы добились этого путем оптимизации углов спирали, геометрии с переменным шагом и внедрения специализированного процесса полировки концевых фрез. Это позволило устранить заусенцы и остановить процесс упрочнения материала.
Мы провели 15 лет на передовой, работая с руководителями производственных процессов и закупщиками инструментов. Этот опыт мы обобщили в «эффективном рецепте» для латуни. Если вы сталкиваетесь с преждевременным выходом из строя или «липкими» бессвинцовыми сплавами, мы вас понимаем.
Оглянитесь прямо сейчас вокруг в своей мастерской. Есть ли на верстаке сломанные инструменты, которые не прослужили и половины смены?
Обзор конкретного случая: анализ преждевременного выхода инструмента из строя при крупносерийном производстве клапанов.
В автомобилестроении высокотемповые линии не прощают ошибок. Мы часто видим, как цеха в США и Европе выжимают максимум из скорости вращения шпинделя и скорости подачи, чтобы максимизировать съем металла. Хотя на бумаге это выглядит хорошо, зачастую это контрпродуктивно. Латунь имеет уникальный коэффициент теплового расширения. Если не адаптировать процесс к образованию стружки, концевая фреза для латуни износится быстрее, чем оператор успеет ее заменить.
Наши полевые данные показывают, что большинство остановок при смене инструмента вызваны не нормальным износом, а внезапными, нелинейными отказами. В прецизионной обработке клапанов, если инструмент не может поддерживать стабильность на микронном уровне в течение всей смены, вся партия рискует не пройти испытания на герметичность. Для решения этой проблемы необходимо обратить внимание на физический контактный интерфейс, где находятся «невидимые убийцы».
«Невидимый убийца» в обработке седел клапанов: как BUE уничтожает плоскую фрезу.
Для резки с плоским дном и зачистки углов плоская фреза — это незаменимый инструмент. Но латунь «липкая». Многие специалисты упускают из виду микроскопическую эрозию, вызванную «холодной сваркой». При высоких оборотах тепло от резки концентрируется на кончике инструмента. Если микрошлифовка внутри канавок не идеальна, частицы латуни будут привариваться к режущей кромке под высоким давлением. Это и есть нарост на режущей кромке.
Отслоение твердосплавного материала (BUE) смертельно опасно, потому что оно перехватывает функцию острого режущего края. Оно изменяет угол заточки и разрушает траекторию резания. К тому моменту, когда вы увидите «разрывы» или вибрацию на заготовке, отслоение твердосплавного материала, скорее всего, уже несколько раз отслоилось и образовалось заново. Каждый раз, когда оно отслаивается, оно уносит с собой микроскопический кусочек твердосплава. Это приводит к внезапным, хрупким изломам без всякого предупреждения.
16 лет опыта работы в мастерской: почему для обработки свинцовой и бессвинцовой латуни требуются разные твердосплавные фрезы.
По мере того, как наши североамериканские клиенты переходят на экологически чистые бессвинцовые сплавы (например, C46400), они часто наблюдают резкое сокращение срока службы инструмента на 50%. Мы проанализировали эту динамику в лаборатории и на месте. В традиционной свинцовой латуни свинец действует как «естественная смазка». Он помогает стружке измельчаться на короткие, хрупкие кусочки, снижая усилие резания и защищая твердосплавную фрезу.
Бессвинцовая латунь — это совсем другое дело. Без смазки этот материал становится невероятно твердым и пластичным. Во время наших испытаний бессвинцовых клапанов мы наблюдали, как стружка превращалась в «прочные ленты», которые запутывали шпиндели. Поскольку бессвинцовая латунь очень быстро упрочняется при обработке, ваш инструмент, по сути, разрезает материал, столь же твердый, как нержавеющая сталь. Здесь нельзя использовать стандартную геометрию медных сплавов. Вам необходима исключительная прочность и ударостойкие кромки, способные выдерживать механическое истирание и термическую усталость.
Взгляд на геометрию и материалы — как мы адаптируем твердосплавные фрезы для увеличения срока службы инструмента.
В условиях крупносерийной обработки, когда речь идёт о борьбе с преждевременным износом, одного высококачественного сырья недостаточно. При работе на многоосевых обрабатывающих центрах с большими подачами геометрия поперечного сечения и профиль микрокромки определяют, выдержит ли инструмент нагрузку. Как производитель твердосплавных фрез, мы динамически настраиваем наши конструкции инструментов в соответствии со специфическими колебаниями шпинделя, настройками зажимных приспособлений и жёсткостью станка вашего цеха.
В наших научно-исследовательских испытаниях баланс между твердостью и прочностью твердосплавных материалов требует тщательно продуманного компромисса. При обработке латунных корпусов с неравномерной плотностью материала или толстыми литыми оболочками мы отказываемся от стремления к чистой твердости. Вместо этого мы выбираем ультрамелкозернистые подложки с высокой прочностью на изгиб и наносим целенаправленные PVD-покрытия. Такой индивидуальный подход может увеличить время на начальном этапе согласования, но предсказуемый срок службы инструмента окупается на автоматизированных линиях.
Решение проблемы высокочастотной вибрации в клапанах: почему мы настаиваем на использовании системы переменной индексации для специализированной концевой фрезы для латуни.
Если вы когда-либо слышали пронзительный визг шпинделя при обработке тонкостенных корпусов клапанов, вы знаете, как быстро гармонический резонанс разрушает острую кромку. Стандартные симметричные канавки ударяют по материалу с одинаковыми интервалами, создавая циклические скачки силы, которые разрушают карбид. При изготовлении специализированной концевой фрезы для латуни для североамериканских машиностроительных предприятий мы устраняем это, используя переменную индексацию и асимметричные углы спирали.
За счет смещения времени входа и выхода каждой канавки мы физически нарушаем частоту вибрации в ее источнике. Помимо гашения вибрации, мы тщательно настраиваем углы заточки в зависимости от конкретного сорта латуни. Слишком узкие углы приводят к трению боковой поверхности о деталь, вызывая упрочнение и термическое расширение; слишком широкие — к потере опорной поверхности и образованию стружки. Нахождение оптимального значения — наш секрет бесшумной работы шпинделя и целостности инструмента.
Ключ к идеально гладким уплотнительным поверхностям: как микрообработка кромок полировальной концевой фрезы снижает трение.
Обработка металлических седел клапанов для обеспечения герметичности и отсутствия утечек исключает возможность микроскопических зазубрин на кромках. При микроскопическом анализе мы обнаружили, что локальные зоны нагрева обычно возникают из-за трения стружки, поднимающейся по поверхности канавки. Для решения этой проблемы мы интегрировали в наш процесс шлифовки вторичную стадию зеркальной полировки, создав таким образом линейку полировальных концевых фрез премиум-класса.
Эта микрополировка выходит за рамки канавок; она пассивирует и закругляет режущую кромку на микронном уровне. Такая точная подготовка кромки удаляет микротрещины, остающиеся после шлифовальных кругов. При соприкосновении инструмента с медным сплавом происходит чистый срез, что значительно снижает коэффициент трения. Стружка легко удаляется, отводя тепло в бункер, а не к кончику инструмента, что позволяет полностью обойтись без вторичной ручной притирки.
Практические параметры семинара: Максимальное извлечение пользы из плоскофрезерной фрезы с помощью стратегии.
Снижение скорости подачи для увеличения срока службы инструмента — это проигрышная стратегия, которая ухудшает время цикла. Наш производственный опыт доказывает, что оптимизация траекторий движения инструмента и настройка шага обработки (Ae) и глубины резания (Ap) раскрывают скрытый потенциал. Если показания датчика нагрузки шпинделя начинают колебаться в середине смены, не спешите менять инструмент; грамотная корректировка траектории движения инструмента позволит изношенной плоской фрезе надежно завершить обработку партии.
Эта стратегия требует глубокого понимания динамики стружки в цветных металлах. При обработке больших объемов латуни мы всегда советуем клиентам отказаться от традиционных проходов с полным пазом и тяжелыми радиальными режущими кромками. Переход к трохоидальным траекториям или высокоскоростной обработке пазов равномерно распределяет термические и механические нагрузки по канавкам. Это меняет характер износа с локального скола на постепенное, предсказуемое уменьшение толщины, экономя ваш инструментальный бюджет без снижения производительности.
Фрезерование регулирующих клапанов с глубокой полостью: защита концевой фрезы для латуни от вторичного повреждения стружкой.
При обработке глубоких пазов внутри гидравлических регулирующих клапанов инструменты редко ломаются из-за недостаточной жесткости станка. Настоящая причина — повторное срезание застрявшей стружки на дне полости. На глубине, превышающей в три раза диаметр инструмента, стандартные системы промывки не смывают стружку. Свободно спрессованная латунь забивается в полость, где вращающаяся концевая фреза для латуни вдавливает ее обратно в зону резания, мгновенно вызывая скачок крутящего момента шпинделя.
Мы противодействуем этому, изменяя как систему подачи материала, так и траекторию движения инструмента. Мы рекомендуем использовать подачу охлаждающей жидкости через инструмент или струю воздуха под высоким давлением, отрегулированную таким образом, чтобы очистить дно паза. Что касается программирования, мы заменяем прямые вертикальные врезания на спиральную интерполяцию или плавное нарастание, чтобы канал отвода стружки оставался полностью открытым. Никогда не позволяйте канавкам застревать в рыхлой стружке; это золотое правило безопасности при обработке глубоких полостей.
Практические корректировки параметров подачи и охлаждающей жидкости при высокопроизводительном динамическом фрезеровании.
Для черновой обработки латунных отливок клапанов мы настоятельно рекомендуем перейти на высокоэффективную фрезеровку (ВЭФ). В ВЭФ используется небольшой радиальный шаг — примерно 5–10% от диаметра инструмента — в сочетании с глубоким осевым резом по всей длине канавки. Это распределяет тепло по всему корпусу инструмента, а не перегревает радиус скругления углов, что позволяет безопасно удвоить или утроить традиционную подачу на зуб (Fz).
Опасность при использовании высокотемпературной обработки латуни заключается в внезапном термическом шоке из-за неправильного охлаждения. Поскольку латунь очень быстро передает тепло, агрессивная обработка высокотемпературным методом с использованием стандартного охлаждающего раствора вызывает немедленное термическое растрескивание вдоль твердосплавной кромки. Мы добиваемся гораздо большего срока службы инструмента, используя системы MQL высокого давления и малого объема или точно направленные линии распыления. Поддерживайте ровную температурную кривую, и ваша твердосплавная фреза будет быстро обрабатывать детали, не разрушаясь.
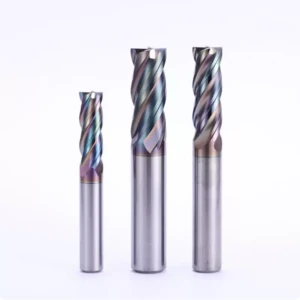
Устранение дефектов поверхности в процессах, не требующих полировки: применение полировальных концевых фрез на уплотнительных поверхностях.
Для обеспечения герметичности автомобильных клапанных седел требуется безупречная целостность поверхности. Многие механические цеха полагаются на традиционные методы, используя стандартную фрезу для черновой обработки и ручную притирку для окончательной чистовой обработки. Однако ручные вторичные операции приводят к микрогеометрическим искажениям в процессе массового производства из-за человеческих ошибок. Чтобы преодолеть это узкое место, мы предлагаем клиентам стратегию «однопроходной чистовой обработки» с использованием специализированной полировальной концевой фрезы.
Для устранения дефектов недостаточно просто блестящего инструмента; необходима абсолютная жесткость системы обработки. Во время окончательной чистовой обработки мельчайшие вибрации шпинделя или биение держателя инструмента создают видимые узоры, напоминающие рыбью чешую. Именно поэтому мы делаем больше, чем просто доставляем изготовленный на заказ инструмент на предприятия клиентов. Мы глубоко изучаем параметры программирования вашего ЧПУ, чтобы гарантировать, что цветной металл подвергается идеальному сдвигу, а не микроразрыву.
Прощание с ручной притиркой: фрезерование седел клапанов с шероховатостью Ra 0.4 концевыми фрезами с зеркальной полировкой.
Фрезерование плоского латунного седла клапана с идеально ровной зеркальной поверхностью Ra 0.4 непосредственно на нем невозможно с помощью стандартного инструмента. Микроскопический анализ показывает, что стандартные режущие кромки обладают микрошероховатостью, которая разрывает поверхность латуни, а не срезает ее. Используя ультрамелкозернистые подложки и полируя винтовые канавки, наши специализированные полировальные концевые фрезы снижают коэффициент трения. Это позволяет пластичному материалу плавно скользить по плоскостям скольжения.
Для настройки мы рекомендуем строго соблюдать припуск на осевой зазор в пределах от 0.05 мм до 0.1 мм. Слишком большой зазор приведет к высоким силам резания, вызывая деформацию инструмента и вибрацию; слишком маленький — к трению и выдавливанию материала, что вызовет быстрое упрочнение заготовки. В сочетании с высокими скоростями обработки (Vc) и легкими подачами эти инструменты для зеркальной полировки исключают необходимость ручной притирки, гарантируя при этом абсолютную геометрическую округлость.
Предотвращение образования заусенцев на кромках клапанов: как попутная и традиционная резка влияют на работу концевой фрезы для латуни.
Из-за высокой пластичности латунь склонна к образованию неприятных заусенцев на острых стыках автомобильных клапанных коллекторов. Это вынуждает цеха устанавливать дорогостоящие ручные станки для снятия заусенцев, замедляя всю автоматизированную производственную линию. Наши полевые испытания доказывают, что чередование попутного и традиционного фрезерования позволяет контролировать толщину стружки. Это простое изменение в программировании определяет, будет ли стружка выходить из толстого слоя в тонкий или из тонкого в толстый.
Хотя фрезерование с попутным движением обеспечивает наилучшее качество обработки поверхности, его бесконтрольное использование на латунных сплавах с высоким содержанием меди может вызвать резкий ударный эффект инструмента при входе в обработку. Этот внезапный удар приводит к микросколам на стандартной концевой фрезе для латуни. Мы предпочитаем традиционное фрезерование для черновой обработки больших полостей и защиты инструмента. Затем мы переключаемся на фрезерование с попутным движением только для окончательной чистовой обработки, что увеличивает срок службы режущей кромки почти на 30%.
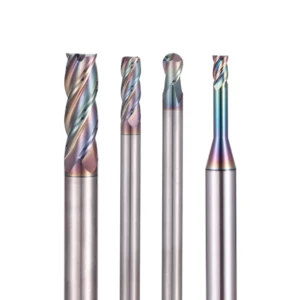
Отказ от метода проб и ошибок: как в автомобильной промышленности выбирают надежных поставщиков концевых фрез
В автомобильной промышленности стабильность цепочки поставок оснастки имеет гораздо большее значение, чем экономия нескольких центов на единицу продукции. Когда производство работает круглосуточно, отдел закупок, сосредоточенный исключительно на самой низкой цене, вынуждает инженеров платить за это позже в виде простоев и брака. Как ведущий поставщик концевых фрез , мы знаем, что аудит инструментального завода требует не только презентаций, но и проверки эффективности контроля показателей.
Поставщики инструментов высшего уровня вселяют уверенность в руководителей цехов. Если ваша производственная линия стремится к агрессивным целям оптимизации стоимости детали, внимательно изучите шлифовальный цех поставщика. Они должны использовать высококачественные 5-осевые шлифовальные станки с ЧПУ от Walter или ANCA и лазерные измерительные системы с точностью до микрона. Только заводы с таким уровнем оборудования могут гарантировать полную точность размеров на протяжении всего цикла производства в 50 000 деталей.
Как избежать ловушки низких цен: стабильность материала для твердосплавных фрез
Основная проблема дешевых режущих инструментов в североамериканских машиностроительных цехах заключается в качестве твердосплавного стержня. Обработка латуни обеспечивает меньшие силы резания, но позволяет мгновенно оценить прочность материала на поперечный разрыв. Микропустоты или сегрегация кобальта в стержне вызывают непредсказуемое, преждевременное скалывание кромки при высокочастотных ударах. Именно поэтому наши стандарты входного контроля для необработанного твердосплава чрезвычайно строги.
Если инструменты из одной партии демонстрируют крайне нестабильный срок службы при одинаковых подачах и скоростях, у вашего поставщика есть проблема с отслеживаемостью. Сертифицированный поставщик концевых фрез должен предоставлять листы металлографического контроля для каждой партии стержней, чтобы гарантировать равномерную твердость. Контроль однородности твердосплавных материалов на этапе производства — единственный способ обеспечить предсказуемые циклы обработки в вашем цехе.
Обязательства по технической поддержке: почему изготовление прототипов на заказ у поставщиков концевых фрез позволяет реально снизить затраты.
В высокоточной обработке на станках с ЧПУ не существует универсального режущего инструмента, подходящего для всех случаев. Идеальные профили канавок и параметры подготовки кромки полностью различаются в зависимости от типа латуни C3604, обеспечивающей легкую резку, бессвинцовых экологичных сплавов и высокомедных бронз. Дистрибьюторы, которые просто развозят коробки и не понимают условий производства, бесполезны, когда ваша автоматизированная линия сталкивается с трудностями.
Если на вашем шпинделе образуются нитевидные, похожие на ленты стружки из бессвинцовой латуни, или вы не можете достичь целевого показателя чистоты обработки Ra 0.4, давайте обсудим это. Мы хотим, чтобы вы проанализировали жесткость вашего станка, частоту вращения шпинделя и настройки оснастки. Присылайте нам чертежи ваших самых сложных деталей, целевое время цикла и характеристики материалов. Благодаря индивидуальной настройке геометрии и прототипированию в реальных условиях мы доведем эффективность вашего цикла до абсолютного предела.






