


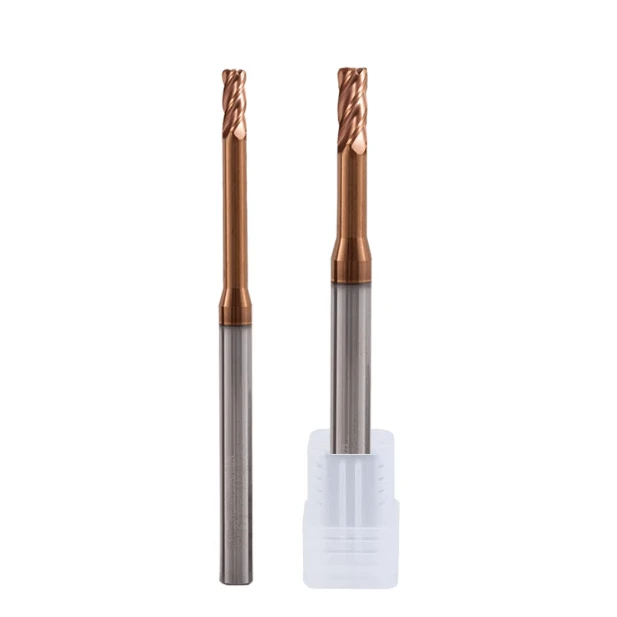
Bei der Fertigung hochpräziser Teile für Kunden in Europa und Amerika stießen wir immer wieder auf ein Problem: Selbst bei den gängigsten Mini-Schaftfräsern können geringfügige Fehlentscheidungen oder unzureichende Parameterkontrolle zu rauen Oberflächen, deutlich verkürzter Standzeit und sogar Werkzeugbruch führen. Wir testeten über 50 verschiedene Mini-Schaftfräser in realen Projekten – von Mini-Mikro-Schaftfräsern mit Standarddurchmesser bis hin zu beschichteten Hartmetall-Mini-Schaftfräsern. Jeder Bearbeitungsvorgang zeigte uns, dass Genauigkeit und Effizienz nicht nur vom Werkzeugmaterial abhängen, sondern auch von der Werkzeuggeometrie, der Anzahl der Schneidkanten und deren Abstimmung auf die Steifigkeit der Werkzeugmaschine.
Insbesondere bei der Präzisionsformenfertigung, der Bearbeitung elektronischer Bauteile und der Fertigung von Kleinserien kundenspezifischer Teile haben wir festgestellt, dass herkömmliche Methoden oft nicht ausreichen: Mini-Mikro-Schaftfräser mit Durchmessern unter 0.3 mm neigen extrem zum Ausbrechen bei tiefen Nuten oder hohen Schnittgeschwindigkeiten, während im Großhandel gekaufte Mini-Mikro-Schaftfräser erhebliche Unterschiede in der Konsistenz und Beschichtungsgleichmäßigkeit aufweisen können. Dies sind praktische Erfahrungen, die wir immer wieder bei Kunden vor Ort bestätigt haben, keine theoretischen Erkenntnisse.
In diesem Artikel stellen wir unsere zehn besten Anwendungserfahrungen mit Mini- Schaftfräsern vor . Wir behandeln Bearbeitungsstrategien für verschiedene Materialien, Techniken zur Optimierung der Werkzeugstandzeit und Methoden zur Auswahl geeigneter Werkzeuge für den Großeinkauf. Wir hoffen, dass unsere Kollegen durch diese praktischen Einblicke häufige Fehler vermeiden und ihre Bearbeitungseffizienz steigern können.
Sind Ihnen beim Mikro-Endfräsen schon einmal ähnliche Probleme mit Werkzeugbruch oder unzureichender Werkzeugstandzeit begegnet?
Wie wir Mini-Schaftfräser für unsere Kunden auswählen
In realen Projekten stoßen wir häufig auf hohe Kundenanforderungen an die Präzisionsbearbeitung von Bauteilen. Sobald uns ein Kunde Material und Bauteilzeichnungen zur Verfügung stellt, analysieren wir zunächst die Bearbeitungshärte, die Formkomplexität und die geforderten Oberflächenrauheitswerte. Anschließend wählen wir basierend auf diesen Parametern die passenden Mikro-Schaftfräser aus . Unsere Erfahrung zeigt, dass selbst bei gleicher Materialcharge unterschiedliche Bearbeitungstiefen und Werkzeugdurchmesser die Werkzeugstandzeit erheblich beeinflussen, insbesondere bei Mikro-Schaftfräsern. Bei hohen Schnittgeschwindigkeiten und tiefen Nuten kann selbst geringfügige Unachtsamkeit leicht zu Ausbrüchen oder Vibrationen führen.
Wir berücksichtigen auch die Steifigkeit der Werkzeugmaschine und die Spannmethoden, um die Eignung des Werkzeugs zu bestimmen. Auf manchen kleinen CNC-Maschinen können dieselben Mini-Schaftfräser im Vergleich zu großen Fünf-Achs-Maschinen ein völlig anderes Verhalten zeigen. Üblicherweise führen wir Testbearbeitungen in kleinen Serien an realen Werkstücken durch und erfassen dabei die Schnittkräfte und das Spanabfuhrverhalten, bevor wir uns für die Serienfertigung entscheiden. Diese auf realen Bearbeitungsergebnissen basierende Auswahlmethode trägt dazu bei, Werkzeugbruch und Nacharbeit zu reduzieren und gleichzeitig Bearbeitungseffizienz und Oberflächenqualität in Einklang zu bringen.
Tatsächliche Anforderungen an Mini-Schaftfräser aus Hartmetall für Aluminium, Edelstahl und Titanlegierungen
Bei der Bearbeitung von Aluminiumteilen verwenden wir üblicherweise Mini-Schaftfräser aus Hartmetall mit dünnen Beschichtungen und scharfen Schneidkanten, um einen gleichmäßigen Schnitt und eine effiziente Spanabfuhr zu gewährleisten. Die Aluminiumbearbeitung erfolgt zwar bei relativ niedrigen Schnitttemperaturen, birgt aber die Gefahr des Werkzeugverklebens. Ohne die richtige Anpassung der Schneidkantengeometrie und des Vorschubs haften die Späne schnell an der Werkzeugoberfläche. Durch die Optimierung der Werkzeugbeschichtung und des Spiralwinkels konnten wir die Werkzeugstandzeit deutlich verlängern und die Oberflächengüte erhalten.
Die Bearbeitung von Edelstahl und Titanlegierungen stellt hingegen höhere Anforderungen an die Verschleißfestigkeit und Steifigkeit der Werkzeuge. Wir haben wiederholt an Kundenteilen beobachtet, dass Mini-Mikro-Schaftfräser mit Durchmessern unter 2 mm bei hochharten Werkstoffen, insbesondere bei der Bearbeitung tiefer Bohrungen oder großer Werkstücklängen, stark zum Ausbrechen neigen. Um dem entgegenzuwirken, setzen wir vorrangig auf wärmebehandelte oder beschichtete Hartmetall-Mini-Schaftfräser in Kombination mit geeigneten Schnittparametern und ausreichender Kühlung. Dies gewährleistet Bearbeitungsgenauigkeit bei gleichzeitig reduziertem Werkzeugbruchrisiko.
Häufige Ausfallursachen von Mini-Mikro-Schaftfräsern (<3 mm Durchmesser)
In unseren Langzeitprojekten erwiesen sich Mikro-Schaftfräser mit Durchmessern unter 3 mm als besonders bruchgefährdet beim Tiefnutenfräsen, kontinuierlichen Schneiden oder der Hochgeschwindigkeitsbearbeitung. Wir beobachteten zahlreiche Ausfallfälle, deren Hauptursachen in übermäßigem Werkzeugvorschub, unzureichender Maschinensteifigkeit und Schwankungen der Schnittkräfte lagen. Bei der Bearbeitung einiger hochpräziser Teile führten herkömmliche Vorschubgeschwindigkeiten schnell zu Ausbrüchen oder ungleichmäßigem Verschleiß, die sich erst durch Anpassung der Schnittstrategien besserten.
Die Spanabfuhr ist ein entscheidender Faktor für den Ausfall von Werkzeugen mit Mikrodurchmesser. Bei der Bearbeitung von Aluminium und Kupfer kommt es bei Werkzeugen mit kleinem Durchmesser und großer Schnitttiefe häufig zu Spanbildung an der Werkzeugspitze, was mitunter zum Festklemmen des Werkzeugs führt. Unsere Erfahrung zeigt, dass die Standzeit von Mikro-Schaftfräsern nicht nur vom Material und der Beschichtung, sondern auch von der Schnittstrategie, den Vorschubparametern und der Steifigkeit der Werkzeugmaschine abhängt; andernfalls kann es leicht zu unkontrolliertem Bruch kommen.
Steifigkeitsprobleme, die von Kunden am häufigsten übersehen werden (Spindel, Klemmung, Verlängerung)
Bei unseren Kunden erleben wir immer wieder Situationen, in denen selbst geeignete Werkzeuge aufgrund von Spindelvibrationen oder unzureichender Spanntechnik versagen, was zu einer instabilen Oberflächenqualität führt. Viele Kunden konzentrieren sich zu sehr auf das Werkzeugmaterial und die Schneidkantengeometrie und vernachlässigen dabei die Abstimmung der Steifigkeit zwischen Werkzeugmaschine und Spannfutter. Insbesondere bei Mini-Mikro-Schaftfräsern mit großen Vorschüben oder hohen Drehzahlen können bereits geringe Abweichungen Vibrationen verstärken und die Maßgenauigkeit beeinträchtigen.
Wir beraten unsere Kunden bei der Anpassung der Spannmethoden, der Auswahl hochpräziser Werkzeughalter und der Kontrolle des Werkzeugvorschubs innerhalb sicherer Grenzen. Bei der Bearbeitung tiefer Nuten oder kleiner Bohrungen empfehlen wir ein schrittweises Vorgehen – zunächst Schruppen, dann Schlichten –, um die optimale Leistung von Werkzeugen mit Mikrodurchmesser unter begrenzter Steifigkeit zu gewährleisten. Diese Einschätzungen und Abwägungen basieren auf praktischer Bearbeitungserfahrung, nicht auf absoluten Formeln.
Warum zeigen die gleichen Mini-Schaftfräser auf verschiedenen Werkzeugmaschinen so unterschiedliche Leistungen?
Unsere langjährige Erfahrung zeigt, dass die Leistung ein und derselben Charge Mini-Schaftfräser je nach Werkzeugmaschinenmarke und -modell stark variieren kann. Häufige Gründe hierfür sind Unterschiede in der Spindelsteifigkeit, der Vorschubgenauigkeit und den Vibrationseigenschaften. Beispielsweise testeten wir einmal ein Werkzeug mit Mikrodurchmesser auf einer kleinen Drei-Achs-Maschine; die Werkzeugspitze brach schnell ab, während dasselbe Werkzeug auf einer hochsteifen Fünf-Achs-Maschine mehrere Teile stabil bearbeitete.
Spannsysteme und Kühlmethoden beeinflussen die Leistung maßgeblich. Wir empfehlen unseren Kunden, Schnittparameter und Vorschubstrategien entsprechend den Eigenschaften der Werkzeugmaschine feinabzustimmen und gegebenenfalls die Werkzeughalterlänge oder die Schnittwege anzupassen, um optimale Ergebnisse zu erzielen. Erfahrungsbasierte Optimierung trägt dazu bei, den Bruch von Mini-Schaftfräsern zu minimieren und gleichzeitig die Bearbeitungskonsistenz und -effizienz zu verbessern.

Top 10 Empfehlungen für Mini-Schaftfräser
In unserer langjährigen Praxiserfahrung haben wir festgestellt, dass die Leistung von Mikrofräsern je nach Material und Bearbeitungsbedingungen stark variiert. Selbst die gleiche Charge von Mini-Schaftfräsern kann sich beim Bearbeiten von Aluminium, hochfestem Stahl oder Titanlegierungen unterschiedlich verhalten. Wir führen daher routinemäßig Testbearbeitungen an realen Werkstücken durch, um Werkzeugverschleiß, Spanabfuhr und Oberflächengüte zu überwachen, bevor wir mit der Serienproduktion beginnen.
Mithilfe dieser Tests haben wir zehn Kategorien von Mikrofräsern identifiziert, die in verschiedenen Szenarien relativ konstante Ergebnisse liefern. Die Werkzeugleistung hängt nicht nur von Material und Beschichtung ab, sondern auch von Schnittparametern, Werkzeugüberstand und Maschinensteifigkeit. In vielen Fällen ist es notwendig, Schnittgeschwindigkeit, Vorschub und Werkzeugwahl optimal aufeinander abzustimmen, um sowohl Stabilität als auch Genauigkeit zu gewährleisten. Die folgenden zehn Fallbeispiele basieren auf Erfahrungen, die in Kundenprojekten wiederholt bestätigt wurden und Kollegen als praktische Referenz dienen können.
Hochgeschwindigkeits-Mini-Schaftfräser für die Aluminiumbearbeitung (mit Antihaft-Messerkoffer)
Bei der Aluminiumbearbeitung kommt es häufig vor, dass Späne am Werkzeug haften bleiben und die Werkstückoberfläche zerkratzen. Unsere Erfahrung zeigt, dass die Verwendung von Hartmetall-Minifräsern mit dünner Beschichtung und scharfen Schneidkanten in Kombination mit hoher Bearbeitungsgeschwindigkeit die Spanabfuhr und die Oberflächengüte deutlich verbessert. Der Spiralwinkel und die Anzahl der Schneidkanten sind entscheidend für die Spanverhinderung. Je nach Werkstückgeometrie wechseln wir mitunter zwischen 2- und 3-schneidigen Werkzeugen.
Bei unseren Kunden simulieren wir kontinuierliche Produktionsbedingungen, um die Werkzeugleistung zu beobachten. Diese empirische Methode – erst ein Testlauf, dann die Serienproduktion – gewährleistet, dass Mikrofräser auch bei hohen Drehzahlen stabil bleiben, ohne schnellen Verschleiß oder übermäßige Spanbildung. Dies ist entscheidend für gleichbleibende Ergebnisse in der Aluminiumbearbeitung.
Hochverschleißfester Mini-Schaftfräser aus Hartmetall für Edelstahl (Werkzeugstandzeitvergleich)
Die Bearbeitung von Edelstahl führt häufig zu schnellem Verschleiß an den Spitzen herkömmlicher Mikrofräser und erschwert die Kontrolle der Oberflächenrauheit. In der Praxis verwenden wir daher Mini-Schaftfräser aus Hartmetall mit hochverschleißfesten Beschichtungen, kombiniert mit reduzierter Schnittgeschwindigkeit und erhöhter Kühlintensität, um die Werkzeugstandzeit zu verlängern. Wir vergleichen außerdem Werkzeuge verschiedener Hersteller und unsere Beobachtungen zeigen, dass die Gleichmäßigkeit der Beschichtung und die Schneidengeometrie einen größeren Einfluss auf den Verschleiß haben als das Material selbst.
Wir überwachen die Werkzeugstandzeit bei der Bearbeitung tiefer Nuten und Bohrungen und stellen fest, dass hochverschleißfeste Werkzeuge die Maßhaltigkeit im Dauerbetrieb gewährleisten. Obwohl sie etwas teurer sind, reduzieren sie Werkzeugwechsel und Nachbearbeitungshäufigkeit, was insbesondere für die Klein- und Mittelserienfertigung entscheidend ist. Dieser praxisnahe Vergleich liefert zuverlässigere Anhaltspunkte als reine Parametertabellen.
Mini-Mikro-Schaftfräser für Titanlegierungen (Werkzeugbruchvermeidung)
Werkzeugbruch ist die häufigste Herausforderung bei der Bearbeitung von Titanlegierungen, insbesondere mit Mikrofräsern. Unsere Erfahrung zeigt, dass die Kontrolle des Werkzeugüberstands und die Begrenzung des Materialabtrags pro Schnitt entscheidend zur Reduzierung des Bruchrisikos sind. Selbst identische Mikrofräser verhalten sich auf verschiedenen Maschinen unterschiedlich, daher passen wir die Schnittparameter an die Maschinensteifigkeit und die Spanngenauigkeit an.
Die Spanabfuhr ist auch bei Werkzeugen mit Mikrodurchmesser ein entscheidender Faktor. Wir optimieren die Spanabfuhrwege durch die Kombination von Spiralwinkel und Schnittrichtung und wählen Hartmetall-Minifräser mit robusten Beschichtungen, um die Standzeit der Werkzeugspitze zu erhöhen. Diese Vorgehensweisen, die auf jahrelanger praktischer Erfahrung beruhen, lassen sich nicht allein durch theoretische Daten vollständig vorhersagen.
Kugelkopf-Mini-Schaftfräser für die Formenbearbeitung (Fallbeispiel Oberflächenrauheit)
Bei der Formenbearbeitung hat die Oberflächenqualität direkten Einfluss auf das Polieren und die Montage. Wir verwenden Kugelkopf-Minifräser für die Bearbeitung kleiner Radien und komplexer Konturen. Die Feinabstimmung der Schnittgeschwindigkeit und der Schneidenzahl hat einen signifikanten Einfluss auf die Oberflächengüte. Probeschnitte vor Ort helfen uns, die optimale Kombination zu finden, um die Anforderungen des Kunden an die Oberflächenrauheit zu erfüllen.
Werkzeugverschleiß und Oberflächenabweichungen werden erfasst, und wir stellen fest, dass sich dieselben Werkzeuge bei unterschiedlichen Schnittstrategien unterschiedlich verhalten können. Anstatt uns ausschließlich auf Spezifikationen zu verlassen, erstellen wir bauteilspezifische Feinjustierungspläne, um gleichbleibende Ergebnisse bei der Formbearbeitung zu gewährleisten.
Mini-Schaftfräser mit langem Hals für die Bearbeitung tiefer Kavitäten (Lösung für Vibrationsprobleme)
Bei der Bearbeitung tiefer Kavitäten sind Mikrofräser besonders vibrationsanfällig. In Kundenprojekten testeten wir Langschneide-Mini-Schaftfräser unterschiedlicher Längen und stellten fest, dass ein zu großer Werkzeugvorschub Vibrationen und Oberflächenwellen deutlich verstärkt. Durch Reduzierung der Schnitttiefe, Anpassung der Vorschubgeschwindigkeit und Optimierung der Werkzeugwege können wir Vibrationen minimieren und gleichzeitig die Effizienz erhalten.
Wir verwenden zudem hochsteife Werkzeughalter und Präzisionsspannfutter, um die Systemsteifigkeit zu erhöhen. Unsere Erfahrung zeigt, dass diese Kombination effektiver ist als der alleinige Wechsel des Werkzeugmaterials. Die Vibrationskontrolle ist entscheidend für einen stabilen Betrieb von Mikrowerkzeugen in tiefen Kavitäten.
Mini-Schaftfräser mit Hartmetallbeschichtung für hochharte Werkstoffe (Spankontrolle)
Hochharte Stähle führen häufig zu Ausbrüchen an der Werkzeugspitze. Wir verwenden beschichteten Hartmetall-Minifräser und reduzieren den Materialabtrag pro Zahn, um Ausbrüche an der Schneide zu minimieren. Kontinuierliche Schnittversuche vor Ort ermöglichen es uns, den Werkzeugspitzenverschleiß zu beobachten und die Zuverlässigkeit vor der Serienfertigung zu bestätigen.
Eine gleichmäßige Beschichtung und scharfe Schneiden haben den größten Einfluss auf die Spanabfuhr. Wir führen vor dem Einsatz Sichtprüfungen und einfache Schneidtests durch, um eine zuverlässige Funktion über die Spezifikationen hinaus zu gewährleisten.
Mini-Mikro-Schaftfräser mit ultrafeinem Durchmesser für die Mikronutbearbeitung (<0.2 mm)
Kleinste Nuten und Durchgangsbohrungen unter 0.2 mm sind anfällig für Werkzeugbruch oder Vibrationen. Eine Verkürzung des Werkzeugvorschubs sowie eine Reduzierung von Vorschubgeschwindigkeit und -tiefe sind wirksame Methoden zur Verlängerung der Werkzeugstandzeit. Wir empfehlen eine schrittweise Bearbeitung – zuerst Schruppen, dann Schlichten –, um das Bruchrisiko zu minimieren.
Wir passen die Zerspanungsstrategie an die Spindelsteifigkeit und die Kühlmethode an. Die Spanabfuhr ist entscheidend; selbst geringfügige Verstopfungen können zu Ausbrüchen an der Werkzeugspitze führen. Diese Maßnahmen ermöglichen es uns, für jedes Werkstück den sichersten Bearbeitungsplan unter Berücksichtigung der realen Bedingungen zu entwickeln.
2-schneidiger Mini-Schaftfräser für die Hochgeschwindigkeitsbearbeitung (Optimierung der Spanabfuhr)
Bei Aluminium und Kupfer entfernen 2-Schneiden-Minifräser die Späne effizienter als Mehrschneidwerkzeuge und reduzieren so das Anhaften. Durch die Anpassung von Schnitttiefe und Drehzahl wird die Stabilität auch bei hohen Drehzahlen ohne Fadenbildung oder Materialablagerungen an der Spitze gewährleistet.
Bei unseren Kunden optimieren wir zudem den Werkzeugweg entsprechend der Schnittrichtung, um einen reibungslosen Spanabtransport zu gewährleisten. Erfahrungsgemäß sind bei Hochgeschwindigkeitsbearbeitungen die Schneidenanzahl und die Werkzeugweggestaltung oft wichtiger als das Material.
4-schneidige Mini-Schaftfräser für feines Kantenbeschneiden (Dimensionsstabilität)
Für Fasen oder Feinkantenbearbeitungen tragen 4-schneidige Mini-Schaftfräser zur Maßhaltigkeit bei. Eine höhere Schneidenzahl reduziert Vibrationen, erfordert jedoch geringere Vorschubgeschwindigkeiten, um eine Überlastung zu vermeiden.
Wir passen die Schnittstrategien an die Werkstückkonturen an und verwenden leichte Schnitte sowie mehrere Durchgänge, um Werkzeugstandzeit und Genauigkeit zu gewährleisten. Dieser empirische Ansatz liefert zuverlässige Ergebnisse für komplexe Bearbeitungsaufgaben.
Langlebiger Mini-Schaftfräser für die Massenproduktion (Umfassende Kostenanalyse)
In der Serienfertigung sind Werkzeugstandzeit und Gesamtbearbeitungskosten gleichermaßen entscheidend. Wir wählen Mini-Schaftfräser aus Hartmetall anhand von Verschleißfestigkeit, Kosten und Werkzeugwechselhäufigkeit aus. Eine geringfügige Erhöhung der Werkzeugkosten bei gleichzeitiger Reduzierung der Werkzeugwechsel senkt oft die Gesamtkosten.
Durch die Prüfung kleiner Chargen vor der Serienproduktion können wir Verschleißkurven und Oberflächenbeschaffenheit erfassen und Nacharbeiten vermeiden. Dieser Ansatz gewährleistet Effizienz bei minimalem Ausfallrisiko.
Erfahrung in der Auswahl von Mini-Schaftfräsern für verschiedene Anwendungsszenarien
In unserer langjährigen Zusammenarbeit mit europäischen und amerikanischen Kunden haben wir festgestellt, dass Werkstoff und Bearbeitungsbedingungen die Werkzeugauswahl maßgeblich beeinflussen. Die Auswahl eines Mini-Schaftfräsers erfordert mehr als nur die Wahl des richtigen Durchmessers oder Werkstoffs; Bearbeitungstiefe, Oberflächenkomplexität und Maschinensteifigkeit spielen ebenfalls eine entscheidende Rolle. Beispielsweise können bei der Präzisionsbearbeitung von Bauteilen mit Mini-Mikro-Schaftfräsern übermäßiger Werkzeugüberstand oder ungeeignete Schnittparameter zu Werkzeugbruch oder Oberflächenwellen führen. Diese Erkenntnisse werden in realen Projekten immer wieder bestätigt.
Die branchenspezifischen Anforderungen sind sehr unterschiedlich. Formen, Medizinprodukte und elektronische Bauteile erfordern höchste Präzision. Bei Tests vor Ort wählen wir Werkzeugkombinationen mit unterschiedlicher Schneidenanzahl, Spiralwinkel und Beschichtung basierend auf der Bauteilgeometrie aus. Mehrere Probeschnitte und die Datenerfassung ermöglichen es uns, die Werkzeugleistung bei kontinuierlicher Bearbeitung und Hochgeschwindigkeitsschnitten zu bewerten und so wiederholbare und stabile Bearbeitungslösungen zu entwickeln, die über theoretische Richtlinien oder Parametertabellen hinausgehen.
Auswahllogik für Mini-Mikro-Schaftfräser in der Präzisionsteilebearbeitung
Für Präzisionsteile werden typischerweise Werkzeuge mit Mikrodurchmessern zwischen 0.3 mm und 2 mm benötigt. Bei der Werkzeugauswahl muss ein ausgewogenes Verhältnis zwischen Steifigkeit und Zähigkeit gefunden werden. Für tiefe Bohrungen oder komplexe Konturen wählen wir Mini-Mikro-Schaftfräser mit optimierten Beschichtungen, minimieren den Werkzeugüberstand und reduzieren den Materialabtrag pro Zahn, um das Bruchrisiko zu minimieren. Die Beobachtung der Spanbildung und des Werkzeugspitzenverschleißes vor Ort ermöglicht die Anpassung der Werkzeuge oder der Bearbeitungsstrategien.
Die Eigenschaften der Werkzeugmaschine und die Spannsysteme werden ebenfalls berücksichtigt. Dasselbe Werkzeug verträgt auf einer starren Fünf-Achs-Maschine tiefere Schnitte als auf einer kleineren Drei-Achs-Maschine. Probeschnitte in kleinen Serien ermöglichen die Optimierung der Parameter in Echtzeit und gewährleisten so Genauigkeit und Stabilität.
Wie die Formenbauindustrie Mini-Schaftfräser zur Verbesserung der Oberflächenqualität auswählt
Die Oberflächenbeschaffenheit bei der Formenbearbeitung beeinflusst direkt das Polieren und die Montage. Wir haben festgestellt, dass die Auswahl von Mini-Schaftfräsern mit geeigneter Schneidenanzahl und Spiralwinkel Vibrationen reduziert und einen gleichmäßigen Schnitt gewährleistet. Erste Schnittversuche an Materialproben dienen der Anpassung von Vorschub und Schnitttiefe, um sicherzustellen, dass die Oberflächenqualität den Kundenspezifikationen entspricht.
Wir erfassen auch das Werkzeugverschleißmuster. Durch die Dokumentation der Werkzeugstandzeit an verschiedenen Werkstücken bestimmen wir, wann Werkzeuge ausgetauscht oder die Bearbeitungsstrategie angepasst werden muss. Wir empfehlen Schruppen gefolgt von Feinbearbeitung und schrittweises Bearbeiten, um Kantenausbrüche zu minimieren und gleichzeitig eine gleichbleibende Oberflächengenauigkeit zu gewährleisten – eine Erfahrung aus jahrelanger Formenbearbeitung.
Spezielle Anforderungen an Mini-Schaftfräser aus Hartmetall in der Medizin- und Elektronikindustrie
Medizinische und elektronische Bauteile erfordern höchste Maßgenauigkeit und Oberflächengüte. Selbst kleinste Abweichungen können die Montage oder Funktion beeinträchtigen. Wir verwenden daher Hartmetall-Minifräser mit gleichmäßiger Beschichtung und hoher Werkzeugspitzenzähigkeit in Kombination mit geringen Vorschüben und hohen Schnittgeschwindigkeiten, um Stabilität beim Mikroschneiden zu gewährleisten.
Die Späneabfuhr und -kühlung werden vor Ort sorgfältig überwacht. Bei dichten Werkstoffen oder der Bearbeitung von Mikrobohrungen kann jede Späneansammlung zu Werkzeugbruch oder Oberflächenkratzern führen. Die kontinuierliche Anpassung der Werkzeugwege und Schnittparameter minimiert das Risiko und gewährleistet die Maßstabilität. Dieses Wissen basiert auf langjähriger Erfahrung mit hochpräzisen medizinischen und elektronischen Bauteilen.
Der Einfluss von Hochgeschwindigkeitsspindeln (30+ U/min) auf die Werkzeugstruktur
Bei Drehzahlen über 30,000 U/min werden Werkzeugvibrationen und Spitzenverschleiß zu kritischen Problemen. Unsere Vor-Ort-Prüfung zeigt, dass exzentrischer Verschleiß oder Bruch auftreten kann, wenn die Werkzeuggeometrie nicht mit der Spindelsteifigkeit übereinstimmt. Wir wählen hochfeste Beschichtungen und optimieren Schaftlänge und Spannmethode, um Resonanzen zu reduzieren.
Die Schnittparameter werden an die tatsächlichen Bearbeitungsbedingungen angepasst. Durch Reduzierung des Materialeinsatzes pro Zahn, Optimierung des Steigungswinkels oder Anpassung der Schnittrichtung lassen sich Vibrationen und Spitzenverschleiß verringern. Probeschnitte vor Ort und die Datenerfassung ermöglichen die Entwicklung reproduzierbarer Planungen für verschiedene Maschinen und Materialien und vermeiden so die blinde Anwendung von Standardparametern.
Schlüsselfaktoren, die die Lebensdauer von Mini-Schaftfräsern beeinflussen
In unserer langjährigen Erfahrung mit der Bearbeitung hochpräziser Teile hat sich die Werkzeugstandzeit als der wichtigste Faktor für Produktionseffizienz und Kosten erwiesen. Wir haben beobachtet, dass die Standzeit von Mini-Schaftfräsern in der Praxis stark variiert. Dies ist häufig nicht allein auf das Material zurückzuführen, sondern auf eine Kombination von Faktoren wie Schnittparametern, Maschinensteifigkeit, Kühlmethoden und Spannsystemen. Feldtests und Datenerfassung ermöglichen es uns, diese Variablen für jedes Teil und Material zu optimieren und so die Standzeit von Mini-Mikro-Schaftfräsern zu verlängern.
Die Werkzeugstandzeitplanung beeinflusst nicht nur die Kosten, sondern auch die Bearbeitungsgenauigkeit und die Teilequalität. Wir empfehlen unseren Kunden, Probeschnitte durchzuführen, den Werkzeugverschleiß zu überwachen und die Schnittstrategien anhand des Feedbacks anzupassen. Erfahrungsgemäß kann die alleinige Verwendung von Parametertabellen keine stabile Werkzeugleistung bei der Serien- oder Kleinteilebearbeitung gewährleisten.
Vermeidung von Bruch von Mini-Mikro-Schaftfräsern durch falsche Schnittparameter
Übermäßige Schnittgeschwindigkeit, Vorschub oder Schnitttiefe führen häufig zu schnellem Bruch von Mini-Mikro-Schaftfräsern. Bei der Bearbeitung von Aluminium oder Kupfer können hohe Schnittgeschwindigkeiten und tiefe Schnitte zu einem raschen Spitzenbruch führen. Bei hochhartem Stahl kann ein zu hoher Vorschub oder eine zu hohe Schnitttiefe das Werkzeug schlagartig überlasten und zum Ausfall führen.
Wir empfehlen, zunächst die Schnitttiefe und das Material pro Zahn zu reduzieren und anschließend den Vorschub schrittweise zu optimieren. Späneansammlungen an der Werkzeugspitze gehen häufig mit Werkzeugbruch einher; die Optimierung der Werkzeugwege und der Spanabfuhr in Verbindung mit geeigneten Schnittparametern reduziert die Bruchrate deutlich. Beobachtungen in der Praxis bestätigen immer wieder, dass ungeeignete Schnittparameter eine Hauptursache für die instabile Standzeit von Mini-Schaftfräsern sind.
Auswahl geeigneter Beschichtungen für Hartmetall-Mini-Schaftfräser
Bei der Bearbeitung hochharter Werkstoffe kann eine unpassende Beschichtung die Werkzeugstandzeit und die Oberflächengüte drastisch reduzieren. Bei Titanlegierungen oder Edelstahl können zu harte Beschichtungen unter Vibrationen oder Überlastung abplatzen; zu weiche Beschichtungen verschleißen schnell und beschleunigen so den Werkzeugverschleiß.
Wir wählen Beschichtungen anhand von Materialart, Schnittgeschwindigkeit und Schnitttiefe aus und führen Probeschnitte durch, um die Ergebnisse zu überprüfen. Vergleichstests vor Ort beim Kunden, bei denen die Werkzeugstandzeitkurven im Dauerbetrieb erfasst werden, helfen, Beschichtungen zu identifizieren, die unter spezifischen Bedingungen stabil bleiben. Erfahrungsgemäß ist die optimale Beschichtung ein Zusammenspiel von Material, Vorschubgeschwindigkeit und Maschinensteifigkeit – und nicht einfach die härteste Beschichtung.
Auswirkungen der Kühlmethode auf Mini-Mikro-Schaftfräser
Die Kühlung hat einen erheblichen Einfluss auf die Werkzeugstandzeit. Trockenes Schneiden führt zu einem raschen Anstieg der Werkzeugspitzentemperatur und beschleunigt so den Verschleiß. Ölnebel oder wasserlösliches Kühlmittel senken die Spitzentemperatur und verbessern den Spanabtransport, wodurch die Werkzeugstandzeit verlängert wird.
Wir wählen die Kühlmethoden abhängig vom Material, der Bearbeitungstiefe und den Maschineneigenschaften. Bei der Hochgeschwindigkeitsbearbeitung reduziert Ölnebel das Ausbrechen der Werkzeugspitze durch Vibrationen, während Wasserkühlung bei der Bearbeitung von Aluminium oder Kupfer das Festfressen des Werkzeugs minimiert. Justierungen vor Ort ermöglichen eine optimale Auswuchtung und verlängern die Werkzeugstandzeit.
Wie sich die Genauigkeit von Werkzeughalter und Spannfutter auf die Lebensdauer von Mini-Mikro-Schaftfräsern auswirkt
Selbst hochwertige Werkzeuge können Schaden nehmen, wenn Halter oder Spannfutter exzentrisch sind. Dies führt zu Vibrationen, Ausbrüchen und Maßabweichungen. Wir messen die Rundlaufgenauigkeit und verwenden hochpräzise Spannfutter, um die Werkzeuge auf der Spindel zu stabilisieren.
In der Serienfertigung können selbst innerhalb derselben Charge ungleichmäßige Spannvorgänge zu unterschiedlichen Standzeiten der Werkzeuge führen. Wir setzen daher Inspektions- und Wartungsprotokolle ein, um die Spanngenauigkeit nach jedem Werkzeugwechsel sicherzustellen. Erfahrungsgemäß summieren sich kleine Abweichungen und beeinträchtigen die Werkzeugstandzeit sowie die Teilekonsistenz erheblich – ein häufig übersehener Faktor.
Tipps zur Verwendung von Mini-Schaftfräsern – zusammengefasst an Kundenstandorten
Probleme beim Mikrofräsen entstehen üblicherweise durch das Zusammenspiel von Material-, Werkzeug-, Maschinen- und Bedienerfaktoren. Durch Vor-Ort-Vergleiche haben wir Betriebsmethoden entwickelt, die die Werkzeugstandzeit und die Bearbeitungsstabilität verbessern. Die Kontrolle des Werkzeugvorschubs, die Anpassung der Schnittparameter und die Optimierung der Werkzeugwege reduzieren Werkzeugbruch und verbessern Effizienz und Oberflächengüte.
Werkzeugmanagement und -überwachung sind gleichermaßen wichtig. Bei der kontinuierlichen oder seriellen Bearbeitung passen wir die Schnittstrategien anhand des beobachteten Verschleißes an und vermeiden so Fehler durch Materialschwankungen oder Maschinenvibrationen. Dieser Ansatz bietet unseren Kunden wiederholbare, stabile Bearbeitungslösungen und liefert ihnen tiefgreifende Einblicke in die Werkzeugleistung, die weit über die Angaben in Datenblättern hinausgehen.
Reduzierung der Bruchrate von Mini-Mikro-Schaftfräsern
Übermäßige Schnittkräfte und Vibrationen sind die Hauptursachen für Werkzeugbruch. Wir passen die Materialstärke pro Zahn und die Schnitttiefe an und verkürzen die Werkzeugausleger, um die Belastung der Werkzeugspitze zu reduzieren. Bei tiefen Bohrungen oder Nuten wenden wir die stufenweise Bearbeitung an: Zuerst wird geschruppt, dann geschlichtet, um die gewünschte Maß- und Oberflächengenauigkeit zu erzielen.
Die Spanabfuhr ist entscheidend; die Überwachung des Spanflusses in spiralförmigen Nuten ermöglicht die Anpassung der Werkzeugbahn bzw. Schnittrichtung für einen rechtzeitigen Abtransport. Diese Strategie reduziert Materialbruch, insbesondere bei der Bearbeitung von Hochgeschwindigkeits- oder hochharten Werkstoffen.
Effizienzsteigerung bei gleichzeitiger Beibehaltung der Genauigkeit
Um Effizienz und Präzision in Einklang zu bringen, müssen optimale Schneidkanten und Werkzeuggeometrie ausgewählt sowie Vorschub und Schnittgeschwindigkeit feinjustiert werden. Bei Serienteilen fertigen wir Prototypen, erfassen Werkzeugverschleiß und Oberflächenabweichungen und optimieren anschließend die Parameter.
Wir überwachen auch die Maschinensteifigkeit und die Spannstabilität. Selbst die beste Werkzeugkonstruktion versagt unter instabilen Bedingungen. Die Kalibrierung der Spannvorrichtung vor Ort gewährleistet Stabilität für eine hocheffiziente Bearbeitung und ist zuverlässiger als die alleinige Parametereinstellung.
Unterscheidung zwischen Werkzeugverschleiß und Materialproblemen
Oberflächenfehler oder Maßabweichungen werden oft auf die Materialhärte oder unzureichende Maschinensteifigkeit zurückgeführt. Die Praxis zeigt jedoch, dass Werkzeugverschleiß häufig die eigentliche Ursache ist. Wir untersuchen Schneidkanten, Rundungen und Beschichtungsverschleiß sowie Schnittgeräusche und Spanbildung, um die Ursache zu ermitteln.
Der Vergleich der Leistung derselben Werkzeugcharge an verschiedenen Materialien hilft, Verschleißmuster zu erkennen. Durch die Anpassung der Werkzeugparameter oder den Austausch des Werkzeugs lassen sich Ausfallzeiten und Nacharbeiten reduzieren.
Verlängerung der Standzeit von Mini-Schaftfräsern durch Werkzeugwegoptimierung
Die Werkzeugweggestaltung beeinflusst die Standzeit von Mini-Schaftfräsern. Ungünstige Werkzeugwege führen zu ungleichmäßiger Belastung und damit zu Ausbrüchen. Wir passen Schnittrichtung, Eintrittswinkel und Segmentfolge an Werkzeugdurchmesser, Schneidenanzahl und Material an.
Die Optimierung der Spanabfuhr und Wärmeverteilung verbessert nicht nur die Effizienz, sondern senkt auch die Spitzentemperatur und verlängert so die Werkzeugstandzeit. Feldtests bestätigen, dass eine sorgfältige Werkzeugwegplanung effektiver ist als alleinige Verbesserungen der Beschichtung oder des Materials.
Wie man einen zuverlässigen Lieferanten für Mini-Schaftfräser bei der Massenbeschaffung auswählt
Unsere langjährige Erfahrung in der Unterstützung von Projekten zur Hochpräzisionsbearbeitung zeigt, dass die Auswahl des Lieferanten von Mini-Schaftfräsern direkten Einfluss auf Produktionsstabilität und Kostenkontrolle hat. Beim Kauf von Mini-Mikro-Schaftfräsern in großen Mengen haben wir immer wieder beobachtet, wie Qualitätsschwankungen zu Werkzeugbruch, Maßabweichungen und ungeplanten Ausfallzeiten führen können. Daher bewerten wir neben Werkzeugmaterial und Beschichtung auch die Produktionskonsistenz, die Qualitätskontrollprozesse und die Ergebnisse von Kleinserienprüfungen. Diese Faktoren sind deutlich verlässlicher als ein reiner Preisvergleich.
Vor der Serienproduktion führen wir üblicherweise Kleinserien-Testbearbeitungen durch, die auf den Materialien und Bearbeitungsbedingungen des Kunden basieren. Durch die Erfassung von Werkzeugstandzeit, Oberflächengüte und Verschleißmustern können wir die Leistung der Werkzeuge eines Lieferanten im kontinuierlichen Bearbeitungsprozess beurteilen. Dieser Ansatz hilft uns, Risiken zu minimieren und Beschaffungsentscheidungen zu optimieren. Erfahrungsgemäß ist die Lieferantenauswahl nicht nur eine Kaufentscheidung, sondern ein entscheidender Faktor für die Stabilität der Bearbeitung und die Kontrolle der Gesamtproduktionskosten.
Warum sind Mini-Mikro-Schaftfräser im Großhandel anfälliger für Qualitätsschwankungen?
Bei der Beschaffung großer Mengen kommt es häufig vor, dass einige Werkzeuge einwandfrei funktionieren, während andere aus derselben Charge Brüche, ungleichmäßigen Verschleiß oder eine instabile Oberflächenbeschaffenheit aufweisen. Wiederholte Analysen vor Ort haben gezeigt, dass sich bereits geringe Abweichungen bei der Wärmebehandlung, der Beschichtungsdicke und der Schneidkantengeometrie bei Werkzeugen mit Mikrodurchmesser stark auswirken. Dies ist besonders kritisch für Werkzeuge unter 0.3 mm, bei denen selbst minimale Abweichungen die Bearbeitungsgenauigkeit beeinträchtigen können.
Um dies zu gewährleisten, nutzen wir Stichproben, Probeschnitte und die Überwachung des Werkzeugverschleißes, um die Chargenkonsistenz zu bewerten. Basierend auf diesen Ergebnissen passen wir die Schnittparameter an oder teilen die Werkzeuge in verschiedene Nutzungsgruppen ein. Dies erhöht zwar die anfängliche Arbeitsbelastung, reduziert aber Ausfallzeiten und Ausschussquoten in der Serienfertigung deutlich. Langfristig hat sich dieser Ansatz als unerlässlich für eine gleichbleibende Bearbeitungsleistung erwiesen.
Wie wir die Hartmetallkonsistenz von Mini-Schaftfräsern kontrollieren
Die Sicherstellung gleichbleibender Qualität von Hartmetall für Mini-Schaftfräser beginnt bereits vor der Beschaffung. Wir stimmen uns mit den Lieferanten über Hartmetallsorte, Kornstruktur, Wärmebehandlungsverfahren und Beschichtungstechnologie ab. Nach der Lieferung führen wir Maßprüfungen, Rundlaufkontrollen und eine Sichtprüfung der Schneidkanten durch, bevor die Werkzeuge in die Produktion gehen.
Darüber hinaus führen wir Probebearbeitungen in kleinen Serien durch, um die Werkzeugstandzeit und Oberflächenqualität zu bewerten. Werkzeuge mit ungewöhnlichem Verschleiß oder Instabilität werden frühzeitig aussortiert. Wir erfassen außerdem die Werkzeugnutzungsdaten, einschließlich Bearbeitungszeit, Materialart und Verschleißzustand, wodurch wir Werkzeugchargen dynamisch verwalten können. Erfahrungsgemäß hängt die Konsistenz nicht allein von den Lieferanten ab, sondern auch von systematischer Überprüfung und Steuerung in der Fertigung.
Häufige Fallstricke bei Großbeschaffungen
Wir betreuten einst einen Kunden, der hochpräzise elektronische Bauteile bearbeitete und nach dem Kauf großer Mengen von Mini-Mikro-Schaftfräsern häufig Werkzeugbrüche verzeichnete. Erste Probeschnitte zeigten akzeptable Ergebnisse, doch im Serienbetrieb nahmen die Werkzeugausfälle deutlich zu, was zu Stillstandszeiten und Nacharbeit führte.
Nach einer Analyse vor Ort stellten wir fest, dass das Problem nicht auf die Maschinensteifigkeit oder die Materialhärte zurückzuführen war, sondern auf Unregelmäßigkeiten bei der Kantenbearbeitung und der Beschichtungsgleichmäßigkeit innerhalb der Charge. Dieser Fall verdeutlichte eine wichtige Erkenntnis: Das Bestehen erster Versuche garantiert keine Chargenstabilität. Wir empfehlen daher dringend, vor der Serienproduktion Stichprobenprüfungen, standardisierte Probeschnitte und Chargenvalidierungen durchzuführen, um größere Risiken zu vermeiden.
Wie man die wahren Kosten zwischen Preis und Werkzeuglebensdauer bewertet
In der Massenproduktion führen kostengünstige Werkzeuge mit kurzer Lebensdauer oft zu höheren Gesamtkosten. Häufige Werkzeugwechsel, Maschinenstillstände und erhöhter Ausschuss können die anfänglichen Einsparungen schnell zunichtemachen. Unsere Projektdaten zeigen durchweg, dass Werkzeuge mit stabiler Verschleißfestigkeit und vorhersehbarer Lebensdauer die gesamten Bearbeitungskosten senken, selbst wenn der Stückpreis höher ist.
Wir bewerten die Kosten anhand der Teileanzahl pro Werkzeug, der Stillstandszeiten beim Werkzeugwechsel und der Stabilität der Oberflächenqualität. Durch den Vergleich verschiedener Anbieter unter identischen Bearbeitungsbedingungen und die Erfassung des Werkzeugverschleißes unterstützen wir unsere Kunden dabei, die kostengünstigste Lösung zu finden. In der realen Produktion führt die alleinige Fokussierung auf den Werkzeugpreis selten zum besten Ergebnis.
Häufig gestellte Fragen zu Mini-Schaftfräsern (FAQ)
In unserer täglichen technischen Supportarbeit erhalten wir häufig Fragen zu Werkzeugbruch, Materialauswahl und Bearbeitungsstrategien für Mini-Schaftfräser. Viele Probleme treten in der realen Produktion auf, wie z. B. instabile Werkzeugstandzeiten, mangelhafte Oberflächengüte oder uneinheitliche Chargenergebnisse. Dies sind keine theoretischen Probleme – es sind Herausforderungen, denen wir immer wieder bei unseren Kunden begegnen.
Aufgrund jahrelanger Erfahrung mit Vor-Ort-Support und Datenerfassung haben wir die häufigsten Fragen und praktischen Lösungen zusammengefasst. Unser Ziel ist es, Ingenieure dabei zu unterstützen, schnell die Ursachen von Problemen zu identifizieren, Bearbeitungsstrategien zu optimieren und die Stabilität von Mini-Mikro-Schaftfräsern für verschiedene Materialien und Anwendungen zu verbessern.
Warum bricht mein Mini-Schaftfräser so leicht?
Unsere Erfahrung zeigt, dass Werkzeugbruch meist durch zu hohe Schnittkräfte, zu großen Werkzeugüberstand oder unzureichende Maschinensteifigkeit verursacht wird. Beim Tiefnutenfräsen oder bei der Hochgeschwindigkeitsbearbeitung ist die Werkzeugspitze besonders bruchgefährdet, wenn die Spanbelastung pro Zahn zu hoch oder der Werkzeugüberstand zu groß ist.
Die Spanabfuhr ist ein weiterer entscheidender Faktor. Unzureichende Spanabfuhr führt zu Spanansammlungen, erhöhter Schnittkraft und schnellem Werkzeugbruch. Wir optimieren daher häufig Werkzeugwege und Schnittrichtung, um einen gleichmäßigen Spanfluss zu gewährleisten, insbesondere bei der Bearbeitung von Aluminium, Titan oder gehärtetem Stahl. In den meisten Fällen ist Werkzeugbruch nicht auf einen einzelnen Faktor zurückzuführen, sondern auf eine Kombination aus Parametern, Aufspannung und Bearbeitungsbedingungen.
Ist Hartmetall für Mini-Schaftfräser immer besser als HSS?
Hartmetallwerkzeuge bieten im Allgemeinen eine bessere Verschleißfestigkeit und thermische Stabilität, insbesondere bei hochharten Werkstoffen und hohen Bearbeitungsgeschwindigkeiten. Sie sind jedoch nicht immer die beste Wahl. Bei der Bearbeitung von Aluminium oder Kupfer können zähe HSS-Werkzeuge mitunter einen glatteren Schnitt ermöglichen und das Risiko von Aufbauschneiden verringern.
Bei der tiefen oder filigranen Mikrobearbeitung bieten HSS-Werkzeuge aufgrund ihrer höheren Zähigkeit möglicherweise eine bessere Bruchfestigkeit. Bei der Werkzeugauswahl sollten Materialeigenschaften, Schnittbedingungen und Maschinensteifigkeit berücksichtigt werden. Erfahrungsgemäß erfordert die Wahl zwischen Hartmetall und HSS ein Abwägen von Zähigkeit, Verschleißfestigkeit und Anwendungsanforderungen, anstatt von einer generellen Überlegenheit eines der beiden Materialien auszugehen.
Wie sollten Mini-Mikro-Schaftfräser unter 0.5 mm eingesetzt werden?
Bei Werkzeugen unter 0.5 mm ist die Kontrolle der Schnittkraft und der Werkzeugstabilität entscheidend. Wir halten den Werkzeugüberhang so kurz wie möglich und reduzieren die Spanbelastung pro Zahn, um die Belastung der Werkzeugspitze zu minimieren. Um plötzliche Laständerungen zu vermeiden, werden häufig schrittweise Bearbeitungsstrategien angewendet.
Kühlung und Schmierung sind ebenfalls unerlässlich. Eine adäquate Kühlung trägt zur Temperaturkontrolle bei und reduziert den Verschleiß an der Schneide. Die Optimierung des Werkzeugwegs ist ebenso wichtig, um einen reibungslosen Spanabtransport zu gewährleisten und Vibrationen zu minimieren. Diese Maßnahmen sind besonders wichtig für ultrakleine Werkzeuge im Bereich von 0.2–0.3 mm, bei denen selbst geringfügige Instabilitäten zum sofortigen Ausfall führen können.
Wie wählt man Mini-Schaftfräser für die Massenproduktion aus?
In der Serienfertigung sind Werkzeugkonsistenz und vorhersehbare Standzeit wichtiger als die Anschaffungskosten. Wir wählen Mini-Schaftfräser aus Hartmetall typischerweise anhand der Beschichtungsstabilität, der Schneidkantenpräzision und der Ergebnisse von Probebearbeitungen aus. Die Validierung in kleinen Serien ermöglicht es uns, die Werkzeugstandzeit und die Oberflächenqualität vor der Serienproduktion zu bestätigen.
Wir berücksichtigen außerdem Maschinensteifigkeit, Spanngenauigkeit und Kühlbedingungen, um eine gleichbleibende Werkzeugleistung in der Produktion zu gewährleisten. Ein ausgewogener Ansatz – unter Berücksichtigung von Kosten, Werkzeugstandzeit und Bearbeitungsstabilität – führt in der Regel zu besseren Langzeitergebnissen als die Wahl der günstigsten Option.






