


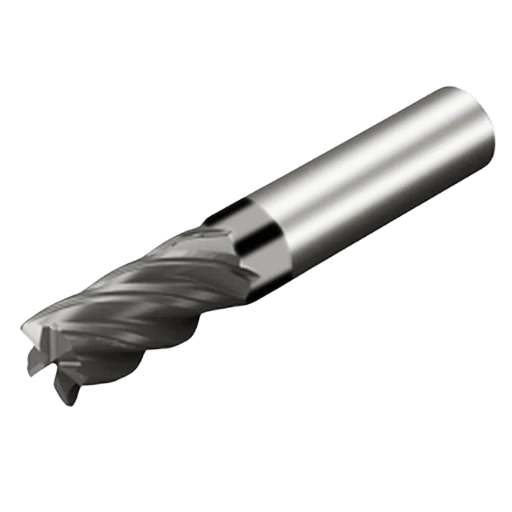
CNC加工において、ステンレス鋼は加工が難しい材料として広く認識されています。その高い強度、加工硬化傾向、そして低い熱伝導率により、切削工具の選定と使用にはより高度な技術が求められます。金型製作、精密部品製造、医療機器や食品機械産業など、どの分野で加工する場合でも、ステンレス鋼に最適なエンドミルを選ぶことは、加工効率、表面品質、そして工具寿命に直接影響します。
初心者からベテランまで、多くの機械加工技術者は、次のような共通の課題に直面します。ステンレス鋼に最適なフライス工具は何か?最適な切削形状は何か?最適な耐摩耗性と耐付着性を提供するコーティングはどれか?このガイドでは、ステンレス鋼の特性を分析し、形状、材質、ステンレス鋼に最適なエンドミルコーティングなど、工具選定に関する実践的なアドバイスを提供することで、これらの疑問に答えます。
ステンレス鋼に特殊な切削工具が必要な理由
ステンレス鋼の切削特性
ステンレス鋼は、機械加工において様々な課題を伴う強靭な素材です。具体的には、以下のような課題が挙げられます。
-
加工硬化:切削条件が適切に制御されない場合、材料は急速に硬化します。これにより、工具が既に硬化した表面を繰り返し切削することになり、摩耗と切削抵抗が増加します。特に、低送り速度または断続切削条件下では、この傾向が顕著になります。
-
熱伝導率が低い:切削時に発生する熱は容易に放散されない。その代わりに、切削面やすくい面に熱が蓄積され、工具刃先の軟化、焼きなまし、さらには微細な亀裂を引き起こす可能性がある。
-
構成刃先(BUE):ステンレス鋼は切削工具に付着しやすく、構成刃先を形成するため、切削形状が歪み、表面粗さや工具の欠けにつながります。
これらの課題により、標準的なエンドミルでは不十分な場合が多くあります。切削中の熱安定性を維持し、凝着を防ぐには、工具材質、刃先形状、コーティングの選択が重要になります。
不適切なツール選択による一般的な問題
ステンレス鋼用の間違ったエンドミルを選択すると、いくつかの深刻な結果を招く可能性があります。
-
工具寿命の短縮:適切な耐熱性や耐摩耗性コーティングが施されていない工具は、早期摩耗、欠け、破損を起こしやすくなります。
-
表面品質の低下:工具の形状やフルート数が不適切だと、特に仕上げ加工時に、振動、表面の焼け、寸法精度の低下につながる可能性があります。
-
生産性の低下:ステンレス鋼用に最適化されていない工具は、多くの場合、切削速度と送り速度を落とす必要があり、スループットが制限され、サイクルタイムが長くなります。
これらの問題を回避するには、耐熱性、効率的な切削片排出、固着防止性能を備えたステンレス鋼専用に設計されたフライスカッターを常に優先してください。
ステンレス鋼に最適なエンドミルの主な特徴は何ですか?
工具材質:超硬合金が推奨
超硬エンドミルは、高速度鋼(HSS)に比べて優れた高温硬度、耐摩耗性、切削安定性を備えているため、ステンレス鋼の加工に最適です。特に、コバルト含有量の高い超微粒子超硬合金は、ステンレス鋼の加工硬化や凝着傾向に抵抗します。
したがって、ステンレス鋼のフライス加工に最適な材料が何かと疑問に思っている場合は、超微粒子炭化物がその答えです。特に、304、316、またはデュプレックスグレードが関係する用途では最適です。
最適な刃数と切削形状
ステンレス鋼は長く連続した切りくずを生成します。刃数が多すぎる、または切りくず間隔が不十分な場合、切りくず詰まりやBUE(切削面からの切削残渣)の形成につながります。一般的な推奨事項:
-
2~3枚刃:溝加工や側面フライス加工に最適で、優れた切りくず排出性能を発揮します。
-
4枚刃:高精度な正面フライス加工やキャビティ仕上げに最適で、安定性が向上します。
形状に関しては、次のツールを選択します。
-
高いヘリックス角(40°~45°):切削抵抗を低減し、切りくずの流れを促進し、熱の蓄積を最小限に抑えるのに役立ちます。
-
大きなすくい角:工具への圧力を軽減し、切れ味を向上させます。これは、硬化鋼や粘着性のあるステンレス鋼を切削する際に非常に重要です。
ツール構造とシリーズ選択
-
超硬ソリッドエンドミル:高い剛性と精度を備え、連続切削、薄肉構造物、高精度加工に最適です。
-
インデックス式フライス:重切削加工やバッチ生産において、より優れた経済性を実現します。インサート交換が迅速かつコスト効率よく行えます。
追加の構造オプション:
-
短いフルート長:剛性と振動制御のため。
-
ロングリーチ/ロングフルート:深い空洞や側壁のフライス加工用。
-
ブルノーズエンドミル:金型キャビティ、面取り、滑らかな移行部加工に最適です。
カッター構造を、部品の形状、工作機械の剛性、および必要な表面仕上げに合わせてください。
ステンレス鋼に最適なフライスカッターは何ですか?
ステンレス鋼の荒加工に最適な工具
荒加工では、カッターは高い切削抵抗、熱、そして硬化領域に直面します。推奨される機能:
-
面取りされた刃先:工具の刃先を強化し、欠けを軽減します。
-
厚みのあるコア設計:剛性を高め、荷重がかかった際のたわみを最小限に抑えます。
-
インデックス式エンドミル:特に強化インサートを使用した場合、粗加工において耐久性とコスト効率に優れています。
ステンレス鋼の荒加工に最適なエンドミルはどれかとお尋ねの場合は、切削片の排出を強化し、熱を制御する高圧クーラント システムと組み合わせた、高強度の超硬ソリッド カッターまたはインデックス可能なカッターを検討してください。
ステンレス鋼の仕上げに最適なツール
仕上げフライス加工では、厳しい公差と優れた表面仕上げが求められます。優先順位:
-
ブルノーズエンドミル:金型や曲面加工において、強度と表面品質のバランスを実現します。
-
マイクロレーキ角による鋭い刃先:切削力を低減し、刃先の品質を向上させます。
-
3枚刃または4枚刃、高らせん形状の工具:薄肉加工、小径加工、または輪郭仕上げ加工に最適です。
最良の結果を得るには、摩擦や固着を軽減するために、鋭利な刃先、耐熱コーティング、研磨された溝を備えた工具を使用してください。鏡面や細かい部分の研磨に最適です。
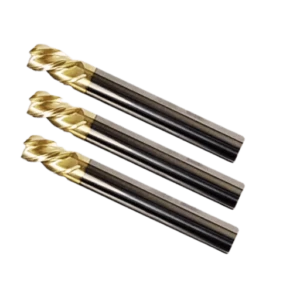
ステンレス鋼エンドミルに最適なコーティングは何ですか?
ステンレス鋼の加工には、耐熱性、潤滑性、そして耐凝着性を備えたコーティングが不可欠です。ステンレス鋼に最適なエンドミルコーティングを選択することで、工具寿命を大幅に延ばし、表面仕上げを向上させることができます。
一般的なコーティングの概要
-
TiAlN(チタンアルミニウム窒化物):高温での乾式または半乾式切削に最適です。一般的な304/316ステンレス鋼の加工に理想的です。
-
AlTiN(窒化アルミニウムチタン):アルミニウムの比率が高いため、加熱すると保護層であるAl₂O₃層を形成し、腐食性または硬質のステンレス鋼に最適です。
-
TiSiN(チタンシリコン窒化物):極めて高い硬度と耐摩耗性を備え、金型用ステンレス鋼の高速仕上げ加工に最適です。
-
nACo(ナノコーティング):優れた潤滑性と耐熱衝撃性を備えたナノ構造コーティングで、丈夫で粘着性の高いステンレス鋼に適しています。
-
DLC(ダイヤモンドライクカーボン):超低摩擦でありながら適度な耐熱性を持ち、医療機器やマイクロ部品の低速精密仕上げに最適です。
万能なコーティングはありません。加工戦略、ワークのグレード、クーラント条件に応じてお選びください。
コーティングを選択する際の重要な要素
次の点を考慮してください
-
耐熱性(800~1100℃):高温切断時の劣化を防ぎます。
-
潤滑性:摩擦と固着を軽減し、BUE(構成単位)の損傷を防ぎます。
-
付着防止:特にオーステナイト系ステンレス鋼にとって重要です。
-
塗膜密着強度:断続切削や低送り切削時における塗膜の耐久性を確保します。
ほとんどのステンレス鋼用途において、高い耐熱性と低い摩擦係数を持つ多層ナノコーティングが最適な選択肢となる。
推奨コーティング+基材の組み合わせ
適切なコーティングと適切な基材を組み合わせることで、パフォーマンスが最大限に高まります。
-
TiAlN + 超微細炭化物:バランスの取れた靭性と耐摩耗性を備え、一般的なステンレス鋼の機械加工に最適です。
-
AlTiN + ナノカーバイド:高速・高負荷切削に最適。金型加工や量産に最適です。
-
nACo / TiSiN + 微粒子炭化物:難溶性合金(例:硫黄/ニッケル含有ステンレス鋼)向けに強化されています。
-
DLCコーティング+マイクロエッジツール:医療機器やマイクロ部品の超精密表面仕上げに最適です。マイクロレーキ設計と組み合わせることで、切削抵抗を低減できます。
実例分析:ステンレス鋼における各種エンドミルの性能
ステンレス鋼用エンドミルを選定する際、技術仕様やカタログ記載事項のみに基づいて工具の実際の性能を正確に評価することは、しばしば困難です。だからこそ、事例に基づく分析こそが、より価値ある洞察を提供するのです。以下の比較では、ステンレス鋼の材質、工具設計、そして実際の加工パラメータという3つの主要な要素に基づいて、実際の工具性能を評価しています。
工具性能の違い:304ステンレス鋼と316ステンレス鋼
どちらもオーステナイト系ステンレス鋼ですが、304 と 316 のフライス加工挙動は大きく異なります。
-
304ステンレス鋼:高クロム含有量と高い延性で知られる304は、高速フライス加工時に著しい加工硬化を起こしやすい。これにより、特に荒加工において工具刃先の摩耗が加速する。
-
316ステンレス鋼:耐食性と耐熱性を高めるためにモリブデンが添加された316は、加工がさらに困難です。切削粘度が高いため、構成刃先の形成や刃先の欠けが発生しやすくなります。
実際のテスト結果によると、形状とコーティングが同じエンドミルでも、 304ステンレス鋼に比べて316ステンレス鋼を加工する場合、工具寿命が15~25%短くなることがわかっています。したがって、 「304ステンレス鋼にはどのエンドミルを使用すればよいですか?」や「316ステンレス鋼のフライス加工に最適な工具は何ですか?」という質問に対しては、耐付着性、放熱性、刃先の切れ味を考慮する必要があります。
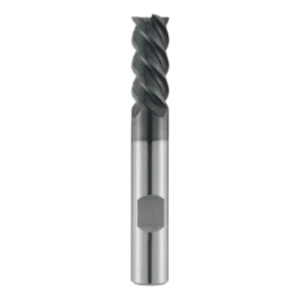
実用的なパラメータ比較:主軸速度、送り速度、切削深さ
ステンレス鋼のフライス加工において、パラメータ設定は工具寿命と加工安定性に直接影響します。以下は、同じ材料条件(SUS304ステンレス鋼)におけるXNUMXつの典型的な加工戦略の比較です。
| 加工戦略 | 主軸回転数(rpm) | 歯当たりの送り(fz、mm/歯) | 軸方向の切削深さ(ap、mm) | 加工フィードバック |
|---|---|---|---|---|
| 保守派 | 3200 | 0.04 | 0.4 | 安定性が高く、工具の摩耗が遅いが、効率は低い |
| おすすめ | 4500 | 0.06 | 0.6 | 効率と工具寿命のバランスが取れており、大量生産に適しています。 |
| 積極的な | 6000 | 0.08 | 1.0 | 加工速度は速いが、工具の摩耗が増加するため、高性能の冷却システムが必要 |
その他の注意事項:
-
加工の安定性は、スピンドル負荷の変動と正の相関関係にあります。
-
積極的な設定では、効率的な冷却と高耐熱コーティング (TiSiN など) を使用しないと、表面の焼けやツールの早期故障が発生する可能性があります。
-
推奨される戦略は、送り、速度、および熱管理に対するバランスの取れたアプローチを提供し、ほとんどのステンレス鋼のフライス加工タスクの信頼できる基準となります。
これらのデータは、「ステンレス鋼のフライス加工に推奨されるパラメータ」などの質問に答えるための実用的な洞察を提供し、初心者が加工パラメータを設定する際に合理的な考え方を養うのに役立ちます。
要約とツール選択の提案
ステンレス鋼は加工が最も難しい材料の一つであり、高い加工効率と製品品質を実現するには、ステンレス鋼に適したエンドミルを選択することが不可欠です。材料特性から工具構造、コーティング技術に至るまで、あらゆる選択が工具寿命、切削安定性、そして表面仕上げに直接影響を及ぼします。
以下のガイダンスは、一般的な業界のアプリケーション、論理的な選択戦略、およびよくある誤解に基づいて、CNC エンジニアと購買担当者に実用的なシナリオベースの推奨事項を提供します。
特定の業界向けのツール選択の推奨事項
業界によって求められる工具特性は異なります。一般的なステンレス鋼用途におけるベストプラクティスの提案を以下に示します。
-
金型製造(例:420/440ステンレス鋼)
高剛性でショートフルートの超硬ソリッドエンドミルを使用してください。AlTiNやTiSiNなどのコーティングは、高温や衝撃荷重にも耐える性能を発揮するため、優先的に使用してください。 -
医療機器製造(例:316Lステンレス鋼)
表面仕上げと寸法精度を重視しましょう。マイクロポジティブすくい角を持つブルノーズエンドミルと、DLCなどの高潤滑コーティングを組み合わせましょう。安定性を確保するには、低い送り速度と浅い切り込みを使用します。 -
食品機器産業(例:304/316ステンレス鋼)
バッチ効率と汎用性を両立。TiAlNまたはnACoコーティングを施した3枚刃または4枚刃のハイヘリックスエンドミルは、優れた切削片排出性と長い工具寿命を実現します。 -
航空宇宙および耐熱部品(例:17-4PH、Inoxシリーズ)
TiSiNなどの耐熱性の高いコーティングを施したナノ合金基板工具を選択してください。加工中の熱蓄積を抑えるため、慎重なパラメータ設定を行ってください。
業界、材料、プロセス目標のマトリックス全体にわたってツールを適合させることで、推測を減らし、ツールの無駄や加工不良を回避することができます。
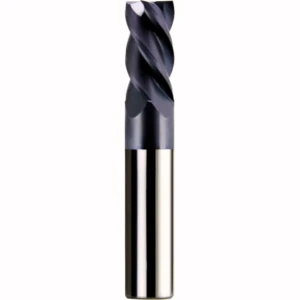
レビュー:ツールを選択するための5つの重要なポイント
このガイド全体を通して、ステンレス鋼のフライスカッターを選択する際に繰り返し考慮される 5 つの決定要因が強調されています。
-
ツール基板
耐チッピング性と熱安定性を向上させるには、超微粒子炭化物またはナノ合金基板を選択します。 -
ジオメトリ
切削片の排出と冷却を促進するため、ハイヘリックスと大きなすくい角の設計を採用してください。仕上げ加工には、丸刃形状が適しています。 -
フルート数
-
2~3枚刃:荒削りに最適。切りくずの排出を確実にします。
-
3~4枚のフルート:仕上げに適しており、表面品質が向上します。
-
-
コーティング技術
速度、冷却剤、材料の硬度に基づいて、コーティングを操作に合わせて選択します (AlTiN、TiSiN、nACo、DLC)。 -
アプリケーションの適合性
安定したパフォーマンスを確保するには、材料の粘度、部品の硬度、冷却剤の供給、工作機械の剛性を考慮してください。
「最強」のツールを追い求めるのではなく、常に複数の性能指標に基づいて最適なソリューションを追求すべきです。
よくある誤解とその回避方法
高級ツールであっても、機械工や購入者はツールの選択や使用時に回避可能なエラーを頻繁に犯します。
-
誤解その1:コーティングは高価であるほど良い
TiSiN や DLC などのプレミアムコーティングは、基板または動作条件に適合していないと、パフォーマンスが低下する可能性があります。 名声ではなく、用途のニーズに基づいてコーティングを使用してください。 -
神話その2:フルートの数が多いほど良い結果が得られる
ステンレス鋼加工では、刃数が多すぎると切りくずの流れが悪くなり、目詰まりの原因となります。必ず切込み深さと送り速度に基づいて刃数を選択してください。 -
誤解その3: XNUMXつのツール、XNUMXつのパラメータセット
各ツールの設計とコーティングには、それぞれ最適な条件が存在します。異なるツール間でパラメータを盲目的にコピーすると、不具合が発生する可能性があります。テストと仕様に基づいて微調整してください。 -
誤解その4:冷却は重要ではない
ステンレス鋼は局所的に高熱を発します。適切な冷却や潤滑がなければ、最高品質のコーティングであっても劣化してしまいます。内部冷却システムまたはMQLシステムを優先してください。 -
神話5:ブランドはパフォーマンスを保証する
同じブランドでも、異なるシリーズではデザイン、材質、形状が大きく異なる場合があります。ロゴだけでなく、技術データと実際の性能に基づいてツールを評価してください。
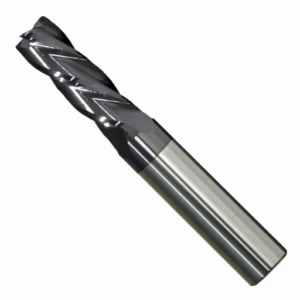
FAQ: ステンレス鋼エンドミルに関するよくある質問
Q1: ステンレス鋼の深穴加工に最適なエンドミルはどれですか?
A:深溝加工では、優れた切りくず排出性と工具の剛性が求められます。長尺の3枚刃または4枚刃のエンドミルで、ヘリックス角が大きいもの(約45°)を選びましょう。これにより、狭い溝からの切りくず排出が促進され、熱応力も軽減されます。
コーティングは耐熱性に優れたAlTiNまたはTiSiNをお選びください。可能であれば、内部冷却またはMQLを使用することで、安定性をさらに高めることができます。
推奨ツール:
-
OSG AE-LNBD-H
-
サムホツール
Q2: 加工中にコーティングが剥がれてしまった場合はどうすればいいですか?
A:コーティングの剥離は通常、過度の熱、工具の過負荷、またはコーティングと基材の適合性の悪さによって発生します。
トラブルシューティングの手順:
-
急激な切削速度や送りがないか確認します。
-
ステンレスに最適化されたツール(例:超硬合金 + AlTiN/TiSiN)に切り替えます。
-
クーラント戦略を改善し、ドライカットや熱衝撃を回避します。
-
ツールのエッジの状態を検査します。再研磨するとコーティングの付着性が低下する可能性があります。
コーティングの損失に続いて欠けや破損が発生する場合は、工具の設計と実際の切削条件が一致していないことを示している可能性があります。
Q3: 工具寿命がこれほど不安定なのはなぜですか?
A:工具寿命の不安定さは、多くの場合、加工条件における体系的な不均衡に起因します。
一般的な原因:
-
最適化されたエッジ強度またはフルート形状を持たない汎用カッターを使用する。
-
ツールの意図した範囲を超えた急激な送り/速度。
-
ワークの保持不良またはスピンドルの不安定性により振動が発生します。
-
コーティングの選択が不適切であるか、理想的な温度/速度の範囲外で動作しています。
工具、機械、冷却剤、パラメータ、材料など、システム全体を徹底的にレビューし、摩耗分析を実行して診断します。
Q4: ステンレス鋼用のコスト効率の高いエンドミルはありますか?
A:はい。以下は、優れたコストパフォーマンスを備えた高性能な選択肢です。
-
SAMHO SHTIシリーズ(中国製): SHコーティングを施したナノグレード超硬合金。中負荷の304/316加工に最適です。
-
YG-1 INOX-PROシリーズ(韓国):オーステナイト系ステンレス鋼に最適化された形状。性能と価格のバランスに優れています。
-
SANDVIK CoroMill Plura HMI:複雑な形状加工や荒加工に最適な優れた耐久性。初期費用は高めですが、長期的に見て投資対効果(ROI)は抜群です。
-
Kennametal KCPM15シリーズ:強力なエッジ補強が施されており、ステンレス製品製造ラインに適しています。
ヒント:工具の選択は、機械の剛性、加工量、および材料グレードに合わせてください。高いコストパフォーマンスとは、単に価格が低いだけでなく、部品1個あたりの価値が高いことを意味します。






