


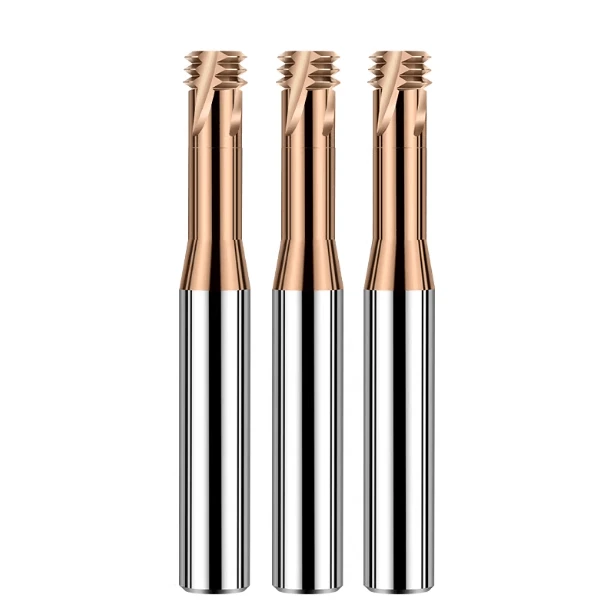
真空熱処理により硬度HRC63に仕上げられたS136金型鋼のキャビティが、最終工程であるM8止まり穴のねじ切り加工で、危うく廃棄されるところだった。この現実の危機は、ドイツの医療用金型メーカーからもたらされたもので、切削工具製造に16年間携わってきた中で、繰り返し発生する悪夢を反映している。最高級の超硬タップでさえ、切りくず排出不良で瞬時に折れてしまい、結果として高額な放電加工による除去費用と納期遅延を招くことになるのだ。
焼入れ鋼を加工する際、米国や欧州の多くの機械加工業者は切削抵抗を低減するために単刃ねじ切りフライスを使用する。しかし、一点負荷方式ではバッチ生産が非常に遅くなり、わずかな主軸振れでも切削刃に微細な欠けが生じる。刃先が欠けるとねじピッチ径が縮小し、完成品が合否判定ゲージ検査に合格しなくなる。
サイクルタイムと加工安定性のトレードオフを解決するため、当社はHRC60~HRC65の材料に特化したHRC65 3枚刃ねじ切りフライスを開発しました。超硬ソリッドコアの剛性とフルート形状を最適化することで、3枚の刃すべてが切削負荷を均等に分散し、切りくず排出を妨げません。現場での試験では、サイクルタイムを半減させ、工具寿命を延ばし、6Hの厳しいねじ公差を維持することが実証されています。もはや、タップの破損や単刃フライスによる遅いサイクルタイムといったリスクを冒す必要はありません。
ワークショップのベンチマーク:焼入れ鋼加工において、なぜ単歯ねじ切りフライスから三歯ねじ切りフライスに切り替えるべきなのか?
精密金型加工工場でHRC60以上の部品にねじ切り加工を行う際、エンジニアの方々から「切削抵抗が最も低い単刃工具の方が安全ではないですか?」という質問をよく受けます。理論上は確かにそうですが、量産では事情が異なります。当社の研究所およびお客様の機械で徹底的なストレステストを行った結果、結論は明確です。大量生産や深穴加工の焼入れ鋼材加工においては、3枚刃のねじ切りフライスにアップグレードすることが、歩留まりとサイクルタイムの両方を守る最善の方法です。
単刃カッターを完全に否定するわけではありません。工具の選定は常に、賢明なエンジニアリング上のトレードオフによって決まるからです。浅くピッチの大きな穴を1つか2つだけ時折ねじ切りするのであれば、単刃カッターでも問題ありません。しかし、硬化金型鋼で連続生産を行うと、その欠点がすぐに露呈します。以下は、当社の現場テストで明らかになったことです。
HRC60以上の材料に対する単歯ねじ切りフライスの限界
昨年、ドイツの射出成形金型工場でHRC63インサートの加工を手伝っていた際、顧客は当初、M6の止まり穴加工に標準的な単刃ねじ切りフライスを使用することを強く希望しました。しかし、1枚の刃で螺旋状の補間経路全体を処理するため、必要な表面仕上げを維持するには、1回転あたりの送り速度を絞る必要がありました。その結果、サイクルタイムは非常に長くなり、ねじ仕上げだけで金型インサート1個あたり4時間以上を要しました。
深穴加工では、単刃カッターは熱と衝撃が1つの刃先に集中するため、さらに危険性が高まります。止まり穴の底では、高圧空気で瞬時に除去されない場合、微細な焼き入れ鋼の切りくずが再切削され、数ミリ秒で微細な刃先欠けが発生することがあります。この不具合は機械上では音で確認できず、合否ゲージがねじ山の途中で引っかかって初めて気づくことになります。
3枚刃ねじ切りフライスが切削抵抗と軸方向送り剛性をどのようにバランスさせているか
単一箇所での破損を防ぐため、最新の超硬ソリッドねじ切りフライスを開発する際に、コアとフルートの形状を再計算しました。一部の加工技術者は、歯数が増えると切りくず排出スペースが狭くなることを懸念していますが、当社の5軸加工機で精密なヘリックス角とフルート深さを研削することで、スムーズな切りくず排出を実現しています。さらに、コア径を強化することで、全体の曲げ剛性を大幅に向上させています。
HRC64の試験ブロックにおいて、同一の主軸回転速度で、3つの対称なフルートが工具の円周全体に半径方向の切削力を均等に分散させます。このバランスの取れた負荷により、長い突き出し切削時のたわみや高周波のビビリ振動が抑制され、切削音は鋭い金切り音から安定した静かなハミング音へと変化します。刃当たりの切削負荷を一定に保つことで、軸方向の送り速度を約2.5倍に向上させ、テーパー誤差を完全に解消しました。

実例研究:HRC65 3枚刃ねじ切りフライスを使用したS136焼入れ鋼のねじ切り加工
S136金型鋼(AISI 420ESR)は、真空焼入れとHRC62以上の焼き戻し処理により、優れた耐食性と鏡面研磨性を発揮しますが、クロム含有量が高くマルテンサイト組織であるため、ねじ切り加工が非常に困難です。S136焼入れ鋼のねじ切り加工を工場で行っている際、ほとんどの失敗は、加工者が標準的な予備焼入れ鋼(P20や718Hなど)の加工方法を完全に焼入れしたワークピースに適用していることが原因であることがわかります。
高硬度S136鋼は、硬く粒状の切りくずを生成し、切削刃に激しい摩耗と熱衝撃を引き起こします。特殊な工具形状とラジアルマルチパス加工戦略を用いなければ、最高級の加工センターでもピッチ径の制御が困難になります。以下は、北米の医療用金型プロジェクトで、穴ごとの不良率をゼロに抑えた事例です。
課題:硬化処理されたS136鋼(HRC 62~64)におけるタップ破損とねじゲージの故障
昨年、カリフォルニア州の医療用注射器金型メーカーは、硬度HRC 62~64のS136鋼芯にM6およびM8の深い止まり穴をねじ切る際に大きな問題に直面した。医療用金型は熱処理による歪みを厳密に管理する必要があるため、すべての穴は焼入れ後にねじ切り加工をしなければならなかった。輸入超硬成形タップと標準的なコーティングねじ切りミルは、いずれも15個未満の穴で完全に破損してしまった。
工具の頻繁な交換以上に厄介だったのは、寸法全体のずれだった。標準コーティングが極度の高温で剥離すると、側面摩耗が急速に進み、10番目の穴ではねじピッチ径が縮小してしまう。標準の6H Goゲージは3分の1ほど押し込んだところで詰まってしまい、タップでねじ山を修正しようとすると、数千ドルもする金型インサートの中でタップが折れる危険性があった。
長寿命ねじ切り盤の加工パラメータ調整と性能データ
より高価なカッターを推奨する代わりに、超微細粒超硬基板とAlTiSiNナノコーティングで構築された長寿命ねじ切りミルを使用して、切削熱とラジアル荷重を制御しました。シングルパスから2パスのラジアルヘリカル戦略(1パス目で深さ65%、仕上げパスで35%)に切り替え、Vc = 48 m/min、fz = 0.022 mm/歯で加工を行いました。また、熱による微細亀裂の原因となるフラッドクーラントを、高圧冷気と最小量潤滑(MQL)に置き換えました。
顧客の5軸加工機では、この設定により、連続するHRC63の止まり穴全体にわたって非常に安定した加工が可能になりました。カッターは最初の150個の穴でゼロオフセット調整を必要とせず、165個目の穴で半径方向の摩耗補正をわずか0.012 mm行っただけで、工具1本あたり180個を超える穴を加工できました。硬化ステンレス鋼金型でピッチ径が縮小する場合は、クーラントの流入が熱疲労を引き起こしていないか確認し、半径方向のマルチパスフライス加工に切り替えてください。

正しい選択をする方法:HRC65ねじ切りフライス選定ガイドとサイズ
日々の技術サポートにおいて、工具の早期破損の30%以上は、材料の硬度ではなく、選定ミスに起因しています。カッターとパイロット穴の比率を誤って計算したり、長い突き出し量でのスピンドル剛性を過大評価したりすると、根元干渉や高周波ビビリが発生した場合、たとえ最高硬度HRC65の3枚刃ねじ切りフライスでも数秒以内に破損してしまいます。
こうした高額なミスを防ぐため、当社は10年以上にわたる米国および欧州の現場データを集約し、このHRC65ねじ切りミル選定ガイドを作成しました。適切なカッターを選ぶのに複雑な三角関数は必要ありません。以下の材料サイズ決定ロジックと現場の基準値に従うだけで、工具寿命を安全に最大限に延ばすことができます。
在庫のあるメートルねじおよび米国規格HRC65ねじ切りフライスのサイズ範囲
当社の標準HRC65ねじ切りフライスのサイズは、小型のM2医療用ねじからM20の粗目および細目ねじまで、北米の工場向けにUNCおよびUNFの全ラインナップを網羅しています。当社では、すべての切削径(Dc)とネック径(Dn )を厳格な干渉防止比率に基づいて設計しています。たとえば、当社のM6×1.0カッター(5.0 mmパイロット穴)は、切削径4.65 mm、ネック径3.4 mm、有効深さ( L2 ) 15 mmを採用し、切りくずをきれいに排出します。
仕様表を読む際は、切削径とパイロット穴のクリアランス、および有効ネック長(L2)に注目してください。ピッチが大きい場合(1.5 mm以上)にオーバーサイズのカッターを使用すると、ヘリカル接触角が大きくなり、切りくずがねじ山の根元に溜まります。可能な限り、カッター径はパイロット穴径の75%~85%に抑え、コア強度と切りくずクリアランスのバランスを取るようにしてください。
| ターゲットスレッド | パイロット穴(mm) | 切断径 Dc (mm) | ネック径 Dn (mm) | 最大水深 L2(mm) | ピッチ範囲 |
| M3×0.5 | 2.5 | 2.25 | 1.65 | 7.5 | 20 mm |
| M4×0.7 | 3.3 | 3.05 | 2.2 | 10 | 20 mm |
| M6×1.0 | 5 | 4.65 | 3.4 | 15 | 20 mm |
| M8×1.25 | 6.75 | 6.1 | 4.5 | 20 | 20 mm |
| M10×1.5 | 8.5 | 7.7 | 5.7 | 25 | 20 mm |
| M12×1.75 | 10.25 | 9.3 | 6.9 | 30 | 20 mm |
| 1/4″ -20 UNC | 5.1 | 4.7 | 3.45 | 16 | 20 TPI |
| 3/8″ -16 UNC | 7.95 | 7.2 | 5.3 | 24 | 16 TPI |
HRC65ねじ切り機の選定ガイド:穴の深さ、突き出し量、機械の剛性を考慮する
寸法表以外にも、適切な工具選定には、カッターの形状を穴の深さとスピンドルの剛性に適合させる必要があります。有効ねじ深さが2×Dを超える場合は、フルフルートカッターは使用せず、ネックリリーフ付きの3枚刃ねじ切りフライスを選択してください。これにより、後刃が加工後のねじ山に擦れることがなくなります。HRC63以上の鋼材で穴の深さが3×Dを超える場合は、送り速度を犠牲にしてオーバーハングの安全性を確保するために、シングルフルートまたはツーフルートのロングリーチカッターに切り替えてください。
最後に、機械のスピンドルテーパーを調整せずに、カタログに記載されている最大値を鵜呑みにしないでください。カタログの送り速度は、高剛性のHSK-A63またはBT40スピンドルを前提としています。コンパクトなBT30ドリルタップセンターを使用する場合は、ラジアルベアリングの剛性が低いため注意が必要です。BT30マシンでは、常に1歯あたりの送り速度(fz)を20~30%削減し、ラジアルパスを2回から3回に増やします。1穴あたり3秒余分に時間をかけることで、焼き入れ鋼でカッターが折れるのを防ぐことができます。
製造元への直接アクセス:カスタムOEM三歯ねじ切りフライスおよび大量調達ソリューション
ここまでで、3枚刃形状がHRC60以上の鋼材をどのように加工するか、ラジアルマルチパスパラメータがS136の止まり穴をどのように処理するか、そして適切なサイズ設定がルート干渉をどのように防ぐかがお分かりいただけたでしょう。しかし、16年間の現場サポートを通して、私たちは一つの現実を学びました。それは、標準カタログではあらゆる特殊な金型キャビティや航空宇宙部品に対応できないということです。既製の工具でビビリ、干渉、または穴あたりのコストが高額になる場合は、研削工具メーカーと直接やり取りする方が、販売代理店との果てしない試行錯誤よりもずっと良いのです。
正確な切削条件を事前に確認せずに、闇雲に在庫を仕入れることは決してお勧めしません。深いキャビティのためのカスタムネッククリアランスが必要な場合でも、直接調達によって工具コストを削減したい場合でも、まずは部品図面、材料グレード、スピンドルテーパーから始めます。すべてのパートナーシップは、推測ではなく、実績のあるエンジニアリングから始まります。
非標準ねじ山形状およびカスタムクリアランス寸法:OEM 3枚刃ねじ切りフライス
欧米の金型・医療機器メーカーは、段付き深溝、ACME台形形状、超微細ピッチなど、標準的なカッターでは対応できない形状にしばしば苦戦します。当社の研究開発センターでは、カスタムOEM向け3枚刃ねじ切りフライスを設計することが日常業務となっています。ねじ図面、パイロット穴の許容値、干渉限界をお送りいただければ、当社のエンジニアがドイツ製Walter社製5軸CNC研削盤で研削砥石の軌跡をシミュレーションし、最も安全な芯径対ネック径比を決定します。
形状が承認され次第、7営業日以内に超硬マイクログレインブランクを研削し、AlTiSiNナノコーティングを施し、カスタムレーザーマーキングを追加いたします。深溝加工や非標準形状の加工で機械が停止している場合は、部品図面と硬度仕様をお送りください。工具1本をご注文いただく前に、無料のホイールパスとクリアランスチェックを実施いたします。
穴加工コストの削減:超硬タングステンねじ切り盤の卸売調達
実績のあるプロセスを持つ大量生産工場や地域代理店にとって、タングステンカーバイドねじ切り加工機の直接卸売プログラムを通じて中間業者のマージンを削減することで、通常、工具単価を30%以上削減できます。バッチの一貫性を保つため、すべてのカッターはドイツのZOLLER社製測定システムによる自動光学検査を受けます。これにより、刃先の公差、ねじれ角、コーティング厚さが均一に保たれ、サンプルは良好でも大量注文では不十分になるというよくある問題を解消します。
当社では、あらゆる規模の工場に対応できるよう柔軟な最小発注数量(MOQ)体系をご用意しており、小規模な試作から長期在庫契約まで幅広くサポートいたします。S136の事例研究に基づき、穴あたりのコストを見直したい場合や、本格的な量産体制を整えたい場合は、段階別価格表をご請求いただくか、仕様書をご提出いただければ、HRC65 3歯ねじ切り機の在庫を直接ご購入いただけます。材料グレードと機械パラメータをお知らせいただければ、共に堅牢なねじ切り加工プロセスを構築いたします。





