


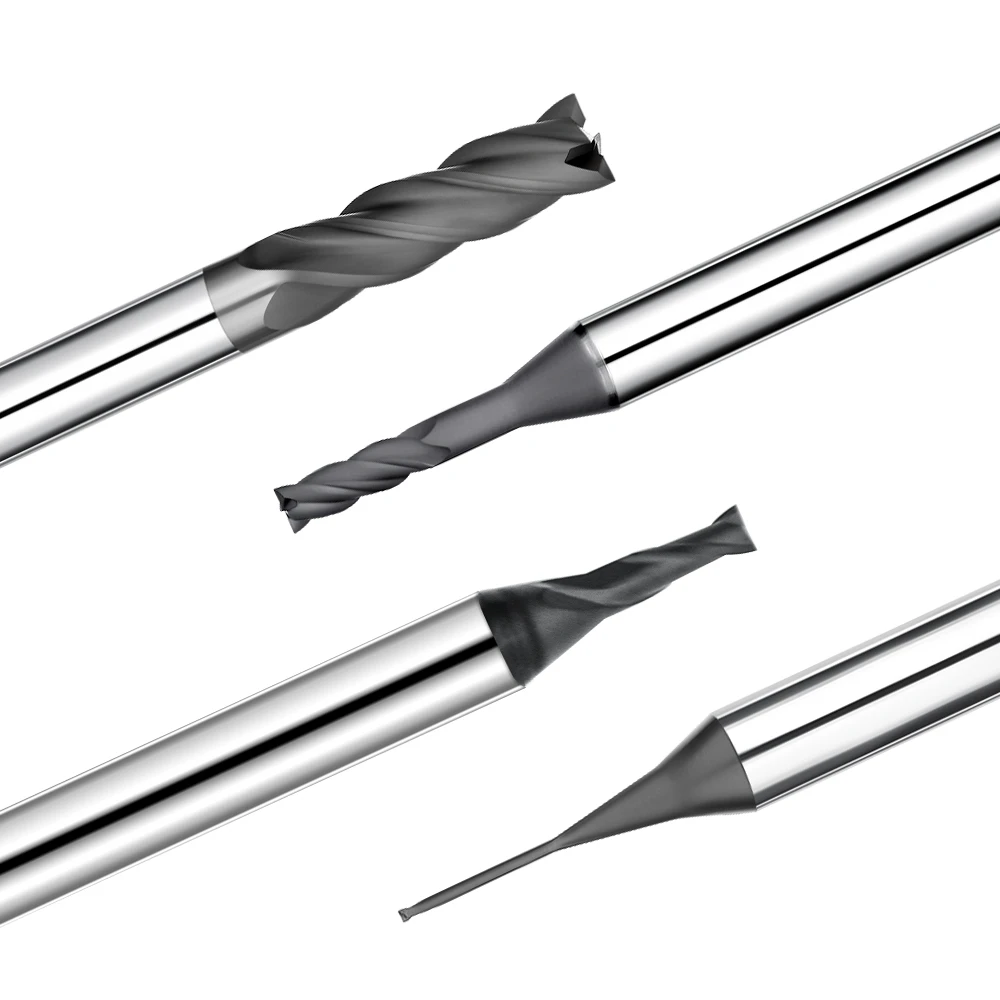
В ходе пилотного производства графитовых электродов для электроэрозионной обработки для европейского клиента мы столкнулись с неожиданным узким местом. Проблема заключалась не в точности нашего пятиосевого станка или запрограммированных траекториях движения инструмента. Вместо этого мы обнаружили скрытую точку отказа: резкое, нелинейное снижение срока службы инструмента, характеризующееся внезапным сколом кромки и катастрофическим разрушением.
Производительность сильно различалась в разных партиях, даже при использовании одинаковых параметров процесса и стратегий траектории движения инструмента. Некоторые инструменты подвергались микросколам во время черновой обработки, в то время как другие полностью разрушали покрытие во время чистовой обработки. Этот быстрый износ инструмента был вызван разрушительным сочетанием абразивного воздействия графитовой пыли, накопления тепла при резании и условий сухой обработки.
Мы неоднократно сталкивались с этими проблемами при обработке изотропного графита высокой плотности. Традиционные твердосплавные концевые фрезы просто не могут обеспечить стабильный срок службы инструмента в таких условиях. Даже после оптимизации скорости вращения шпинделя, скорости подачи и глубины резания (DoC) мы лишь отсрочили поломку инструмента, а не решили проблему.
Прорыв произошел, когда мы систематически сравнили концевые фрезы с алмазным покрытием с обычными твердосплавными инструментами. Пересмотрев параметры применения алмазного инструмента, мы разработали стабильный и воспроизводимый процесс обработки на станках с ЧПУ. Такой системный подход значительно снижает износ инструмента и повышает стабильность качества поверхности при изготовлении пресс-форм и электродов для электроэрозионной обработки.
В конечном итоге, успешная обработка графитовых заготовок — это не просто выбор лучшей концевой фрезы . Для этого необходима целостная, интегрированная система, которая синхронизирует геометрию инструмента, износостойкость алмазного покрытия и общую стратегию обработки.
Если вы сталкиваетесь с нестабильной износостойкостью инструмента или преждевременным износом алмазного покрытия, оптимизация одного параметра не решит проблему. Вам необходимо пересмотреть всю систему обработки. Действительно ли проблема только в режущем инструменте?
Анализ основных механизмов износа инструмента при обработке графита
Наш многолетний опыт работы с проектами по обработке графитовых электродов показывает, что режущие инструменты редко выходят из строя внезапно. Вместо этого они подвергаются непрерывной микроскопической деградации, которая постепенно ухудшает стабильность размеров. Эта незаметная эрозия особенно агрессивна при обработке высокоплотных изостатических графитовых материалов, где даже незначительные изменения геометрии нарушают допуски на обрабатываемую деталь.
Мы определяем это явление как процесс кумулятивной нестабильности, а не как отказ одного параметра. Оно представляет собой разрушительную синергию между свойствами сырья, частицами в воздухе и условиями сухой резки. Это объясняет, почему один и тот же инструмент может демонстрировать совершенно разный срок службы в разных цехах заказчиков.
Почему обработка графитом приводит к быстрому износу инструмента
В начале наших масштабных производственных циклов с использованием электродов для электроэрозионной обработки основной проблемой был сильный абразивный износ режущей кромки инструмента. Хотя объемный графит обладает низкой твердостью, его микрозернистая структура действует как непрерывная абразивная матрица во время образования стружки. При высоких скоростях вращения шпинделя эти отделившиеся частицы вызывают миллионы микрорезок по режущей кромке инструмента, что является основным препятствием для снижения износа инструмента при обработке графита.
Мы быстро поняли, что не стоит винить в таком быстром износе проблемы с качеством инструмента или отдельные марки инструментов. Смена поставщиков при сохранении той же самой стратегии резки приводила к идентичным, предсказуемым моделям отказов. Наши данные, полученные в полевых условиях, доказывают, что износ в основном определяется взаимодействием физических свойств материала и зацепления инструмента, а не какой-либо одной переменной.
Влияние графитовой пыли на износ режущего инструмента.
На производственных площадках токари часто недооценивают разрушительную силу графитовой пыли, находящейся в воздухе. Мы регулярно наблюдаем, что даже высокоскоростные системы пылеудаления оставляют миллионы микрочастиц, взвешенных непосредственно в зоне резания. Под действием высокоскоростных вихрей вокруг шпинделя эти частицы застревают непосредственно в зоне контакта между инструментом и заготовкой.
В таких суровых условиях возникает характерный рисунок абразивного износа, вызванного графитовой пылью: вместо локальных сколов, на боковой поверхности инструмента образуется равномерная зона износа. Наличие такой равномерной полосы износа говорит о том, что основным ограничивающим фактором срока службы инструмента стало накопление пыли в окружающей среде, а не запрограммированные параметры резания.
Взаимосвязь между обработкой сухим графитом и сроком службы инструмента.
Для подавляющего большинства наших проектов обработка графита без использования жидкости является обязательным стандартом процесса. Исключение жидких охлаждающих жидкостей необходимо для предотвращения образования шлама, защиты пористой структуры графита и поддержания эффективного вакуумного отвода. Однако с точки зрения срока службы инструмента отказ от жидкостей влечет за собой существенные компромиссы в работе режущего механизма.
Без жидкой среды основная проблема заключается не в термическом шоке, а в полной неспособности удалить микроскопические частицы мусора из зоны резания. В результате инструмент постоянно повторно обрабатывает и перетачивает абразивные частицы, застрявшие в пазу, ускоряя микроабразирование поверхности инструмента. Этот разрушительный эффект рециркуляции многократно усиливается при обработке глубоких полостей или узких ребер.
Типичные причины отказов инструмента при обработке графита на станках с ЧПУ.
На основе тысяч часов аудита линий обработки графитовых деталей на станках с ЧПУ мы классифицируем отказы инструмента по двум основным типам: постепенный износ кромки (затупление) и катастрофическое скалывание. Постепенный износ боковой поверхности развивается предсказуемо в течение длительных, стабильных циклов работы, проявляясь в виде медленного, контролируемого изменения размеров детали с течением времени.
Напротив, микросколы образуются мгновенно из-за локализованных концентраций напряжений при внезапных скачках скорости подачи или резких изменениях траектории движения инструмента. Это часто происходит при обработке сложных полостей или острых углов в 90 градусов. Наш опыт показывает, что эти отказы не происходят сами по себе; они являются результатом совокупной динамики геометрии инструмента, удаления стружки и стабильности процесса.
Логика выбора инструмента для систем обработки графита
Наш обширный практический опыт работы с проектами по обработке графитовыми электродами показал, что оптимальная конфигурация инструмента редко определяется на бумаге. Вместо этого ее необходимо уточнять посредством итеративных тестовых резов и тщательного анализа отказов. Для высокоточных проектов по обработке электродами методом электроэрозионной обработки мы регулярно тестируем различные стратегии выбора инструмента на соответствие идентичным техническим условиям, чтобы обеспечить долговременную стабильность процесса.
Практическое применение доказывает, что выбор инструмента выходит далеко за рамки простой износостойкости. Это комплексный инженерный процесс принятия решений, требующий баланса между микроструктурой материала, передовыми системами покрытий, геометрией режущей кромки и частотой обработки. Во время длительных циклов обработки без участия оператора малейшее отклонение любого из этих параметров приведет к серьезному изменению размеров и браку на поверхности.
Критерии отбора лучших концевых фрез для обработки графита.
При выборе лучших концевых фрез для обработки графита многие программисты ошибочно сосредотачиваются исключительно на начальной остроте. В условиях обработки графита с высоким абразивным воздействием истинный срок службы инструмента полностью зависит от механизма износостойкости материала. В условиях высокоскоростной сухой резки способность режущей кромки противостоять непрерывному микроабразивному износу гораздо важнее, чем бритвенная острота.
После сравнительного анализа различных конструктивных решений на десятках проектов «под ключ» для наших клиентов мы обнаружили, что стабильность срока службы инструмента при обработке графита определяется неочевидными факторами. В частности, успех зависит от микроинженерной обработки кромок, специальных углов канавок и запатентованных методов адгезии покрытия. Поэтому мы никогда не полагаемся на спецификации из каталога; мы проверяем каждый выбор инструмента в реальных условиях обработки.
Сравнительный анализ: твердосплавные концевые фрезы против алмазных инструментов для обработки графита.
На начальных этапах производства мы часто использовали стандартные твердосплавные концевые фрезы, чтобы сэкономить на первоначальных затратах на оснастку. Однако при непрерывной обработке графита мы наблюдали значительные колебания срока службы инструмента: скорость износа экспоненциально возрастала при обработке графита высокой плотности или глубоких полостей. Эти неравномерные циклы износа стали серьезной проблемой при крупносерийном производстве.
В отличие от них, инструменты с алмазным покрытием для обработки графита обеспечивают непревзойденную устойчивость к абразивному износу. Они значительно замедляют затупление кромки и сохраняют геометрическую целостность во время изнурительных операций сухой обработки. Однако мы всегда напоминаем клиентам, что эти высококачественные инструменты очень чувствительны к динамике процесса; низкая скорость подачи или нерегулярные траектории движения инструмента приведут к преждевременному отслоению покрытия.
Почему концевые фрезы с алмазным покрытием необходимы для обработки графита
За годы выполнения сложных проектов по электроэрозионной обработке мы установили четкую основу: алмазные концевые фрезы необходимы для стабильной обработки графита. Они незаменимы при обработке материалов средней и высокой плотности, а также сложных трехмерных изогнутых поверхностей, требующих зеркальной полировки.
Однако мы никогда не рассматриваем алмазные покрытия как панацею. В реальных условиях эксплуатации производительность этих инструментов в значительной степени зависит от жесткости вашей обрабатывающей системы, включая колебания шпинделя станка, скорость пылеудаления и управление подачей. Если ваша система недостаточно жесткая или допускает скопление пыли, даже самый дорогой высокопроизводительный инструмент преждевременно выйдет из строя.
Сравнение концевых фрез с алмазным покрытием и фрез с алмазным покрытием для обработки графита.
Для специализированных проектов клиентов из аэрокосмической и автомобильной отраслей с чрезвычайно высокими требованиями к точности мы провели сравнительный анализ решений на основе поликристаллического алмаза (PCD) с концевыми фрезами с алмазным покрытием, полученными методом химического осаждения из газовой фазы (CVD). Полученные данные показывают, что, хотя инструменты из PCD обеспечивают беспрецедентный срок службы в идеально жестких условиях, они требуют невероятно строгих и узких параметров обработки.
Наши инженерные данные показывают, что инструменты из поликристаллического алмаза (PCD) лучше всего подходят для высоко стандартизированных, крупносерийных производственных линий со специализированными настройками, в то время как концевые фрезы с алмазным покрытием обеспечивают большую универсальность для предприятий с широким ассортиментом продукции. В целом, мы отдаем предпочтение вариантам с алмазным покрытием, поскольку они гораздо лучше выдерживают реальные колебания условий эксплуатации.
Влияние плотности графита (изотропного графита) на выбор инструмента.
При обработке изотропного графита и различных изостатических графитовых материалов, поставляемых клиентами со всего мира, мы наблюдаем, что плотность материала определяет поведение инструмента. При одинаковых параметрах обработки графит высокой плотности ускоряет износ боковой поверхности за счет интенсивного трения, в то время как графит низкой плотности с пористой структурой вызывает сильное скалывание кромки и разрыв поверхности.
Следовательно, наша стратегия проектирования приложений отвергает подход «один размер подходит всем»; мы тщательно подбираем геометрию инструмента и характеристики покрытия в соответствии с конкретной плотностью графита. В проектах по изготовлению высокоточных электродов простая смена партии материала или поставщика может полностью изменить профиль износа инструмента, что потребует немедленной переоценки выбора концевой фрезы.
Технические преимущества концевых фрез с алмазным покрытием для обработки графита.
Наш практический опыт обработки больших объемов графитовых электродов показывает, что технические преимущества алмазных покрытий отнюдь не теоретические. Мы подтвердили эти показатели производительности в ходе многочисленных сравнительных испытаний резки. Истинная ценность этих инструментов становится очевидной при обработке изостатического графита высокой плотности в условиях жестких производственных сроков.
Наша инженерная команда отдает приоритет стабильности процесса непрерывной обработки, а не спорадическим показателям максимального срока службы инструмента. В проектах электроэрозионной обработки с длительным циклом работы устойчивость алмазного покрытия к высокой абразивности графита обеспечивает предсказуемые циклы износа. Эта предсказуемость позволяет цехам точно планировать смену инструмента при условии, что параметры процесса остаются в пределах установленных ограничений.
Механизм износостойкости концевых фрез с алмазным покрытием для обработки графита
Когда мы впервые сравнили различные усовершенствованные покрытия, наиболее заметные различия проявились прямо на режущей кромке. В то время как стандартные или непокрытые инструменты страдают от быстрого, прогрессирующего затупления при обработке графитом, концевые фрезы с алмазным покрытием демонстрируют значительно более медленную и равномерную скорость абразивного износа. Этот отчетливый профиль износа становится особенно очевидным во время длительных, непрерывных производственных циклов.
С механистической точки зрения, это специализированное антиабразивное покрытие не полностью останавливает износ материала; скорее, оно защищает твердосплавную подложку от непосредственного воздействия. Даже в условиях сильной запыленности эрозия режущей кромки происходит очень постепенно и линейно. Это контролируемое разрушение является краеугольным камнем наших инженерных стратегий по контролю износа инструмента при обработке графита.
Стабильность алмазных концевых фрез при высокоскоростной обработке
В большинстве современных проектов по обработке графита требуются повышенные скорости вращения шпинделя для достижения безупречного качества поверхности и конкурентоспособного времени цикла. В таких сложных условиях высоких скоростей стандартные твердосплавные инструменты часто страдают от гармонических вибраций и микросколов, в то время как концевые фрезы с алмазным покрытием обеспечивают высокопредсказуемую и контролируемую производительность.
Однако необходимо учитывать распространенную проблему: высокие скорости вращения шпинделя не гарантируют автоматически увеличенный срок службы инструмента. Если скорость подачи и траектория движения инструмента не совпадают, локальное накопление тепла или микросколы все равно будут возникать, даже при использовании высококачественного инструмента. Именно поэтому мы всегда оцениваем эти инструменты как один из компонентов комплексной стратегии обработки графитовых заготовок на станках с ЧПУ.
Влияние толщины покрытия на срок службы графитового обрабатывающего инструмента.
При проведении сравнительных испытаний на долговечность инструмента толщина покрытия — это неочевидная переменная, которую программисты часто упускают из виду, хотя именно она определяет успех в реальных условиях. В нескольких проектах «под ключ» мы обнаружили, что сверхтолстые алмазные покрытия изначально демонстрировали прекрасные результаты, но их адгезионная стабильность при длительной непрерывной обработке была ниже, чем у вариантов средней толщины.
Наши данные по оптимизации срока службы инструмента при обработке графита показывают, что более толстое покрытие не всегда лучше. Вместо этого толщина алмазного слоя должна быть точно сбалансирована с прочностью подложки и силами резания. В условиях высокоскоростной обработки мы часто модифицируем макрогеометрию инструмента для обеспечения стабильности адгезии покрытия, что является критически важной корректировкой при крупномасштабном производстве электродов для электроэрозионной обработки.
Почему алмазное покрытие инструментов для обработки графита может значительно продлить срок их службы
В ходе сотен испытаний в серийном производстве мы выявили четкую, воспроизводимую закономерность. В условиях высокостабильной обработки алмазные инструменты для обработки графита могут значительно увеличить срок службы инструмента по сравнению с инструментами из твердого сплава без покрытия. Это увеличение срока службы особенно заметно при обработке графита высокой плотности или сложных полостей.
Мы всегда подчеркиваем нашим клиентам, что увеличение срока службы инструмента происходит нелинейно. Оно действует как мощный множитель производительности, но только в стабильном рабочем диапазоне. Как только в вашем процессе возникнет проблема с плохим пылеудалением или чрезмерными ударными нагрузками из-за неправильной траектории движения инструмента, это преимущество в увеличении срока службы исчезнет. Истинная оптимизация требует рассматривать срок службы инструмента как результат общего контроля процесса обработки графита.
Контроль рисков, связанных с отслоением покрытия при обработке графита.
В анализируемых нами для клиентов аномалиях обработки расслоение покрытия является редким, но крайне разрушительным видом отказа. Обычно оно возникает при экстремальных локальных ударных нагрузках или внезапных скачках скорости подачи, проявляясь в виде локального отслаивания алмазного слоя. После отслоения покрытия открытая твердосплавная подложка быстро выходит из строя в течение нескольких секунд.
На основе проведенного нами анализа отказов инструментов при обработке графита, расслоение обычно происходит из-за сильных технологических ударов, а не из-за низкого качества покрытия. Следовательно, при поиске неисправностей мы проверяем плавность траектории движения инструмента, колебания нагрузки при резании и динамический отклик станка. Простая замена инструмента без устранения лежащей в основе механической нагрузки не решит основную проблему.

Оптимизация параметров обработки графита на станках с ЧПУ.
Наш многолетний опыт выполнения разнообразных проектов по обработке графитовых электродов показал, что оптимизация параметров обработки на станках с ЧПУ определяет стабильность срока службы инструмента. Зачастую преждевременный выход из строя происходит не из-за дефекта режущего инструмента, а из-за неправильного баланса между скоростью вращения шпинделя, скоростью подачи и глубиной резания, что приводит к быстрому и преждевременному износу инструмента.
В условиях производственной среды оптимизация параметров представляет собой процесс динамической балансировки, а не применение жестких каталожных значений. Особые геометрические формы — такие как электроды с глубокими полостями, микротонкие стенки или высокоскоростная контурная обработка — требуют индивидуальных комбинаций параметров. Без такого индивидуального подхода поддержание стабильной производительности практически невозможно, даже при использовании высококачественных концевых фрез с алмазным покрытием.
Стратегии оптимизации скорости вращения шпинделя
В наших комплексных решениях определение оптимальной скорости вращения шпинделя требует балансировки точной плотности графита с диаметром резания инструмента. Во время сложных операций электроэрозионной обработки мы часто наблюдаем, что чрезмерно низкие скорости приводят к нестабильной резке и образованию сколов. И наоборот, чрезмерно высокие скорости ускоряют износ режущей кромки — разрушительное явление, которое усиливается, если система пылеудаления работает с недостаточной скоростью.
Следовательно, при управлении сроком службы инструмента при обработке графита наша инженерная команда никогда не полагается на одно эмпирическое правило частоты вращения. Вместо этого мы проводим короткие тестовые проходы, чтобы точно определить оптимальную частоту вращения, при которой гармоники стабилизируются. Поддержание стабильной, безвибрационной скорости вращения гораздо важнее, чем погоня за максимальной частотой вращения, особенно при защите дорогостоящих инструментов с алмазным покрытием.
Определение оптимальной скорости подачи корма
При программировании крупносерийных заказов на обработку графита скорость подачи является крайне важным параметром, который инженеры часто неправильно рассчитывают. В ошибочном стремлении сократить время цикла многие программисты изначально увеличивают скорость подачи. Такой агрессивный подход неизбежно приводит к резкому ускорению износа инструмента и разрушению профиля кромки.
Наши данные по применению доказывают, что скорость подачи должна определяться жесткостью инструмента и стабильностью траектории движения инструмента, а не его скоростью. При высокоточной обработке электродами мы часто намеренно снижаем скорость подачи во время критических переходов. Это стратегическое снижение защищает мелкие детали, обеспечивает превосходное качество кромки и значительно повышает предсказуемость срока службы инструмента.
Влияние глубины резания на срок службы концевой фрезы с алмазным покрытием
Наши внутренние сравнительные тесты неизменно доказывают, что глубина резания (DoC) напрямую влияет на общий срок службы концевых фрез с алмазным покрытием. Особенно при обработке глубоких полостей или карманов, чрезмерная осевая или радиальная глубина резания резко увеличивает боковое отклонение инструмента. Это механическое напряжение снижает стабильность режущей кромки и ускоряет образование микросколов.
В производстве мы систематически применяем послойную резку для равномерного распределения механических нагрузок по канавкам, вместо выполнения нарезки пазов на всю глубину. Хотя многопроходная послойная резка немного увеличивает время обработки, существенная выгода в стабильности процесса и сроке службы инструмента с лихвой компенсирует дополнительные циклы.
Логика принятия решений: Сухая обработка с использованием графита против охлаждения сжатым воздухом.
На наших производственных площадках сухой механический ремонт является стандартным базовым процессом обработки графитовых блоков. Однако для некоторых видов обработки глубоких пазов мы используем охлаждение сжатым воздухом под высоким давлением для удаления стружки и пыли. Ключевое отличие здесь заключается не в снижении тепловыделения, а в возможностях активного пылеудаления вашей установки.
С точки зрения оптимизации срока службы инструмента, стратегически применяемая система пылеудаления с подачей воздуха удаляет абразивные частицы из зоны резания, замедляя износ боковой поверхности инструмента. Однако неконтролируемый или неправильно направленный поток воздуха будет вызывать гармоники инструмента и увеличивать его вибрацию. Ваше решение должно основываться на всесторонней оценке конструкции вашего станка и вакуумной системы.
Предотвращение повреждения инструмента вибрацией при обработке графита на станках с ЧПУ.
В сотнях случаев устранения неполадок, которые мы проверяем, структурная вибрация выделяется как скрытый катализатор катастрофических отказов инструмента. При работе с установками, имеющими длинные выступы инструмента или сложные 3D-траектории, крошечные гармонические колебания быстро усиливаются. Эта нестабильность неизбежно проявляется в виде преждевременного скола кромки и сильного ухудшения качества поверхности.
Для эффективного управления процессом обработки графита наша стратегия снижения вибрации направлена на три отдельных направления: минимизация длины вылета инструмента, оптимизация плавности траектории движения инструмента и балансировка режущих нагрузок. Только стабилизация этих механических параметров позволит высококачественным инструментам с алмазным покрытием отработать весь срок службы, а не изнашиваться преждевременно из-за вибрации.
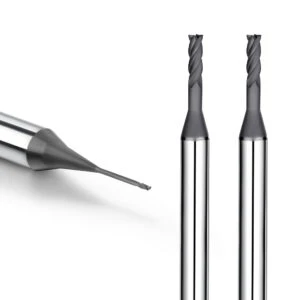
Управление траекторией движения инструмента и технологическим процессом обработки алмазных инструментов с графитовым покрытием.
На протяжении всей нашей многолетней работы над проектами по обработке графитовых электродов и прецизионной обработке пресс-форм, программирование траектории движения инструмента и управление процессом определяют стабильность конечной обработки. Даже при использовании сверхкачественных высокопроизводительных фрез, плохо спроектированная траектория движения инструмента приведет к локальному аномальному износу. Это также создаст непредсказуемые колебания качества кромки, которые могут испортить детали с жесткими допусками.
В производственных условиях мы рассматриваем управление траекторией движения инструмента с помощью CAM-системы как скрытое ядро всей системы обработки графита . Оно напрямую управляет распределением сил резания и определяет механические ударные нагрузки, возникающие при контакте режущей кромки с заготовкой. При сложной обработке полостей электродов методом электроэрозионной обработки стратегия траектории движения инструмента часто имеет большее значение, чем сам физический выбор инструмента.
Важность оптимизации траектории движения инструмента в системах обработки графита
В ходе реальных производственных циклов оптимизация траектории движения инструмента является основной программной переменной, обеспечивающей долговременную стабильность обработки. При обработке высокоабразивных материалов из графита высокой плотности прерывистые движения или резкие изменения вектора вызывают сильную концентрацию нагрузки. Эти локальные скачки силы разрушают геометрию кромки и ускоряют износ инструмента.
Сравнительный анализ проектов «под ключ» для нескольких клиентов показывает, что использование одной и той же концевой фрезы с алмазным покрытием при различных траекториях обработки приводит к значительным колебаниям срока службы инструмента. В связи с этим наши инженеры-технологи уделяют первостепенное внимание оптимизации плавности траектории, программированию тангенциальных входных и выходных контуров, а также балансировке локальных скоростей съема материала в зоне обработки, а не просто корректировке исходных подач и скоростей.
Стратегии обработки для минимизации ударных воздействий
При разработке комплексной стратегии снижения износа инструмента при обработке графита, попутное фрезерование является обязательной стратегией по умолчанию. По сравнению с традиционным попутным фрезерованием, оптимизированное попутное резание создает значительно меньшее механическое воздействие при входе материала. Это снижение начальных ударных нагрузок помогает уменьшить риск микросколов на режущей кромке.
Однако мы всегда адаптируем кинематику фрезерования к специфической структурной жесткости заготовки. Например, при обработке тонкостенных профилей или глубоких полостей недостаточная структурная поддержка может вызвать локальную вибрацию, даже при попутном фрезеровании. Поэтому истинная оптимизация обработки графитовых заготовок на станках с ЧПУ отвергает стратегию «один размер подходит всем», отдавая предпочтение зональному контролю путем сегментирования траектории движения инструмента CAM.
Применение многослойных стратегий резки при обработке графита с глубокими полостями
Для сложных проектов по обработке графита с глубокими полостями применение многослойной стратегии резки является абсолютной необходимостью для обеспечения безопасности процесса. Принудительная обработка режущим инструментом на всю осевую глубину за один проход приводит к резкому увеличению сил бокового отклонения. Этот чрезмерный изгибающий момент быстро ставит под угрозу структурную устойчивость высококачественных алмазных инструментов, используемых для обработки графита.
Практический опыт в цехе доказывает, что послойная резка снижает механическую нагрузку за проход, одновременно значительно улучшая удаление пыли из воздуха. Очистка этих зон предотвращает накопление частиц высокой плотности в активной зоне резания. В высокоточной обработке электродов для электроэрозионной обработки мы часто используем стратегию ступенчатого уменьшения глубины резания, которая постепенно снижает глубину резания за слой для максимального увеличения срока службы инструмента.
Предотвращение сколов кромок на станках с алмазным графитовым покрытием.
На основе сотен экспертиз по анализу отказов инструментов установлено, что сколы кромок остаются крайне опасным, но полностью предотвратимым видом поломки. Чаще всего они возникают на острых углах в 90 градусов, где траектории движения инструмента прерываются или где резко меняется скорость подачи. Наш анализ отказов графитовых обрабатывающих инструментов напрямую связывает эти сколы с внезапными локализованными ударными нагрузками.
Для устранения риска сколов мы оптимизируем траектории движения инструмента на входе и выходе, используя спиральные или трохоидальные движения, исключаем резкие изменения направления и сглаживаем колебания скорости подачи. Кроме того, при работе с инструментами с алмазным покрытием для обработки графита мы проверяем динамические возможности ускорения станка. Без высокой скорости реакции станка преимущества усовершенствованной оптимизации траектории полностью теряются.
Передовые методы и промышленное применение в системах обработки графита
Благодаря нашему обширному партнерству в глобальных проектах по производству графитовых электродов и пресс-форм, мы знаем, что надежные передовые методы никогда не создаются на пустом месте. Вместо этого они формируются на основе накопленного опыта, полученного за тысячи часов работы на производстве. Это особенно актуально в производстве электродов для электроэрозионной обработки и высокоточной обработке пресс-форм, где состояние станка, скорость пылеудаления и управление инструментом напрямую определяют стабильность процесса.
Наши данные доказывают, что по-настоящему стабильный процесс обработки графита никогда не зависит от одного оптимального параметра, а скорее от повторяемой системной логики. Это требует продуманной, замкнутой системы балансировки выбора инструмента, стратегии траектории движения инструмента, частоты обработки и автоматизированного контроля качества. В рамках долгосрочного сотрудничества с нашими клиентами внедрение этой структурированной системы значительно стабилизировало стабильность срока службы инструмента.
Стандартный рабочий процесс обработки графита при производстве электродов для электроэрозионной обработки.
В проектах по электроэрозионной обработке, которые мы разрабатываем, стандартный рабочий процесс обработки графитовых заготовок должен оставаться высокоадаптивным. По мере того, как заготовка проходит этапы черновой, получистовой и окончательной чистовой обработки, программисты должны динамически масштабировать параметры резания в зависимости от сложности конструкции. Такое тщательное масштабирование предотвращает локальные концентрации напряжений, которые приводят к катастрофическому разрушению заготовки.
В цехе мы отдаем приоритет стабильности переходов между черновой и чистовой обработкой, а не максимальной эффективности какого-либо отдельного этапа. Например, при обработке электродов с глубокими полостями плохое пылеудаление на этапе черновой обработки испортит однородность поверхности на этапе чистовой обработки, даже при использовании высококачественных алмазных инструментов с покрытием, предназначенных для графита. Мы оцениваем управление процессом и оптимизацию траектории движения инструмента комплексно.
Примеры практического применения: выбор оптимальных концевых фрез для обработки графита в литейной промышленности.
В проектах по производству высококачественных пресс-форм клиенты часто спрашивают нашу команду, как выбрать лучшие концевые фрезы для обработки графита. Наши данные показывают, что требования к инструменту резко меняются в зависимости от конкретной конструкции пресс-формы. Эти различия в производительности становятся невероятно очевидными, когда шпиндель начинает обрабатывать сложные полости и замысловатые, микроскопически тонкие ребра.
Сравнительные тесты, в которых бюджетные твердосплавные концевые фрезы сравнивались с высококачественными алмазными инструментами для обработки графита, выявили явное различие. Хотя алмазные варианты обеспечивают непревзойденную стабильность размеров при длительной непрерывной обработке, твердосплавные концевые фрезы иногда приемлемы для прототипирования с коротким циклом обработки открытых геометрических форм. Мы всегда применяем многоуровневую стратегию выбора инструмента, а не универсальное решение.
Методы контроля стабильности при высокоточной обработке графита (±0.01 мм)
При выполнении высокоточных работ по электроэрозионной обработке электродами соблюдение строгих допусков ± 0.01 мм предъявляет чрезвычайно высокие требования ко всей системе обработки. На этом микронном уровне любая незначительная вибрация шпинделя, постепенный износ инструмента или небольшое отклонение траектории движения инструмента мгновенно приведут к износу электрода. Механические погрешности недопустимы.
Практический опыт доказывает, что поддержание стабильной точности зависит от полного контроля над системой, а не от регулировки одной единственной скорости подачи. Необходимо активно синхронизировать жесткость станка, тепловое расширение шпинделя, мониторинг износа инструмента в реальном времени и темп обработки. Без такого целостного подхода даже самые высококачественные концевые фрезы с алмазным покрытием не смогут поддерживать стабильность размеров в течение длительных циклов обработки без участия оператора.
Требования к оснастке для обработки графитовых компонентов в аэрокосмической отрасли
В аэрокосмической отрасли проекты по обработке графита, как правило, сосредоточены на функциональных, готовых к полету графитовых компонентах со сложной геометрией, а не на использовании жертвенного электроэрозионного инструмента. Эти критически важные компоненты требуют абсолютной безопасности процесса и допускают нулевую терпимость к дефектам поверхности, микротрещинам или структурному расслоению.
В наших комплексных решениях для аэрокосмической отрасли мы обнаружили, что лучшие концевые фрезы для обработки графита отдают приоритет предсказуемому износу, а не скорости удаления исходного материала. Линейность износа боковой поверхности гораздо важнее, чем начальная острота кромки во время длительных многочасовых непрерывных циклов обработки. Для максимальной надежности мы используем инструменты с алмазным покрытием в сочетании с высокосегментированными, консервативными траекториями движения инструмента, чтобы снизить механический риск.
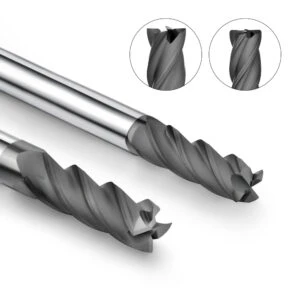
Как продлить срок службы концевых фрез с алмазным покрытием при обработке графита
Благодаря нашему многолетнему участию в проектах по обработке графитовых электродов и прецизионной обработке пресс-форм, мы знаем, что продление срока службы концевых фрез с алмазным покрытием при обработке графита требует целостной экосистемы. Это системная инженерная задача, охватывающая весь производственный процесс. В непрерывном серийном производстве резкие колебания срока службы инструмента часто требуют гораздо больше внимания к устранению неполадок, чем средний базовый срок службы.
На основе практического опыта работы в цехе установлено, что управление сроком службы инструмента является прямым результатом контроля процесса, а не просто неотъемлемым свойством материала инструмента. В различных проектах по обработке графита с использованием одинаковых концевых фрез с алмазным покрытием наблюдаются значительные различия в конечном сроке службы инструмента. Эти расхождения обусловлены исключительно вариациями методов охлаждения, стратегий траектории движения инструмента в системах автоматизированного проектирования и запрограммированных скоростей подачи.
Правильные стратегии охлаждения и очистки концевых фрез с алмазным покрытием
В цеху эффективность работы концевых фрез с алмазным покрытием в значительной степени зависит от поддержания чистоты зоны резания. В условиях обработки сухим графитом вокруг фрезы постоянно скапливается высокоабразивная графитовая пыль. Если не удалять эти частицы своевременно, они ускоряют износ боковой поверхности и ухудшают стабильность режущей кромки.
Следовательно, при выполнении сложных проектов электроэрозионной обработки мы используем высокоскоростные потоки воздуха и локальные системы вакуумной откачки для очистки активной зоны резания. Однако мы тщательно контролируем направление воздушного потока. Неправильно направленные потоки воздуха могут вызывать гармоники инструмента, провоцировать вибрацию или заносить абразивные частицы обратно в зону резания, что негативно сказывается на сроке службы инструмента.
Оптимизация подачи и траектории инструмента для предотвращения износа инструмента.
При разработке стратегии снижения износа инструмента при обработке графита, согласование скорости подачи с векторами траектории движения инструмента имеет решающее значение, гораздо важнее, чем регулировка какого-либо отдельного параметра. Чрезмерная скорость подачи мгновенно приводит к резкому увеличению локальных сил резания. Если траектория движения инструмента имеет резкие, несглаженные изменения направления, это экспоненциально увеличивает эти разрушительные механические ударные нагрузки.
На практике мы снижаем риск микросколов на кромке, устраняя резкие колебания скорости подачи и программируя вход и выход по тангенциальной дуге. При обработке сложных полостей даже самые высококачественные инструменты с алмазным покрытием преждевременно выйдут из строя, если траектория движения инструмента плохо спроектирована. Неправильный код создает сильно концентрированные, аномальные схемы износа, из-за которых инструменты выходят из строя в течение нескольких минут.
Возможность переточки концевых фрез с алмазным покрытием для обработки графита.
В ходе нашего обширного опыта использования концевых фрез с алмазным покрытием экономическая целесообразность переточки инструмента зависела от конкретного типа покрытия и степени износа. Для режущих инструментов с незначительным равномерным износом переточка иногда может продлить общий срок службы. Однако в условиях обработки абразивным графитом хрупкая структура алмазного покрытия остается ограничивающим фактором.
В производстве мы рассматриваем возможность повторной заточки инструмента только в том случае, если износ идеально равномерный, а подложка из твердосплава остается неповрежденной. Если подложка повреждена, стабильность срока службы инструмента после заточки редко соответствует производственным ожиданиям. Следовательно, в рамках нашей стратегии управления сроком службы инструмента мы рассматриваем переточку как дополнительный эксперимент по экономии затрат, а не как основное инженерное решение.
Применение мониторинга срока службы инструмента и прогнозирующего технического обслуживания в станках с ЧПУ для обработки графита.
В проектах по крупномасштабному серийному производству электродов для электроэрозионной обработки мы перешли от субъективного, зависящего от оператора подхода к управлению на основе данных, позволяющего контролировать срок службы инструмента. Активно регистрируя показатели нагрузки на шпиндель, отслеживая точное время обработки и фиксируя колебания вибрации, мы можем построить кривую развития износа инструмента на очень ранней стадии.
При оптимизации линий обработки графитовых материалов на станках с ЧПУ истинная ценность превентивного технического обслуживания заключается в предотвращении катастрофических, незапланированных поломок инструмента. Особенно в автоматизированных системах с автономным управлением мониторинг состояния алмазных инструментов в режиме реального времени позволяет своевременно корректировать параметры или планировать замену инструмента. Такой проактивный подход предотвращает дорогостоящие простои в обработке и исключает ошибки в размерах партий.
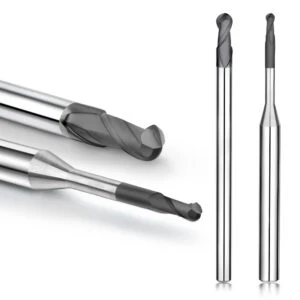
Краткое описание системы обработки графитом: достижение обработки с нулевым износом инструмента.
Опираясь на наш богатый опыт управления проектами по обработке графитовых электродов и прецизионной обработке пресс-форм, мы пришли к выводу, что «нулевой аномальный износ инструмента» является скорее показателем инженерной стабильности, чем абсолютным исключением износа материала. В реальных условиях цеха с ЧПУ трение инструмента математически неизбежно. Истинная инженерная цель состоит в обеспечении того, чтобы износ оставался на 100% предсказуемым, равномерным и контролируемым в течение длительных циклов.
Наш практический опыт работы на предприятиях клиентов по всему миру доказывает, что стабильная система обработки графита никогда не зависит от какой-либо одной изолированной переменной оптимизации. Вместо этого для успеха необходима тесная взаимосвязь специализированных инструментальных подложек, калиброванных параметров, плавных траекторий движения инструмента и активной производственной среды. В массовом производстве электродов для электроэрозионной обработки отказ любого отдельного звена приведет к общей нестабильности системы.
Краткое изложение систематического отбора лучших концевых фрез для обработки графита.
В наших консультационных проектах выбор оптимальных концевых фрез для графита никогда не является односторонним решением о покупке. Он должен определяться комплексным анализом, учитывающим точную плотность материала, геометрическую сложность заготовки и структурную стабильность станка. При обработке сложных полостей или сверхтонких электродов изменения геометрии инструмента влияют на выход годной продукции гораздо сильнее, чем незначительные изменения скорости вращения.
На основе данных о применении мы систематически используем многоуровневую стратегию подбора инструмента, сочетая бюджетные твердосплавные концевые фрезы и высококачественные инструменты с алмазным покрытием. Для длительных высокоточных чистовых обработок мы уделяем первостепенное внимание структурной стабильности алмазного слоя. И наоборот, для черновой обработки с коротким циклом или обработки открытых, простых геометрических форм мы программируем расчетный баланс между эффективностью обработки и общим сроком службы инструмента.
Обзор основных преимуществ инструментов с алмазным покрытием для обработки графита.
На основе анализа сотен крупномасштабных проектов по обработке графита мы пришли к однозначному выводу: основная ценность инструментов с алмазным покрытием для обработки графита выходит далеко за рамки превосходной износостойкости. Их истинная ценность заключается в обеспечении абсолютной стабильности производительности и размеров во время многочасовых операций обработки без участия оператора, когда ручная компенсация невозможна.
Сравнительные испытания подтверждают, что эти высококачественные инструменты превосходно контролируют абразивный износ, но только при условии высокой жесткости основной обрабатывающей системы. Если в вашей машине возникают резкие колебания скорости подачи или внезапные, несбалансированные удары вдоль траектории движения инструмента, преимущество алмазного покрытия исчезает. Мы никогда не оцениваем производительность инструмента изолированно; мы проводим аудит в рамках общей стабильности вашего процесса обработки.
Три ключевых контрольных точки для обеспечения стабильности при обработке графита на станках с ЧПУ.
При проверке проблемных настроек станков с ЧПУ для обработки графита безопасность процесса всегда зависит от трех основных операционных факторов: выбора инструмента, параметров обработки и усовершенствованного управления траекторией движения инструмента. Эти три фактора не являются изолированными переменными. Они образуют взаимозависимую механическую систему с замкнутым контуром, где незначительное изменение одного из них напрямую противоречит двум другим.
Практические данные из цеха показывают, что даже при использовании самых высококачественных концевых фрез с алмазным покрытием локальный аномальный износ все равно возникает, если оптимизация траектории инструмента в CAM-системе включает в себя нерегулярные изменения вектора. Неправильный баланс между гармониками шпинделя и подачей на зуб приведет к разрушению режущей кромки. Поэтому наш протокол управления системой отдает приоритет сглаживанию кривых нагрузки траектории инструмента перед точной настройкой скорости или циклов смены инструмента.
Перспективные тенденции в системах обработки графита.
Анализируя ситуацию в обрабатывающей промышленности за последние несколько лет, можно заметить явный сдвиг: одновременно ускоряется спрос на высокоплотные графитовые материалы и микрообработку. Эта эволюция предъявляет жесткие требования к точности обработки графита, особенно при резке хрупких ребристых структур и сложных микроконтуров.
Мы прогнозируем, что будущая прибыльность будет в значительной степени зависеть от интегрированных возможностей интеллектуального управления системами. Это включает в себя внедрение мониторинга износа инструмента в режиме реального времени с помощью акустических датчиков, реализацию алгоритмической генерации траекторий движения инструмента и использование специализированных инструментов с алмазным покрытием, оптимизированных для конкретных марок графита. В условиях микрообработки малейшие механические колебания мгновенно усиливаются, и эту тенденцию мы постоянно наблюдаем в наших действующих комплексных решениях.






