



Bei einem kürzlich abgeschlossenen Projekt zur Bearbeitung von hochdichten Graphitelektroden stießen wir auf ein bekanntes Problem aus der Fertigungspraxis. Mit identischen Werkzeugspezifikationen und Schnittparametern bearbeiteten einige Graphit-Schaftfräser Dutzende von Teilen mühelos. Andere hingegen stumpften bereits nach wenigen Durchgängen rapide ab, was den gesamten Produktionslauf beeinträchtigte.
Unsere Ursachenanalyse ergab, dass die Schnittparameter nicht die Ursache waren. Das Problem lag vielmehr in der Werkzeugbeschichtung. Der Kunde hatte diamantbeschichtete und DLC-beschichtete Werkzeuge gemischt, was zu erheblichen Schwankungen in der Werkzeugstandzeit und der Oberflächengüte der Werkstücke führte.
Graphit ist bekanntermaßen stark abrasiv. Beim Hochgeschwindigkeits-Trockenfräsen wirkt feiner Graphitstaub wie Schleifpapier an der Schneidkante und verursacht starken abrasiven Verschleiß. Die Wahl der richtigen Graphitbeschichtung beeinflusst direkt die Werkzeugstandzeit, die Maßhaltigkeit und die Oberflächenqualität.
Die chemische Gasphasenabscheidung (CVD) von Diamantbeschichtungen sorgt für extreme Härte und Abriebfestigkeit bei anspruchsvollen Fräsarbeiten mit hohem Durchsatz. Die DLC-Beschichtung bietet einen niedrigeren Reibungskoeffizienten und eine schärfere Schneidkante und ist somit eine ausgezeichnete, kostengünstige Wahl für leichtere Schnitte oder feinste Details.
Die Wahl der idealen Beschichtung erfordert die Abstimmung von Graphitdichte, Bearbeitungsstrategie, Vorschubgeschwindigkeit und Produktionszielen. Die richtige Werkzeugbeschichtung für Ihre spezifische Anwendung verhindert ungeplante Ausfallzeiten und senkt die Werkzeugkosten drastisch.
Im Folgenden analysieren wir reale Bearbeitungstestdaten und praktische Anwendungen in der Fertigung, um Diamantbeschichtung und DLC für Graphit zu vergleichen. Das Verständnis dieser grundlegenden Unterschiede hilft Ihnen, die Werkzeugstandzeit zu optimieren, kritische Toleranzen einzuhalten und die Werkzeugkosten bei jedem Auftrag zu senken.
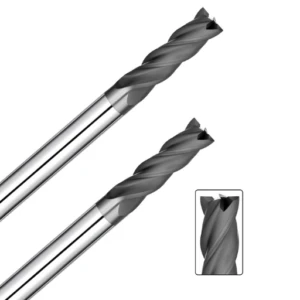
Diamantbeschichtung vs. DLC für die Graphitbearbeitung: Ein zentraler Vergleich der Beschichtungssysteme
Bei der Graphitelektrodenbearbeitung bestimmt die Wahl der Werkzeugbeschichtung direkt die Bearbeitungsstabilität. Obwohl sich Zerspanungsmechaniker oft auf Werkzeugdurchmesser, Schneidengeometrie und Vorschub konzentrieren, erweisen sich Beschichtungen bei längeren Bearbeitungszyklen als entscheidend. Hochgeschwindigkeits-Trockenfräsen erzeugt abrasiven Graphitstaub, der ungeschützte Schneidkanten schnell abnutzt.
Die Wahl zwischen Diamantbeschichtung und DLC für die Graphitbearbeitung hängt von der Anpassung des Werkzeugs an die jeweilige Anwendung ab. Diamantbeschichtungen bieten extreme Härte für lange Bearbeitungszyklen, während DLC-Beschichtungen geringe Reibung für weniger beanspruchte Zyklen gewährleisten. Die richtige Wahl berücksichtigt die Graphitdichte, die Schnittstrategie und das angestrebte Produktionsvolumen.
Grundlegende Unterschiede zwischen Diamantbeschichtung und DLC-Beschichtung bei der Graphitbearbeitung
Tests in der Fertigung unter identischen Schnittbedingungen zeigen deutliche Leistungsunterschiede zwischen den beiden Beschichtungen. Eine echte Diamantbeschichtung bildet eine kristalline Struktur, die dem abrasiven Graphitverschleiß widersteht und so die Schneide auch bei langen Zyklen rasiermesserscharf hält. DLC-Beschichtungen verringern den Schnittwiderstand durch reduzierte Reibung, verschleißen aber bei stark abrasiven Schnitten schneller.
Für die Graphitbearbeitung gibt es keine Universalbeschichtung. Projekte mit feinkörnigem, hochdichtem Graphit erfordern diamantbeschichtete Graphit-Schaftfräser, um Maßabweichungen zu vermeiden. DLC-Beschichtungen hingegen eignen sich gut für Kleinserien, Prototypen oder Spezialbearbeitungen, bei denen geringe Reibung im Vordergrund steht.
Warum sind bei der Graphitbearbeitung spezielle Werkzeugbeschichtungen erforderlich?
Im Gegensatz zu Metallen, die sich beim Schneiden plastisch verformen, bricht Graphit als spröder Feststoff. Dieser Bruchmechanismus erzeugt feinen, stark abrasiven Staub, der die Freifläche und die Schnittzone abschleift. Ohne entsprechenden Schutz führt dieser ständige Abrieb zu schnellem Verschleiß und vorzeitigem Ausfall des Graphit-Schaftfräsers.
Spezielle Werkzeugbeschichtungen bilden eine wichtige Barriere gegen starken Abrieb. Eine gut entwickelte Beschichtung erhält den Schneidkantenradius und verhindert so Ausbrüche an den Ecken, Maßverluste und eine mangelhafte Oberflächengüte. Für das kontinuierliche, hochpräzise Elektrodenfräsen ist die richtige Beschichtung weitaus wichtiger als eine bloße Erhöhung der Spindeldrehzahl.
Wie beeinflussen Beschichtungen bei der Graphitbearbeitung die Werkzeugleistung?
Bearbeitungsdaten zeigen, dass Beschichtungen drei entscheidende Kennzahlen beeinflussen: Werkzeugstandzeit, Prozessstabilität und Werkstückqualität. Die richtige Beschichtung ermöglicht es Graphit-Schaftfräsern, auch bei Hunderten von Kavitäten gleichmäßig zu schneiden. Diese Gleichmäßigkeit verhindert ungeplante Werkzeugversätze und eliminiert kostspielige Maschinenstillstandszeiten.
Die Auswahl der optimalen Beschichtung für die Graphitbearbeitung erfordert die Bewertung des gesamten Bearbeitungsprozesses und nicht nur einzelner Härtewerte. Die Feinbearbeitung von EDM-Elektroden mit hohen Details erfordert eine einwandfreie Schneidkantenerhaltung, während bei der Grobbearbeitung die maximale Standzeit des Graphit-Schaftfräsers im Vordergrund steht . Die Abstimmung von Werkstoffgüte, Schnittparametern und Zykluszielen gewährleistet höchste Bearbeitungseffizienz.

Diamantbeschichtete Graphit-Schaftfräser: Warum ist die Diamantbeschichtung ideal für die Graphitbearbeitung?
In der Fertigung von hochpräzisen Graphitformen und Elektroden stellt der abrasive Werkzeugverschleiß die größte Gefahr für die Wiederholgenauigkeit der Prozesse dar. Standard-Hartmetallwerkzeuge halten die Toleranzen für die ersten Teile möglicherweise noch ein, doch der Schneidkantenverschleiß führt schnell zu Maßabweichungen und erfordert häufige Korrekturen. Der Einsatz diamantbeschichteter Graphit-Schaftfräser stabilisiert die Schnittkräfte und beseitigt unregelmäßige Abweichungen zwischen den Teilen.
Graphit ist zwar weich, doch seine spröde Kornstruktur führt beim Hochgeschwindigkeits-Trockenmahlen zu kontinuierlichem Mikroabrieb. Diamantbeschichtungen bieten die extrem hohe Härte und Abriebfestigkeit, die erforderlich sind, um diesem starken Staubstrom standzuhalten. Bei Anwendungen mit hochdichtem Graphit sind echte Diamantbeschichtungen unerlässlich, um einen unbeaufsichtigten Maschinenbetrieb ohne ungeplante Ausfallzeiten zu gewährleisten.
Wie verringert eine Diamantbeschichtung den Verschleiß von Graphit-Schaftfräsern?
Werkzeugverschleiß beim Graphitfräsen beginnt typischerweise mit mikroskopischem Flankenverschleiß anstatt mit einem plötzlichen Bruch. Mit zunehmender Abrundung der Schneidkante steigen die Schnittdrücke sprunghaft an, wodurch das Risiko von Eckenausbrüchen an den empfindlichen Elektrodenrippen zunimmt. Diamantbeschichtungen bilden eine undurchdringliche Barriere, die den Verschleiß von Graphit- Schaftfräsern drastisch verlangsamt und die ursprüngliche Geometrie erhält.
Bei der Fertigung von Mehrkavitätenelektroden führt die Minimierung des Kantenverschleißes direkt zu weniger Werkzeugwechseln und reduzierten Antastzyklen. In Kombination mit geeigneten Nutgeometrien und effektiver Spanabfuhr gewährleisten Diamantbeschichtungen ein vorhersehbares Verschleißbild. Dadurch können Zerspanungsmechaniker höhere Schnittgeschwindigkeiten erreichen und gleichzeitig enge Toleranzen der Oberflächengüte einhalten.
Wie verlängern diamantbeschichtete Graphit-Schaftfräser die Standzeit der Bearbeitung?
Um die Werkzeugstandzeit beim Graphitfräsen zu verlängern, ist mehr als nur Oberflächenhärte erforderlich; es bedarf perfekter thermischer und mechanischer Haftung. Diamantbeschichtungen leiten Wärme schnell ab und gewährleisten eine scharfe, stabile Schnittzone auch bei hohen Spindeldrehzahlen. Diese thermische Stabilität verhindert Mikroausbrüche und verlängert die Gesamtstandzeit von Graphit-Schaftfräsern bei langen Zykluszeiten erheblich.
Bei der Feinkorn-EDM-Bearbeitung von Graphit erreichen diamantbeschichtete Schaftfräser oft eine 10- bis 30-fach höhere Standzeit als unbeschichtete Hartmetallfräser. Die Werkzeugstandzeit hängt jedoch weiterhin von den korrekt eingestellten Bearbeitungsparametern ab. Zu hohe Spanbelastungen oder unzureichende Zustellungen können die Beschichtung beschädigen, weshalb ausgewogene Schnittgeschwindigkeiten und Vorschübe entscheidend für eine maximale Werkzeugstandzeit sind.
Welche Leistungsanforderungen definieren die beste Diamantbeschichtung für Graphit?
Nicht alle Diamantbeschichtungen erzielen in der Spindel die gleichen Ergebnisse. Die beste Diamantbeschichtung für Graphit zeichnet sich durch hohe Kristallreinheit, gleichmäßige Schichtdicke und hervorragende Haftung auf dem Substrat aus. Eine starke chemische Bindung zwischen dem Hartmetallsubstrat und der Diamantschicht verhindert das Ablösen der Beschichtung auch bei aggressiven Schruppbearbeitungen mit hohem Vorschub.
Die optimale Beschichtungslösung hängt vom Verhältnis zwischen Abtragsrate beim Schruppen und Detailgenauigkeit beim Feinbearbeiten ab. Mikrokorn-Diamantbeschichtungen sorgen für die glatte Kante, die für komplexe 3D-Konturen erforderlich ist, während dickere Beschichtungen sich für hohe Abtragsraten eignen. Die Abstimmung der Beschichtungsqualität auf die Graphitdichte gewährleistet maximale Kosteneffizienz und gleichbleibende Elektrodenqualität.

DLC-beschichtete Schaftfräser für Graphit: Ist die DLC-Beschichtung für die Graphitbearbeitung geeignet?
Zerspanungsmechaniker fragen sich oft, ob diamantähnlicher Kohlenstoff (DLC) eine praktikable Alternative zu Diamantwerkzeugen darstellt. In Präzisions-Elektrodenwerkstätten dienen DLC-beschichtete Schaftfräser für Graphit als kostengünstige Lösung für bestimmte Fräskonfigurationen. Obwohl DLC kein universeller Ersatz für Diamant ist, liefert es unter den richtigen Bearbeitungsbedingungen solide Ergebnisse.
DLC-Beschichtungen vereinen niedrige Reibungskoeffizienten mit einer glatten Oberflächenstruktur, wodurch der Schnittwiderstand und die Staubanhaftung in den Spannuten deutlich reduziert werden. Die abrasive Wirkung von Graphit stellt jedoch jede Dünnschichtbeschichtung auf eine hohe Belastungsgrenze. Bei der Auswahl einer DLC-Beschichtung müssen Werkzeug, Graphitdichte, Schnittbelastung und angestrebte Werkzeugstandzeit aufeinander abgestimmt werden.
Vorteile der DLC-Beschichtung bei der Graphitbearbeitung
DLC-Beschichtungen spielen ihre Stärken dort aus, wo geringe Schnittkräfte und Vibrationsdämpfung entscheidend sind. Die extrem glatte Oberfläche sorgt für einen gleichmäßigen Materialabtransport bei Hochgeschwindigkeits-Schlichtbearbeitungen und minimiert so die Werkzeugdurchbiegung. Dadurch eignet sich DLC optimal für dünne Rippen und komplexe 3D-Konturen, die zu Rattern neigen.
Bei Kleinserien oder Prototypen im Graphitfräsen bietet DLC ein zuverlässiges Gleichgewicht zwischen Oberflächengüte und Kantenschärfe. Es verhindert lokale Wärmestauung und reduziert Mikroausbrüche an empfindlichen Elektrodenkanten. Für Betriebe, die bei Kleinserien Werkzeugkosten sparen möchten, ist DLC eine praktische und kostengünstige Alternative.
Analyse der Verschleißfestigkeit von DLC-beschichteten Schaftfräsern für Graphit
Die Bewertung der Verschleißfestigkeit von DLC-Beschichtungen für die Graphitbearbeitung erfordert die Analyse realer Fertigungszykluszeiten. Da Graphitstaub als kontinuierlicher Abrasivstrom wirkt, verschleißt die dünnere DLC-Schicht unter hohen Schruppbelastungen schneller als kristalliner Diamant. Sobald die dünne Beschichtung beschädigt ist, beschleunigt sich der Verschleiß des Hartmetallsubstrats rapide.
Bei grobkörnigen oder hochdichten Graphitsorten weisen DLC-Werkzeuge eine kürzere Standzeit auf. Sie eignen sich am besten für leichte Schlichtbearbeitungen oder die Bearbeitung von Automatengraphit mit Standarddichte. Durch die Abstimmung von Schnitttiefe und Vorschub pro Zahn auf die physikalischen Grenzen der Beschichtung lässt sich die maximale Standzeit vor dem Abstumpfen der Schneide erreichen.
Unterschiede zwischen DLC- und Diamantbeschichtungen bei der Graphitbearbeitung
Die Wahl zwischen DLC und Diamant hängt von Produktionsvolumen, Materialabrieb und Toleranzvorgaben ab. Echte Diamantbeschichtungen bieten extreme Härte und ermöglichen die Bearbeitung hunderter hochdichter Elektroden ohne Maßverlust. DLC-Beschichtungen hingegen reduzieren die Reibung und sorgen für scharfe Schneidkanten bei leichteren Anwendungen und geringeren Werkzeugkosten.
Die Auswahl der optimalen Graphitbeschichtung für die Bearbeitung erfordert die Bewertung der gesamten Zykluszeit und der Maschinenrüstkosten. Wenn maximale Spindellaufzeit Priorität hat, bieten diamantbeschichtete Werkzeuge die niedrigsten Stückkosten. Für Kleinserien, Rapid Prototyping oder nicht-abrasive Bearbeitungen bleibt DLC eine zuverlässige und kosteneffiziente Option.

Diamantbeschichtung vs. DLC: Vergleichende Analyse des Verschleißes und der Standzeit von Graphit-Schaftfräsern
Die Werkzeugstandzeit ist entscheidend für die Rentabilität der CNC-Bearbeitung von Graphit. In einer Betriebsbefragung erhöhte ein Bediener die Spindeldrehzahl, um den Ausstoß zu steigern, und stellte nach nur drei Elektroden einen rapiden Flankenverschleiß fest. Dieser unerwartete Verschleiß führte zu Maßabweichungen und erforderte ständige manuelle Werkzeugkorrekturen. Dies beweist, dass die Schnittdaten den Beschichtungseigenschaften entsprechen müssen.
Der beschleunigte Verschleiß von Graphit-Schaftfräsern ist eine direkte Folge des abrasiven Feinstaubstroms des Graphits. Diamant- und DLC-Beschichtungen verbessern zwar beide die Verschleißfestigkeit, nutzen aber grundlegend unterschiedliche Schutzmechanismen. Um die Werkzeugstandzeit zu maximieren, muss die Beschichtung passend zur Graphitsorte und Chargengröße ausgewählt werden.
Wie Diamantbeschichtungen den Verschleiß von Graphit-Schaftfräsern verringern
Das Fräsen von dichtem, ultrafeinem EDM-Graphit führt durch aggressiven mechanischen Abrieb zu einer raschen Verschlechterung der Geometrie unbeschichteter Werkzeuge. Sobald die Schneidkante ihren ursprünglichen Radius verliert, steigt der Schnittdruck sprunghaft an, was zu Ausbrüchen und schlechten Oberflächen führt. Echte Diamantbeschichtungen bilden hingegen eine extrem harte Schutzschicht, die diesen abrasiven Verschleißmechanismus wirksam neutralisiert.
Die Analyse des Werkzeugverschleißes unter einem Werkzeugmachermikroskop bestätigt, dass diamantbeschichtete Schneidkanten ihr Profil auch nach vielen Zyklen beibehalten. Diese Schneidkantenstabilität verhindert Werkzeugverformungen und gewährleistet die Einhaltung kritischer Teiletoleranzen bei Mehrfachbearbeitungen. Für die unbeaufsichtigte, hochvolumige Fräsbearbeitung bleibt die überlegene Standzeit diamantbeschichteter Werkzeuge der Branchenstandard.
Der Einfluss von DLC-Beschichtungen auf die Lebensdauer von Graphit-Schaftfräsern
DLC-beschichtete Werkzeuge bieten deutliche Vorteile bei leichten Bearbeitungs- und Feinbearbeitungsanwendungen. Ihr extrem niedriger Reibungskoeffizient reduziert den Schnittwiderstand, leitet lokale Wärme ab und verhindert die Ansammlung von Feinstaub in den Schneiden. Diese reibungsarme Schicht verbessert die Schnittstabilität beim Bearbeiten dünner, empfindlicher Graphitrippen.
Produktionsdaten zeigen jedoch, dass die Standzeit von DLC-beschichteten Schaftfräsern beim Bearbeiten von hochdichten oder grobkörnigen Gesteinen sinkt. Da die amorphe Kohlenstoffschicht deutlich dünner ist als Diamant, dringt der aggressive Schleifstaub schließlich bis zum Hartmetallkern vor. DLC-Werkzeuge erreichen ihre maximale Standzeit, wenn sie für leichte Schlichtbearbeitungen und die Bearbeitung von Gesteinen mit geringerer Dichte eingesetzt werden.
Welche Beschichtung verlängert die Lebensdauer von Graphit-Schaftfräsern?
Wenn Zerspanungsmechaniker fragen, welche Beschichtung die längste Werkzeugstandzeit ermöglicht, hängt die Antwort ausschließlich vom Produktionsvolumen und der Graphitdichte ab. Bei der Serienfertigung, hochdichten EDM-Elektroden und unbeaufsichtigten Übernachtläufen halten Diamantwerkzeuge deutlich länger. Für kleine Prototypenserien oder ultrafeine Schlichtbearbeitungen bleibt DLC eine kostengünstige Option.
Um die Gesamtstandzeit von Graphit-Schaftfräsern zu verlängern, ist letztendlich eine Optimierung des gesamten Bearbeitungsprozesses erforderlich. Selbst die härteste Diamantbeschichtung versagt vorzeitig, wenn die Zustellungen zu groß oder die Staubabsaugung unzureichend sind. Die optimale Abstimmung von Werkzeugsubstrat, Schneidengeometrie, Schnittgeschwindigkeit, Vorschub und Beschichtung gewährleistet eine maximale Werkzeugstandzeit und minimale Kosten pro Werkstück.

Wie beeinflussen Beschichtungen die Qualität der Graphitbearbeitung?
Bei der Herstellung von Präzisionsgraphitelektroden und -formen verursachen bereits geringfügige Schnittfehler erhebliche Probleme in nachfolgenden EDM-Prozessen. Oberflächenrillen, Ausbrüche an Ecken und Mikrosplitterungen entstehen oft direkt durch Beschädigungen der Schneidkante und nicht durch Achsenfehler der Maschine. Der Erhalt einer intakten, verschleißfesten Werkzeugbeschichtung ist daher unerlässlich für die Einhaltung enger geometrischer Toleranzen und feiner Oberflächen.
Graphit ist ein spröder Werkstoff, der nur bei Schnitten mit einer scharfen, starren Schneide sauber bricht. Mit zunehmender Abnutzung unbeschichteter oder unzureichend beschichteter Schneiden steigt der Schnittdruck sprunghaft an, wodurch das Werkzeug das Material eher quetscht als abschert. Um die Bearbeitungsqualität von Graphit zu gewährleisten, müssen Werkzeugverschleiß, Schnittkräfte und Spanabfuhr als integriertes System gesteuert werden.
Wie verbessern Diamantbeschichtungen die Oberflächenbeschaffenheit von Graphit?
Beim Elektrodenfräsen mit hohen Toleranzen verschlechtert sich die Oberflächenrauheit oft innerhalb eines Chargenvorgangs. Selbst bei gleichbleibendem Spindelrundlauf und Vorschubgeschwindigkeit verändert mikroskopischer Flankenverschleiß die Schnittdynamik und führt zu Materialausrissen. Diamantbeschichtungen verhindern abrasives Abrunden und gewährleisten so eine gleichbleibende Schnittgeometrie über lange Zykluszeiten.
Durch den Erhalt der Schneidkantenschärfe ermöglichen diamantbeschichtete Graphit-Schaftfräser einen sauberen Schervorgang und verhindern Lochfraß an Elektrodenboden und -wänden. Die gleichmäßige Graphit-Oberflächenbeschaffenheit reduziert den Nachpolieraufwand und gewährleistet vorhersagbare Funkenübergänge beim Senkerodieren.
Wie kann die Wahl der Beschichtung das Absplittern von Graphitkanten verringern?
Eckenausbrüche und Rippenbrüche sind häufige Fehler beim Bearbeiten dünnwandiger Elektroden und scharfer 3D-Details. Wenn eine verschlissene Schneide in sprödes Graphit eindringt oder es verlässt, brechen die empfindlichen Kanten durch die erhöhten Schnittkräfte. Hochleistungsbeschichtungen gewährleisten die notwendige Schnitthaltigkeit, um die Schnittkräfte zu minimieren und katastrophale Schneidkantenbrüche zu verhindern.
Bei feinkörnigen, hochdichten Werkstoffen schützt die Wahl der richtigen Beschichtung den Schneidkantenradius vor abrasivem Abflachen. Die Verhinderung vorzeitigen Kantenverschleißes eliminiert häufige Bearbeitungsfehler bei Graphit und reduziert teuren Werkstückausschuss. Dennoch müssen Bediener die Werkzeugwege beim Gleichlauffräsen und die radialen Schnitttiefen optimieren, um empfindliche Wände zu schonen.
Wie können Graphit-Bearbeitungsbeschichtungen die Bearbeitungsstabilität verbessern?
Die Wiederholgenauigkeit des Bearbeitungsprozesses bei Mehrfachbearbeitungen ist deutlich rentabler als kurze, intensive Bearbeitungen mit hohen Vorschubgeschwindigkeiten. Häufige Werkzeugwechsel führen zu manuellen Korrekturfehlern, Rüstabweichungen und uneinheitlichen Oberflächenstrukturen zwischen den Werkstücken. Die Standardisierung auf die richtige Werkzeugbeschichtung stabilisiert den Schnittwiderstand und ermöglicht eine zuverlässige, unbeaufsichtigte Bearbeitung über Nacht.
Eine speziell entwickelte Graphit-Bearbeitungsbeschichtung minimiert den Flankenverschleiß, dämpft Schnittschwingungen und gewährleistet die Maßgenauigkeit über Dutzende von Zyklen. Diese Stabilität gibt CNC-Bedienern die Sicherheit, mannloses Arbeiten mit planbaren Werkzeugwechselintervallen durchzuführen. Die Abstimmung der Beschichtung auf die Graphitdichte sichert eine gleichbleibende Teilequalität bei minimalen Kosten pro Merkmal.

Optimierung der Bearbeitungsparameter von Graphit: Wie beeinflussen unterschiedliche Beschichtungen die Bearbeitungsparameter?
Die Modernisierung von Werkzeugbeschichtungen ohne Aktualisierung der Schnittdaten führt häufig zu enttäuschenden Standzeiten und verfehlten Produktionszielen. Eine Änderung der Beschichtungszusammensetzung beeinflusst Schnittkräfte, Spanabfuhr und Wärmeableitung. Bleiben Spindeldrehzahl, Vorschub und Schnitttiefe unverändert, können die deutlichen Leistungsvorteile moderner Werkzeuge nicht voll ausgeschöpft werden.
Werkzeugbeschichtungen und Schnittdaten müssen als synchronisiertes System funktionieren. Diamant- und DLC-Beschichtungen weisen unterschiedliche Reibungskoeffizienten, Schichtdicken und thermische Schwellenwerte auf. Die Festlegung optimaler Bearbeitungsparameter für Graphit erfordert die Feinabstimmung von Schnittgeschwindigkeit, Zahnkraft und Zustellung, um ein Gleichgewicht zwischen Zykluszeit und Werkzeugverschleiß zu erreichen.
Empfohlene Bearbeitungsparameter für diamantbeschichtete Graphit-Schaftfräser
Diamantbeschichtungen zeichnen sich durch extreme Kristallhärte aus und ermöglichen so hohe Schnittgeschwindigkeiten ohne thermische Erweichung. Bei hochdichten EDM-Elektroden gewährleisten diamantbeschichtete Werkzeuge enge Maßtoleranzen auch bei langen, unbeaufsichtigten Bearbeitungszyklen. Die Anpassung von Schnittgeschwindigkeit und Vorschub an die Verschleißeigenschaften der Beschichtung sichert einen zuverlässigen Zerspanungsvorgang vom Schruppen bis zum Feinschlichten.
Diamantwerkzeuge ermöglichen höhere Zerspanungsleistungen, jedoch kann eine Überschreitung der maximalen Spanbelastung zu vorzeitigem Ausbrechen der Schneidkante führen. Die optimale Einstellung von Schnittgeschwindigkeit und Vorschub beim Graphitfräsen erfordert ein ausgewogenes Verhältnis von Werkzeugdurchmesser, Graphitkorngröße und Schnitttiefe. Bei den Schlichtbearbeitungen sorgen moderate Vorschübe und hohe Spindeldrehzahlen für den Erhalt feiner Rippen und glatte Oberflächen.
Geeignete Bearbeitungsparameter für DLC-beschichtete Schaftfräser aus Graphit
DLC-Beschichtungen erzielen die besten Ergebnisse, wenn die Schnittparameter den physikalischen Grenzen ihrer dünnen, reibungsarmen Schicht entsprechen. Die glatte, gleitfähige Oberfläche reduziert die Schnittkräfte und macht DLC ideal für geringe Zustellungen und feine Konturen. Aggressives Grobschruppen oder zu große axiale Schnitttiefen können die dünne Kohlenstoffschicht jedoch schnell durchbrechen und das Hartmetallsubstrat freilegen.
Für den erfolgreichen Einsatz von DLC-Werkzeugen ist eine sorgfältige Steuerung der Schnittkräfte und der Zustellungen unerlässlich. Die Optimierung der Graphit-Schnittparameter durch Reduzierung der Spanbelastung pro Zahn und Kontrolle der Zustellungen verhindert vorzeitigen Verschleiß. Dieses kontrollierte Vorgehen schützt die Schneidkante, sorgt für gleichmäßige Oberflächen und maximiert die Werkzeugstandzeit bei leichten Bearbeitungen.
Wie wählt man eine Werkzeugbeschichtung basierend auf Spindeldrehzahl, Vorschubgeschwindigkeit und Schnitttiefe aus?
Die Wahl der Beschichtung sollte sich direkt nach Ihrer geplanten Bearbeitungsstrategie, den Zykluszielen und den Anlagenkapazitäten richten. Produktionsanlagen mit hohen Geschwindigkeiten und Vorschüben, die tiefe Schnitte und lange Zyklen durchführen, erfordern die Langlebigkeit von Diamant. Im Gegensatz dazu können leichte Schlichtbearbeitungen mit hohen Drehzahlen auf kleineren Maschinen die Vorteile der glatten Oberfläche und der geringeren Kosten von DLC voll ausschöpfen.
Die Abstimmung der Beschichtung auf Schnitttiefe, Zustellung und Vorschubgeschwindigkeit gewährleistet eine planbare Werkzeugstandzeit und verhindert unregelmäßigen Ausschuss. Verursacht starker Staubabtrag beim Schruppen einen schnellen Flankenverschleiß, kann eine dickere Diamantschicht Abhilfe schaffen. Die Abstimmung der Parameter auf Werkzeuggeometrie und Beschichtungseigenschaften garantiert gleichbleibende Qualität in jeder Charge.

Die beste Beschichtung für die Graphitbearbeitung: Wie wählt man die richtige Beschichtung aus?
Die Auswahl der optimalen Werkzeugbeschichtung erfordert die Abstimmung von Materialeigenschaften, Maschinenleistung und Produktionszielen. Hochdichtes Graphit, komplexe 3D-Konturen, enge Toleranzen und Losgrößen beeinflussen die Eignung des Werkzeugs. Anstatt nach einer Universallösung zu suchen, wählen Sie die Beschichtung, die Ihren spezifischen Bearbeitungsanforderungen am besten entspricht.
Wenn schneller Schneidkantenverschleiß und unerwartete Werkzeugwechsel die Produktion beeinträchtigen, sollten Beschichtungen mit extremer Härte und Verschleißfestigkeit Priorität haben. Bei Fokus auf feinen Oberflächen, geringen Schnittkräften und Dünnrippenstabilität gewinnen reibungsarme Beschichtungen und eine präzise Schneidkantenpräparation an Bedeutung. Die beste Beschichtung für die Graphitbearbeitung ist stets diejenige, die auf Ihren spezifischen Prozess abgestimmt ist.
Wie wählt man eine Beschichtung für das Graphitvorschruppen aus?
Die Schruppbearbeitung von Graphit erfordert hohe Zerspanungsleistungen, eine hohe Werkzeugfestigkeit und langfristige Prozessstabilität. Aggressive Zustellungen und hohe Vorschübe mit Standardwerkzeugen führen zu schnellem Eckenverschleiß und damit zu ungleichmäßigen Aufmaßen für die Schlichtbearbeitung. Dieses ungleichmäßige Aufmaß erzeugt Schnittkraftspitzen, die empfindliche Schlichtwerkzeuge gefährden.
Für hohen Materialabtrag sind dicke, hochhaftende Diamantbeschichtungen, die starkem Dauerabrieb standhalten, von Vorteil. Die beste Diamantbeschichtung für die Graphit-Schruppbearbeitung zeichnet sich durch exzellente Substrathaftung aus, um ein Ablösen der Beschichtung unter hoher Spanbelastung zu verhindern. Die Kombination von langlebigen Diamantbeschichtungen mit stabilen Maschineneinstellungen gewährleistet vorhersagbare Schruppzyklen und ein gleichmäßiges Vorschlicht.
Wie wählt man eine Beschichtung für die Oberflächenveredelung von Graphitelektroden aus?
Die Feinbearbeitung von Präzisions-EDM-Elektroden erfordert höchste Maßgenauigkeit, extrem scharfe Schneidkanten und gleichmäßige Oberflächengüte. Mikroskopische Kantenverrundung verändert die Funkenstreckengeometrie und verlängert die Polierzeit. Die Werkzeuge müssen ihren exakt programmierten Radius während langer 3D-Profilierungszyklen beibehalten.
Die hochpräzise Bearbeitung mit Graphitelektroden profitiert von glatten, feinkörnigen Beschichtungen, die die Schneidkanten schützen, ohne scharfe Konturen abzurunden. Diamantbeschichtungen gewährleisten enge Toleranzen bei komplexen Mehrkavitätenbearbeitungen, während DLC-Beschichtungen für geringe Reibung an empfindlichen, dünnwandigen Rippen sorgen. Ihre Auswahl sollte auf den Anforderungen an die Elektrodentoleranz, den gewünschten Oberflächengüten und der Gesamtbearbeitungszeit basieren.
Diamant- oder DLC-Beschichtung für die EDM-Graphitbearbeitung?
Die Wahl zwischen Diamant- und DLC-Beschichtung für das EDM-Elektrodenfräsen hängt von der Losgröße, der Graphitdichte und der erforderlichen Werkzeugstandzeit ab. Bei großen Stückzahlen, hochdichtem, isogeformtem Graphit und mannlosem Fräsen bieten Diamantbeschichtungen die niedrigsten Stückkosten. Für kleine Prototypenserien, Materialien mit geringer Dichte oder leichte Schlichtbearbeitungen bleibt DLC eine praktische und kostengünstige Alternative.
Wenn Sie vorzeitigen Werkzeugverschleiß, ungleichmäßige Werkstückabmessungen oder raue Oberflächen feststellen, überprüfen Sie Ihre gesamte Bearbeitungseinrichtung. Kontrollieren Sie Graphitsorte, Werkzeuggeometrie, Spindeldrehzahl, Spanbelastung pro Zahn und Staubabsaugung. Die Analyse dieser Betriebsdaten erleichtert die Auswahl des richtigen Beschichtungssystems, optimiert die Werkzeugkosten und maximiert die Spindelverfügbarkeit.

Diamantbeschichtung vs. DLC für Graphit – Häufig gestellte Fragen
Die Wahl der Werkzeugbeschichtung ist eine der wichtigsten Entscheidungen beim CNC-Fräsen von Graphit. Bei der Auswahl von Graphit-Schaftfräsern vergleichen Ingenieure häufig Diamantbeschichtungen mit DLC-Beschichtungen, benötigen aber Klarheit darüber, welche Beschichtung am besten zu ihrer Spindel passt. Da Fertigungsbetriebe unterschiedliche Prioritäten abwägen – wie Werkzeugstandzeit, Oberflächengüte und Teiletoleranzen – variiert die ideale Beschichtung je nach Einrichtung.
Durch umfangreiche Tests in der Fertigung haben wir festgestellt, dass die Wahl zwischen Diamantbeschichtung und DLC für Graphit die Bewertung der Graphitsorte, des Chargenvolumens, der Schnittparameter und der Werkzeuggeometrie erfordert. Im Folgenden finden Sie Antworten auf die häufigsten Fragen von Zerspanungsmechanikern zur Auswahl von Werkzeugbeschichtungen für die Graphitbearbeitung.
Ist Diamantbeschichtung besser als DLC für die Graphitbearbeitung?
Keine der beiden Beschichtungen ist universell überlegen; jede zeichnet sich durch ihre Stärken in spezifischen Fräsanwendungen aus. Für hochdichtes Graphit, unbeaufsichtigte Mehrkavitätenbearbeitungen und aggressive Schruppbearbeitung bietet die Diamantbeschichtung unübertroffene Verschleißfestigkeit und langfristige Dimensionsstabilität.
Die DLC-Beschichtung bietet geringere Reibung, reduzierten Schnittwiderstand und eine längere Schnitthaltigkeit bei leichten Schlichtbearbeitungen und Prototypenfertigungen. Die Wahl der richtigen Beschichtung erfordert ein ausgewogenes Verhältnis zwischen Materialabrasivität, Schnittzyklusdauer und Kosten pro Teil.
Welche Beschichtung eignet sich am besten für Graphit-Schaftfräser?
Die optimale Beschichtung für Graphit-Schaftfräser hängt direkt von Ihrem primären Bearbeitungsziel ab. Wenn abrasiver Schneidkantenverschleiß und häufige Versatzkorrekturen Ihr Hauptproblem darstellen, ist hochreiner Diamant der Industriestandard.
Bei der Bearbeitung feinster Rippen, filigraner Details oder kleiner Prototypenserien sorgen DLC-Beschichtungen für einen gleichmäßigen Spanabfluss und einen kosteneffizienten Oberflächenschutz. Die Bewertung von Haftung, Härte und Werkzeugsubstratverträglichkeit der Beschichtung gewährleistet ein optimales Verhältnis von Werkzeugstandzeit und Bearbeitungsleistung.
Wie lange ist die Lebensdauer eines diamantbeschichteten Graphit-Schaftfräsers?
Die tatsächliche Werkzeugstandzeit variiert je nach Graphitdichte, Korngröße, Schnittparametern, Spindelrundlauf und Staubabsaugung. Unter optimalen Bedingungen halten diamantbeschichtete Werkzeuge typischerweise 10- bis 30-mal länger als unbeschichtete Vollhartmetall-Schaftfräser.
Ungeeignete Schnittgeschwindigkeiten, zu hohe Spanbelastungen oder zu große Zustellungen können jedoch zu Ausbrüchen führen und die Werkzeugstandzeit vorzeitig verkürzen. Die Kombination diamantbeschichteter Werkzeuge mit optimierten Vorschüben und stabilen Maschineneinstellungen gewährleistet eine vorhersehbare und dauerhafte Leistung bei Mehrelektrodenbearbeitungen.
Können DLC-beschichtete Schaftfräser Graphit bearbeiten?
Ja, DLC-beschichtete Schaftfräser bearbeiten Graphit unter den richtigen Betriebsbedingungen effektiv. Sie erzielen die besten Ergebnisse bei leichten Profilierarbeiten, Feinbearbeitungen und Graphit mit niedriger Dichte, wo Schnittkräfte und Reibung minimal sein müssen.
Bei der EDM-Bearbeitung von hochdichtem, ultrafeinkörnigem Graphit oder beim kontinuierlichen Fräsen großer Stückzahlen verschleißt die dünnere DLC-Schicht schneller als kristalliner Diamant. Die Abstimmung von Schnitttiefe und Vorschubgeschwindigkeit auf die Grenzen der Beschichtung gewährleistet zuverlässiges Schneiden ohne vorzeitige Freilegung des Substrats.
Wie beeinflusst die Beschichtung die Qualität der Graphitbearbeitung?
Werkzeugbeschichtungen schützen die Schneidkantengeometrie vor schnellem abrasivem Verschleiß beim Hochgeschwindigkeits-Trockenfräsen. Ungeschützte Schneiden verrunden sich, wodurch die Schnittkräfte sprunghaft ansteigen und raue Oberflächenstrukturen, Ausbrüche an Ecken und Mikrosplitterungen an den empfindlichen Elektrodenrippen verursachen.
Eine intakte, verschleißfeste Beschichtung gewährleistet eine gleichmäßige Scherwirkung, hält enge Bauteiltoleranzen ein und verbessert die Qualität der Graphitbearbeitung. Die Betrachtung von Beschichtungen, Werkzeugwegen und Schnittdaten als integriertes System garantiert überlegene Oberflächengüten und reproduzierbare Ergebnisse beim Funkenerodieren.






